- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

Servizi di fusione sottovuoto: come funziona e quando utilizzarlo
Servizi di fusione sotto vuoto : La risposta breve per gli acquirenti di prototipi e di piccoli lotti
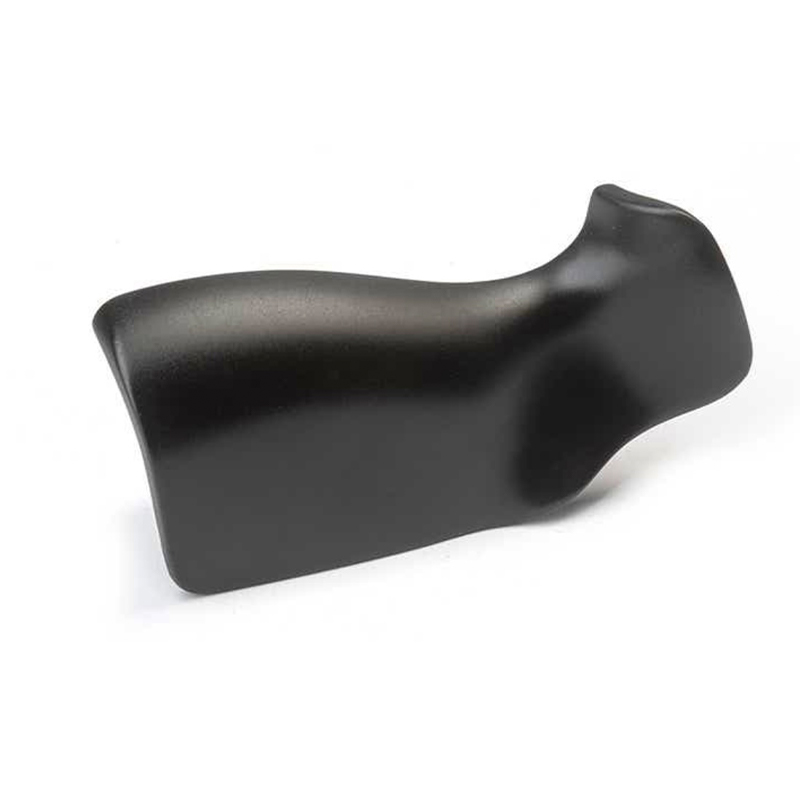
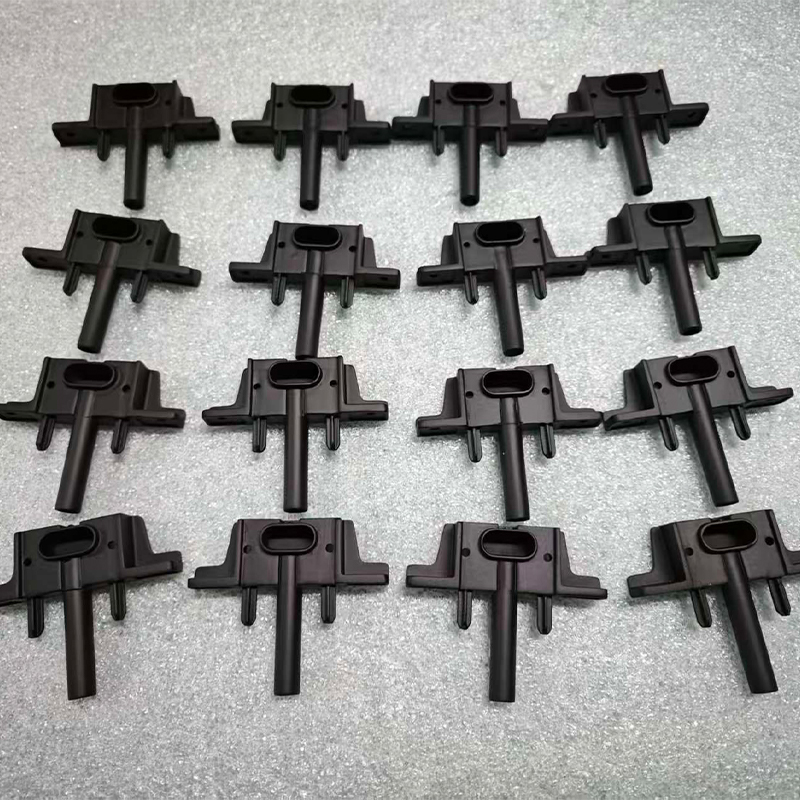
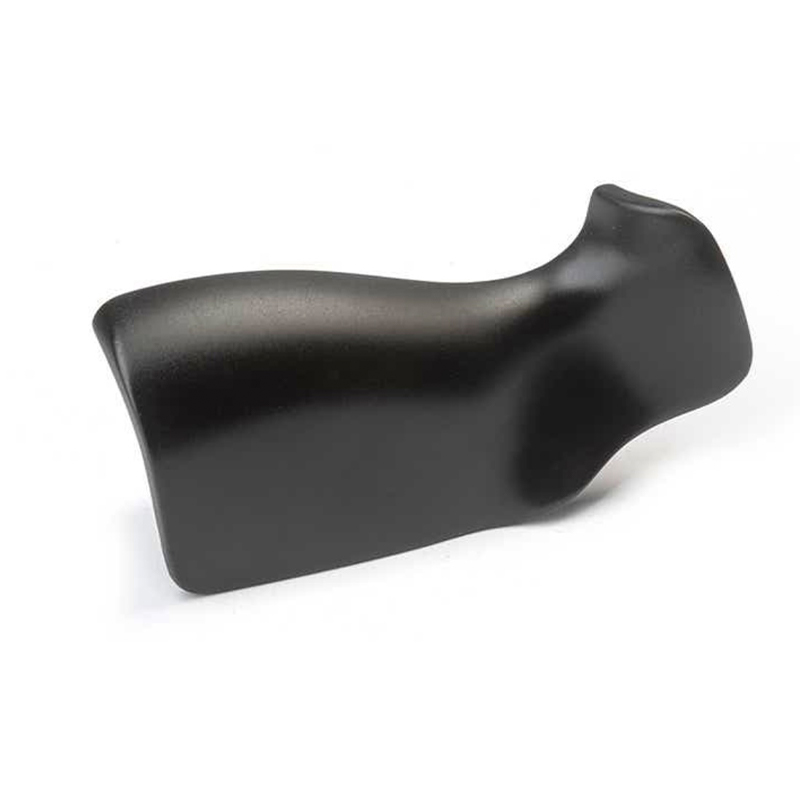
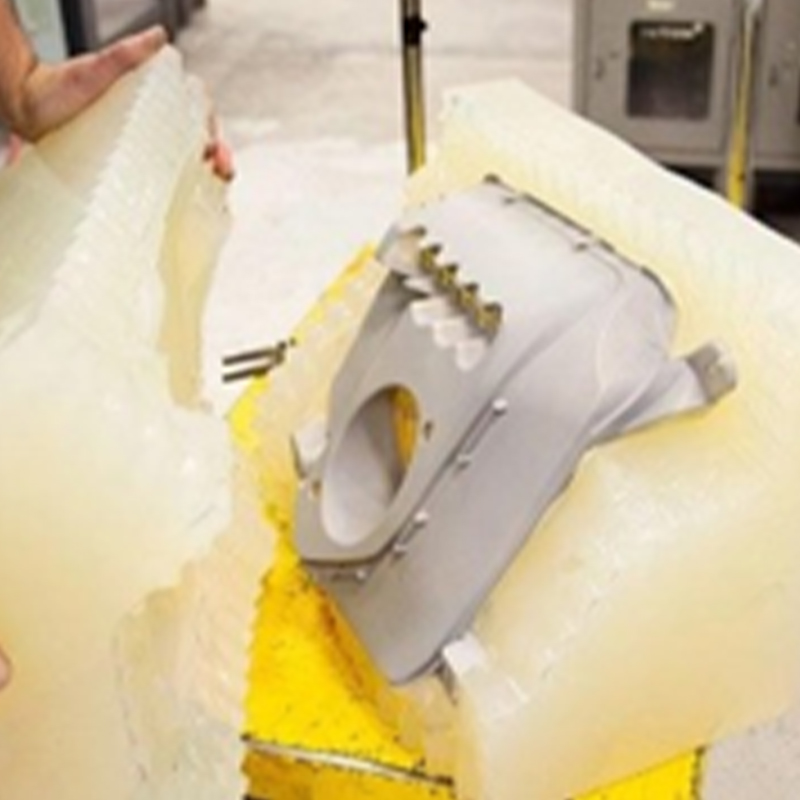
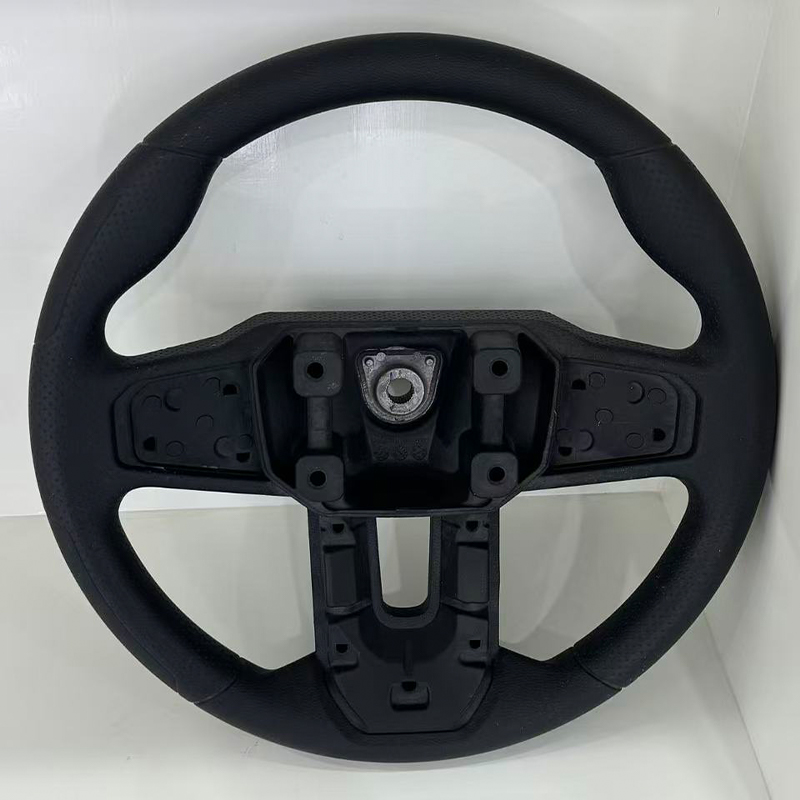
Immagina questo: il tuo team ha un master stampato in 3D che finalmente sembra corretto, una revisione del progetto in tre settimane e la necessità di venti alloggiamenti che si sentano e si comportino come parti di produzione. Stampare venti copie richiederebbe troppo tempo e sembrerebbe comunque una stampa, e l'utilizzo di strumenti pesanti sarebbe prematuro. I servizi di fusione sottovuoto risolvono esattamente questa lacuna. Un fornitore costruisce uno stampo in silicone attorno al tuo master, vi versa una resinaaaa poliuretanica sotto vuoto e polimerizza le copie in un forno caldo. Il risultato è un lotto piccolo, in genere da 10 a 30 pezzi per stampo, con dettagli superficiali fini e una scelta di resine che imitano l'ABS, il polipropilene, la gomma o la plastica trasparente.
Quella frase è la conclusione. Il resto di questa guida spiega perché funziona, dove smette di funzionare e come istruire un produttore di colate sotto vuoto in modo che il primo lotto sia utilizzabile anziché un esercizio di apprendimento. Manteniamo un linguaggio pratico: in cosa è efficace il processo, cosa osservare in un disegno e quali domande porre a un fornitore prima di inviare file.
A chi è rivolta questa guida
- Sviluppatori di prodotti che necessitano di parti di qualità estetica o funzionale per revisioni, test e build pilota.
- Team di approvvigionamento e approvvigionamento confrontano un fornitore di colata sotto vuoto con la stampa o la lavorazione meccanica per una breve tiratura.
- Startup che preparano campioni di marketing e dimostrazioni per gli investitori prima di impegnarsi negli stampi a iniezione.
- Ingegneri che desiderano convalidare l'adattamento, l'assemblaggio e l'ergonomia con parti dall'aspetto e dalla sensazione simili a quelle finali.
La colata sotto vuoto è talvolta chiamata colata di uretano o colata di poliuretano. Tutti e tre i nomi descrivono la stessa famiglia di lavoro: uno strumento flessibile in silicone, una resina liquida in due parti e una camera a vuoto che rimuove l'aria intrappolata. Poiché lo strumento è in silicone e non in acciaio, il tempo di consegna dello strumento è breve e le modifiche al design sono più facili da assorbire. Questa flessibilità è la ragione principale per cui gli acquirenti cercano un produttore di fusione sotto vuoto quando si trovano tra un prototipo e la produzione completa.
Alcune rapide aspettative aiutano a dare il tono. La fusione sotto vuoto copia la superficie del maestro, quindi il maestro conta molto. Lo stampo ha una durata limitata, motivo per cui il processo è adatto a tirature brevi. Le resine imitano le comuni plastiche ma non sono identiche ad esse, quindi qualsiasi test che dipenda da dati esatti sul materiale dovrebbe essere pianificato tenendo presente questo aspetto. E il processo premia le prime conversazioni con il fornitore riguardo allo spessore delle pareti, alle linee di giunzione e alla finitura.
La fusione sotto vuoto trasforma un buon master in un piccolo lotto di parti simili alla produzione senza il tempo e lo sforzo di attrezzaggio degli stampi in acciaio.
Come funziona la fusione sottovuoto passo dopo passo
Una volta vista la sequenza, la maggior parte delle domande sulle citazioni rispondono da sole. Il processo ha cinque fasi e ciascuna fase ha un tipico modo di andare storto. Conoscerli ti aiuta a leggere il programma di un fornitore e a individuare dove una richiesta di modifica costerà tempo.
- Preparazione principale: il master viene solitamente stampato in 3D o lavorato a macchina CNC, quindi levigato, trattato con primer e lucidato. Ogni graffio sul master apparirà ad ogni fusione, quindi questa fase stabilisce il limite massimo di qualità.
- Scatola dello stampo e piano di divisione: il master è sospeso in una scatola con cancelli e prese d'aria posizionate dove dovrebbe entrare la resina e uscire l'aria. La linea di giunzione viene scelta per nascondere le giunture sulle facce non critiche.
- Colata e polimerizzazione del silicone: il silicone liquido viene versato sul master, solitamente sotto vuoto, e polimerizzato in forno. Il blocco viene quindi aperto lungo la linea di divisione pianificata e il master viene rimosso.
- Colata della resina sotto vuoto: i due componenti resinosi vengono pesati, miscelati, degasati e versati nello stampo chiuso all'interno di una camera a vuoto. Il vuoto aspira l'aria dalla cavità in modo che la resina possa raggiungere pareti sottili e struttura fine.
- Stagionatura, sformatura e finitura: lo stampo viene messo in un forno caldo, comunemente tra 60 e 70 gradi Celsius, per alcune ore. Le parti vengono quindi sformate, rifilate, levigate, verniciate o strutturate come richiesto dal progetto.
Il vuoto è il dettaglio che dà il nome e il vantaggio al processo. Senza di esso, minuscole sacche d'aria rimangono intrappolate negli angoli e sotto le nervature, lasciando bolle e brevi riempimenti. Grazie ad esso, la resina scorre in modo più uniforme nella cavità, motivo per cui le parti fuse sotto vuoto spesso mostrano superfici più pulite e una struttura più nitida rispetto alla semplice colata aperta.
Come si presenta l'attrezzatura
Strumenti che danno forma allo stampo
| Strumenti che compongono le parti
|
Dove va il tempo del progetto
Gli acquirenti spesso chiedono perché un lotto di cinque parti richiede ancora diversi giorni lavorativi. Il motivo è che il lavoro fisso, preparare il maestro e realizzare lo stampo, non diminuisce con la quantità. Il grafico seguente mostra una suddivisione illustrativa del tempo del progetto per tre dimensioni di batch.
Man mano che il lotto cresce, la fusione e la polimerizzazione assumono una quota maggiore mentre la preparazione principale ne assume una minore. Trattate i numeri come un aiuto per la pianificazione e non come una statistica misurata del settore.
Il grafico mostra che per un lotto molto piccolo, la preparazione della matrice e dello stampo rappresenta la parte più importante del programma, il che spiega perché una richiesta di cinque pezzi è raramente cinque volte più veloce di una richiesta di venti pezzi. All'aumentare della quantità, i cicli di fusione e polimerizzazione richiedono una parte maggiore del calendario poiché ogni colata riempie una cavità impostata e quindi attende nel forno. Per il lotto più grande del grafico si presuppone un secondo stampo in modo che due colate possano avvenire in parallelo, evitando così un ulteriore aumento della percentuale di stagionatura. La finitura e l'ispezione rappresentano circa un quinto dello sforzo in tutti e tre i casi, a ricordare che verniciatura, rifinitura e controllo sono parte integrante del risultato finale. Per gli acquirenti che lavorano con il servizio di replica di stampi in silicone di Jiaheng, questo modello è utile quando decidono se ordinare qualche pezzo extra nel primo lotto, poiché il lavoro corretto è già stato svolto.
Il lavoro fisso di master e stampo domina i piccoli lotti, quindi ordinare alcuni pezzi extra nella prima tiratura è solitamente efficiente.
Tipi comuni di resine per colata sotto vuoto e loro caratteristiche
La fusione sotto vuoto non utilizza gli stessi materiali termoplastici dello stampaggio a iniezione. Utilizza sistemi poliuretanici in due parti formulati per imitarli. La corrispondenza è abbastanza buona per molti controlli di vestibilità, sensazione e funzionalità, sebbene non identica in ogni proprietà. Le schede seguenti riassumono le famiglie che solitamente offre un fornitore di colata sottovuoto.
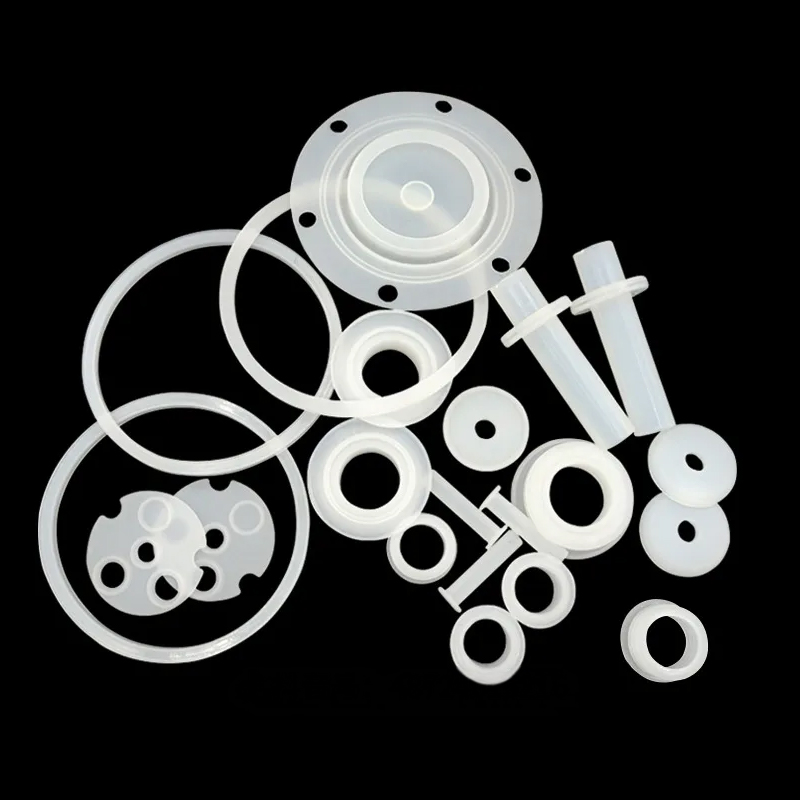
Resina rigida tipo ABS Rigido, dimensionalmente stabile e facile da verniciare. Una scelta comune per alloggiamenti, staffe e involucri che necessitano di una sensazione solida. Resina semiflessibile tipo PP Leggermente flessibile con buon comportamento a fatica. Adatto per accoppiamenti a scatto, caratteristiche di stile cerniera vivente e clip flessibili. Resina simile alla gomma Disponibile in una gamma di valori di durezza Shore A. Utilizzato per guarnizioni, impugnature, guarnizioni e superfici morbide. Resina trasparente Trasparente o colorato, spesso lucidato dopo la sformatura. Utilizzato per lenti, guide luminose, coperture e vetrine. Resina ad alta temperatura Mantiene la rigidità a temperature di servizio più elevate. Scelto per parti vicine a motori, lampade o gruppi riscaldati. Resina ignifuga Formulato per bruciare lentamente per custodie elettroniche e unità dimostrative soggette a controlli interni più severi.
Il colore viene solitamente gestito aggiungendo pigmento alla resina prima del versamento, che conferisce un colore solido su tutta la parte. Ciò è utile per le parti che verranno maneggiate o graffiate durante il test, perché un chip non rivela un colore diverso sotto. Per un aspetto molto lucido o metallico, normalmente viene aggiunta una finitura verniciata dopo la fusione.
| Famiglia delle resine | Sentimento e comportamento | Usi tipici | Opzioni di finitura |
|---|---|---|---|
| Rigido tipo ABS | Fermo, stabile, buon dettaglio | Involucri, coperture, campioni strutturali | Levigatura, verniciatura, texturizzazione |
| Semiflessibile tipo PP | Resistente, si piega senza rompersi | Clip, attacchi a scatto, coperchi flessibili | Levigatura leggera, verniciatura con primer |
| Simil-gomma | Elastico da morbido a fermo | Guarnizioni, impugnature, guarnizioni, softkey | Verniciatura con rivestimenti flessibili |
| Trasparente | Trasparente, può essere lucidato | Lenti, tubi luminosi, finestre | Lucidatura, rivestimento trasparente |
| Alta temperatura | Rigido a temperatura elevata | Parti vicine a fonti di calore | Verniciatura, lavorazione di piccoli particolari |
Resina adatta all'applicazione
La scelta di una resina inizia con la domanda su cosa deve dimostrare la parte. Se il test è un assemblaggio a scatto, una resina semiflessibile è spesso più informativa di una rigida. Se il campione è per una fiera, una resina rigida con finitura verniciata potrebbe sembrare più vicina al prodotto finale che a quello grezzo. La mappa termica qui sotto fornisce una visione editoriale di quali famiglie solitamente si adattano a quali compiti.
Le celle più scure indicano un adattamento generale più forte. Le valutazioni sono un punto di partenza per una conversazione con il tuo fornitore, non una sostituzione dei dati sui materiali su una qualità specifica.
La mappa termica mostra che la resina rigida simile all'ABS copre la più ampia gamma di attività quotidiane, inclusi alloggiamenti, test di adattamento e modelli estetici, motivo per cui è il consueto punto di partenza in molti progetti. Le resine simili alla gomma risaltano nella colonna delle guarnizioni e delle impugnature, dove la flessibilità è il punto centrale del pezzo. La resina trasparente è la scelta ovvia per lenti e guide luminose e funziona bene anche per i modelli di marketing in cui l'impatto visivo è importante. Sia le resine ad alta temperatura che quelle semiflessibili si adattano ai test funzionali, anche se per ragioni diverse: una per l'esposizione al calore e l'altra per la flessione ripetuta. Quando una parte ha due esigenze concorrenti, come un corpo rigido e una tenuta morbida, un fornitore può fonderli separatamente o utilizzare tecniche di sovrastampaggio, che è uno dei motivi per discutere tempestivamente dell'assemblaggio con un produttore di fusione sotto vuoto.
Scegli la resina in base alla domanda a cui la parte deve rispondere: rigidità, flessibilità, trasparenza, resistenza al calore o aspetto.
Applicazioni e punti di selezione per i servizi di colata sotto vuoto
La fusione sotto vuoto si presenta in più settori di quanto la maggior parte degli acquirenti si aspetti, principalmente perché il modello di necessità è lo stesso ovunque: una manciata di parti simili alla produzione, presto, da un design che potrebbe ancora cambiare. Le due colonne sottostanti abbinano i tipici campi di applicazione ai punti di selezione che decidono se la colata sotto vuoto è la scelta giusta.
Campi di applicazione tipici
| Punti di selezione da verificare
|
Un percorso decisionale rapido
- Se hai bisogno solo di una o due parti, la stampa o la lavorazione diretta sono solitamente più veloci della realizzazione di uno stampo.
- Se hai bisogno di circa 10-30 parti con un aspetto di produzione, di solito vale la pena dare un'occhiata più da vicino alla fusione sotto vuoto.
- Se hai bisogno di centinaia di parti o di dati termoplastici esatti, pianifica l'utilizzo di utensili duri o un altro percorso.
- Se il design sta ancora cambiando, mantieni il master flessibile e lancia un primo piccolo lotto prima di tagliare l'acciaio.
A volte i team si chiedono se la fusione sottovuoto possa sostituire del tutto la produzione a basso volume. Può farlo per alcuni prodotti, come attrezzature specializzate con una domanda annuale molto bassa, ma la durata dello stampo e le differenze di resina fanno sì che sia più spesso un ponte che una destinazione. Consideralo come la fase che ti consente di testare, vendere campioni e raccogliere feedback mentre lo strumento di produzione viene costruito.
La fusione sottovuoto si inserisce nella parte centrale del percorso del prodotto: più parti di quelle per cui ha senso la stampa, meno di quelle necessarie per gli utensili rigidi.
Confronto dettagliato: fusione sotto vuoto vs stampa 3D, lavorazione CNC e stampaggio a iniezione
La maggior parte dei progetti utilizza diversi processi in sequenza, quindi il confronto seguente riguarda meno la scelta di un vincitore e più la scelta di una fase. Ogni percorso ha una fascia quantitativa in cui è comodo e un punto in cui inizia a faticare.
| Fattore | Colata sotto vuoto | Stampa 3D | Lavorazione CNC | Stampaggio ad iniezione |
|---|---|---|---|---|
| Quantità tipica | Circa 10-30 per stampo | 1 a pochi | 1 per ripetere i lotti | Centinaia e oltre |
| Sforzo degli strumenti | Stampo in silicone, corto | Nessuno | Calendario e programmi | Stampo indurito o in alluminio, più lungo |
| Particolare della superficie | Molto bene, maestro delle copie | Possibili linee di livello | Finitura lavorata | Eccellente, definito dallo strumento |
| Materialee | Resine imitazione poliuretaniche | Resine, nylon, alcuni metalli | Veri metalli e plastiche | Produzione termoplastici |
| Modifica del design | Nuovo maestro, nuovo stampo | Immediato | Nuovo programma | Modifica costosa dell'utensile |
| Ruolo tipico | Parti pilota simili alla produzione | Primi modelli concettuali | Funzionale metal parts | Produzione in volume |
In pratica la tabella indica una sequenza sensata. Stampa il primo concetto per controllare la forma, perfeziona il design, quindi utilizza un master stampato ben rifinito come base per uno stampo in silicone. Cast il numero di parti necessarie per test, revisioni o campioni. Quando il progetto si stabilizza e le quantità aumentano, passa a uno strumento di produzione. Jiaheng supporta le fasi iniziali e intermedie su un'unica piattaforma: stampa 3D in resina, nylon e metallo, lavorazione avanzata e replica di stampi in silicone, in modo che il master, lo stampo e la finitura possano essere coordinati senza trasferire file tra fornitori.
Il grafico radar riportato di seguito mette a confronto tre di queste rotte in base alle sei qualità menzionate più spesso dagli acquirenti. Le valutazioni sono editoriali e illustrative. Hanno lo scopo di mostrare la forma, non di classificare i fornitori o di prevedere le prestazioni di una parte specifica.
Il grafico radar mostra che la fusione sotto vuoto ha il suo massimo impatto verso la finitura superficiale e la replica dei dettagli, perché lo stampo in silicone copia fedelmente il modello principale e il vuoto aiuta la resina a raggiungere una struttura fine. La stampa tridimensionale si estende maggiormente verso la velocità dei piccoli lotti e la libertà della geometria, motivo per cui è così utile per il primo concetto e per le forme che non possono essere fuse. La lavorazione CNC spinge verso l'esterno in termini di resistenza meccanica, poiché la parte viene tagliata da un blocco solido del materiale reale. La fusione sottovuoto si trova nel mezzo in termini di resistenza e geometria, il che riflette onestamente le resine finte e la necessità di aprire uno stampo lungo una linea di giunzione. Insieme, le tre forme spiegano perché un approccio graduale tende a funzionare bene: stampa per esplorare, fusione per presentare e testare e macchina o stampo quando la forza o il volume lo richiedono.
Utilizza la stampa per esplorare, la fusione sotto vuoto per presentare e testare e la lavorazione meccanica o lo stampaggio a iniezione quando la resistenza o il volume lo richiedono.
Suggerimenti e tolleranze di progettazione per parti fuse sotto vuoto
La maggior parte delle delusioni relative alle parti fuse risalgono ad alcune scelte progettuali che avrebbero potuto essere modificate prima della costruzione del master. I suggerimenti riportati di seguito sono quelli che è più probabile che un produttore sollevi durante una revisione della producibilità, quindi affrontarli tempestivamente evita una serie di revisioni.
Spessore della parete e nervature
Puntare a pareti di un intervallo moderato, comunemente indicato come circa 1,5-3 mm per molte parti piccole, e mantenere lo spessore ragionevolmente uniforme. I grumi spessi si restringono maggiormente man mano che si induriscono e possono lasciare segni di affondamento. Le sezioni molto sottili potrebbero non riempirsi, soprattutto lontano dal cancello. Le nervature dovrebbero essere più sottili della parete che supportano, in modo da ridurre i segni superficiali sulla faccia opposta.
Sformi, sottosquadri e linee di divisione
Il silicone è flessibile, quindi i sottosquadri che intrappolano uno stampo rigido in acciaio possono spesso essere rilasciati allungando lo stampo. Anche così, un piccolo angolo di spoglia sulle facce verticali rende la sformatura più agevole e riduce l'usura dell'utensile. Comunica al fornitore quali facce sono visibili, perché cercherà di posizionare la linea di giunzione su un bordo nascosto o su un passaggio naturale nel disegno.
Tolleranze e ritiro
Le linee guida generali per la fusione sotto vuoto spesso citano tolleranze di circa più o meno 0,2-0,3 mm su dimensioni piccole, o circa lo 0,3% su quelle più grandi, con qualche variazione in base alla resina e alla geometria. Contribuiscono sia il ritiro della resina durante la polimerizzazione che il leggero movimento del silicone. Per questo motivo è utile segnare sul disegno solo le dimensioni veramente critiche. Se un foro o una superficie di accoppiamento deve mantenere un accoppiamento più stretto, molti fornitori lavoreranno quella caratteristica dopo la fusione.
Finitura e struttura della superficie
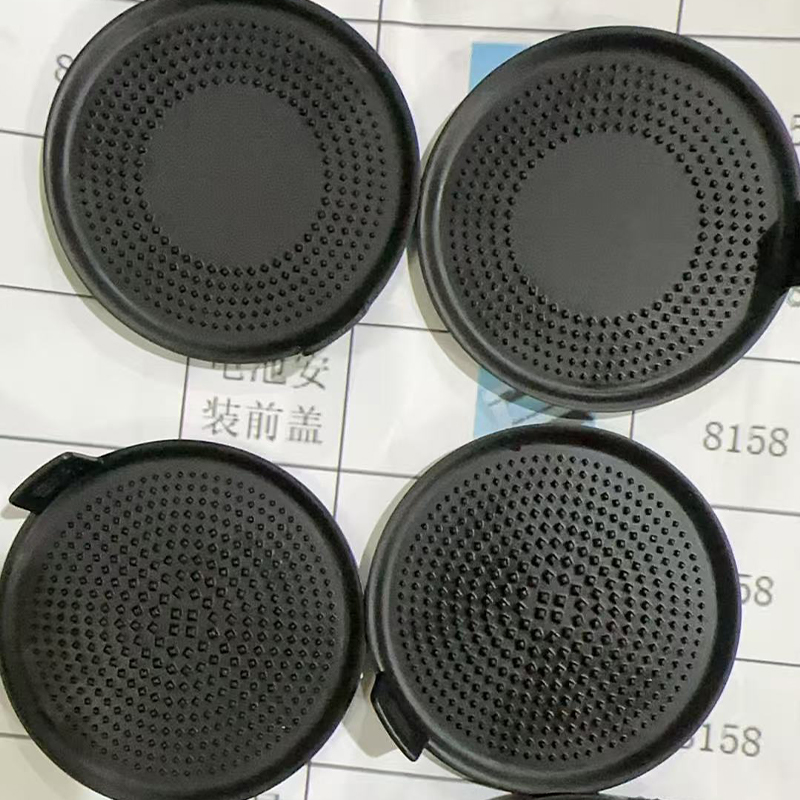
La superficie fusa rispecchia il maestro. Un master lucidato dà parti lucide, mentre un master sabbiato o strutturato dà parti opache. Se l'aspetto finale include la vernice, il fornitore solitamente carteggia leggermente e applica primer e strati colorati. Poiché Jiaheng fornisce verniciatura e altri trattamenti superficiali nello stesso flusso di lavoro, la corrispondenza dei colori e il livello di brillantezza possono essere concordati durante lo stesso progetto e non tramite un fornitore di finitura separato.
| Caratteristica | Guida pratica | Motivo |
|---|---|---|
| Spessore della parete | Mantenere uno spessore uniforme e moderato | Riduce i segni di avvallamento e i riempimenti brevi |
| Costole | Più sottile della parete adiacente | Limita i segni superficiali |
| Bozza | Piccolo sformo sulle facce verticali | Facilita la sformatura e prolunga la vita dello stampo |
| Dimensioni critiche | Segna solo quelli che contano | Concentra l'ispezione e la finitura |
| Trama | Costruiscilo nel master | Trama transfers directly to castings |
Anche le pareti, un pescaggio ragionevole e un breve elenco di dimensioni critiche eliminano la maggior parte dei problemi riscontrati nei primi lanci.
Controllo qualità e finitura per parti fuse
Un fornitore affidabile di colata sotto vuoto controlla la qualità in diversi punti, non solo alla fine. Il primo controllo è il master, perché un difetto viene copiato nello stampo e in ogni parte successiva. Un secondo controllo avviene dopo la prima fusione, quando il fornitore confronta il pezzo con il disegno e cerca bolle, riempimenti brevi e bave. Un controllo finale riguarda il lotto finito.
- Ispezione principale: dimensioni, condizioni della superficie e nitidezza delle caratteristiche prima della realizzazione dello stampo.
- Controllo del primo articolo: il primo getto viene misurato ed esaminato prima di versare il resto del lotto.
- Osservazione in batch: la consistenza del colore, l'ispezione delle bolle e la bava visibile vengono monitorati man mano che le parti escono.
- Ispezione finale: le dimensioni critiche, la vestibilità, la finitura e l'imballaggio vengono esaminati prima della spedizione.
La finitura è il momento in cui una parte fusa sembra un prototipo o sembra un prodotto. La rifinitura rimuove cancelli e prese d'aria. Una leggera levigatura pulisce la linea di giunzione. La verniciatura aggiunge colore, lucentezza o consistenza e il mascheramento consente due colori su una parte. Per le parti trasparenti, la lucidatura e il rivestimento trasparente migliorano la chiarezza. Possono essere organizzati anche assemblaggi, tampografia, marcatura laser e inserti quando è necessario che il campione si comporti come il prodotto finale.
La comunicazione conta tanto quanto la misurazione. Se alleghi un campione di riferimento, un codice colore o una foto del look che cerchi, il team di finitura avrà qualcosa di concreto da abbinare. Un breve brief scritto con obiettivi finali, facce visibili e dimensioni critiche riduce la possibilità di rielaborazione.
La qualità nella fusione sotto vuoto inizia dal master e continua attraverso ogni colata, quindi chiedi ai fornitori come controllano ogni fase.
Guida alla manutenzione per stampi in silicone e parti colate
La manutenzione nella fusione sotto vuoto ha due aspetti: prendersi cura degli strumenti che compongono le parti e prendersi cura delle parti una volta che sono nelle vostre mani. Entrambi influiscono sulla coerenza, soprattutto quando prevedi di riordinare.
Prendersi cura dello stampo in silicone
Uno stampo in silicone è uno strumento di consumo. Le linee guida generali del settore citano comunemente una durata di circa 15-25 fusioni, più breve per dettagli fini, caratteristiche sottili o resine aggressive e talvolta più lunga per forme semplici. Ogni colata espone il silicone al calore e al contatto chimico, quindi i bordi si ammorbidiscono e i dettagli della superficie svaniscono gradualmente. Una buona movimentazione prolunga la vita utile senza trasformare lo stampo in una risorsa a lungo termine.
- Pulisci delicatamente la cavità dopo ogni versamento ed evita strumenti affilati che possano intaccare la superficie.
- Applicare un agente distaccante adatto alla resina, in strati leggeri e uniformi, per facilitare la sformatura e limitare gli strappi.
- Conservare lo stampo in piano in un luogo fresco e asciutto, lontano dalla luce diretta del sole e da fonti di calore.
- Mantenere le due metà allineate durante la conservazione in modo che la cavità non si pieghi o si deformi.
- Ispezionare la linea di giunzione e le caratteristiche sottili prima di ogni colata e ritirare lo stampo quando aumentano le bave o gli strappi.
Tieni anche il maestro. Un master pulito e ben etichettato consente al fornitore di rifare uno stampo quando il primo si usura e protegge l'investimento fatto nella preparazione della superficie. Se la matrice è stata stampata, conservarla lontano dall'umidità e dalla luce intensa in modo che non si deformi o scolorisca.
Prendersi cura delle parti finite
| Tipo di resina | Stoccaggio e movimentazione | Pulizia |
|---|---|---|
| Rigido tipo ABS | Conservare lontano da una lunga esposizione al calore | Acqua e sapone neutro, panno morbido |
| Semiflessibile tipo PP | Evitare di rimanere piegati per lunghi periodi | Acqua e sapone neutro |
| Simil-gomma | Tenere lontano da oli e luce solare | Panno umido, senza solventi forti |
| Trasparente | Avvolgere per evitare graffi | Panno morbido e privo di pelucchi, detergente delicato |
| Parti verniciate | Evitare di impilare senza imbottitura | Panno morbido, senza spugnette abrasive |
Le parti in poliuretano colato possono essere sensibili all'umidità, al calore e ad alcuni solventi nel tempo, soprattutto nei primi giorni dopo la sformatura. Lasciare che le parti si stabilizzino a temperatura ambiente prima dell'assemblaggio o della verniciatura riduce la possibilità di piccoli spostamenti dimensionali. Per le parti che verranno conservate per mesi, l'imballaggio protettivo e un ambiente stabile aiutano il colore e la forma a rimanere fedeli al campione approvato.
Tratta lo stampo come uno strumento di breve durata e il maestro come un custode: entrambi decidono quanto sarà ripetibile il tuo prossimo lotto.
Collaborazione con un produttore e fornitore di colata sottovuoto
I buoni risultati si ottengono solitamente trattando il fornitore come un partner tecnico piuttosto che come un distributore automatico di componenti. Una breve conversazione di briefing all'inizio spesso salva diversi giorni dopo. Queste domande ti aiutano a giudicare se un fornitore di colata sottovuoto è idoneo a farlo.
- Costruisci il master internamente e quali tecnologie utilizzi per questo?
- Quali famiglie di resine sono disponibili e puoi condividere le proprietà tipiche di ciascuna?
- Quante fusioni pianificate per stampo e come gestite quantità maggiori?
- Quali fasi di finitura, come verniciatura, lucidatura o texturizzazione, vengono gestite in un unico posto?
- Cosa controllate e quali documenti posso ricevere con la spedizione?
- Come vengono gestite le modifiche alla progettazione una volta approvato il master?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. affronta queste domande come produttore OEM e ODM. Il suo team di progettazione trasforma le idee dei clienti in progetti di prodotti pratici e accattivanti e le sue capacità includono la stampa 3D in resina, nylon e metallo, lavorazione avanzata, replica di stampi in silicone per una produzione efficiente in piccoli lotti e trattamenti superficiali come la verniciatura. Poiché questi passaggi si trovano su un'unica piattaforma, un cliente può passare dalla progettazione al campione finito senza dover spiegare nuovamente il progetto a diversi fornitori.
Come preparare un'indagine utile
- Un modello 3D in un formato neutro comune, oltre a un disegno che evidenzia le dimensioni critiche.
- La quantità target, la famiglia di resine che hai in mente e qualsiasi riferimento di colore o finitura.
- Una breve nota su come verrà utilizzata la parte: esposta, maneggiata, assemblata, riscaldata o flessa.
- La finestra di consegna richiesta e se sono previste modifiche alla progettazione tra i lotti.
Una richiesta completa consente al fornitore di proporre nella prima risposta un metodo master sensato, resina e piano di finitura. Segnala anche che hai capito la parte, il che di solito porta a una conversazione tecnica più utile. Nel tempo, un fornitore che conserva i file, la cronologia degli stampi e le note di finitura può riordinare più velocemente e mantenere coerenti i lotti, il che rappresenta il vantaggio silenzioso di lavorare con un partner a lungo termine.
Condividi lo scopo della parte, non solo la sua geometria, e il tuo fornitore potrà consigliarti una resina, una finitura e un piano di processo migliori.
Esplora i servizi di fusione sottovuoto di Jiaheng
Se sei pronto a passare da un modello principale a un piccolo lotto di parti simili alla produzione, puoi rivedere i dettagli del servizio, le opzioni dei materiali e il processo di progetto nella pagina dedicata per Servizi di fusione sotto vuoto da Jiaheng. Il team supporta progetti OEM e ODM e può fornire consulenza sulla preparazione principale, sulla selezione della resina, sulla finitura e sulla pianificazione dei lotti su un'unica piattaforma.
Invia il tuo file 3D, la quantità target e i requisiti di finitura per avviare una conversazione con il team Jiaheng.
Domande frequenti sui servizi di fusione sotto vuoto
Cosa sono i servizi di fusione sotto vuoto?Colata sotto vuoto services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Quante parti può produrre uno stampo in silicone?Le linee guida generali spesso citano circa 15-25 colate per stampo, di cui meno per parti molto dettagliate o con pareti sottili e talvolta di più per forme semplici. Se hai bisogno di un lotto più grande, il fornitore può realizzare stampi aggiuntivi e colare in parallelo. Il conteggio esatto dipende dalla geometria, dalla resina e dalla manipolazione. |
Qual è la differenza tra fusione sottovuoto e stampa 3D?Stampa 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Quando dovrei scegliere la fusione sotto vuoto invece dello stampaggio a iniezione?Scegli la fusione sotto vuoto quando hai bisogno di circa 10-30 parti in tempi rapidi, il design potrebbe ancora cambiare e non vuoi ancora impegnarti in uno strumento difficile. Lo stampaggio a iniezione è solitamente la strada migliore quando le quantità raggiungono le centinaia o le migliaia e quando sono necessarie proprietà termoplastiche di produzione esatte. |
Quali tolleranze posso aspettarmi dalle parti fuse sotto vuoto?Le linee guida generali citano approssimativamente più o meno 0,2-0,3 mm su piccole dimensioni, con parti più grandi che mostrano una variazione proporzionalmente maggiore. Il ritiro della resina e il movimento dello stampo giocano entrambi un ruolo. Se un elemento necessita di un adattamento più stretto, il fornitore può lavorarlo dopo la fusione, quindi contrassegnare chiaramente le dimensioni critiche sul disegno. |
Quali materiali sono disponibili per la fusione sotto vuoto?Le opzioni tipiche includono resina rigida simile all'ABS, resina semiflessibile simile al PP, resina simile alla gomma in diversi livelli di durezza, resina trasparente, resina ad alta temperatura e resina ignifuga. I colori possono essere pigmentati nella resina o applicati mediante verniciatura. Il tuo fornitore può consigliare una famiglia dopo aver appreso come verrà utilizzata la parte. |
È possibile verniciare o strutturare le parti colate sotto vuoto?SÌ. Le parti fuse accettano levigatura, priming e verniciatura e la trama può essere incorporata nel master in modo che venga trasferita a ogni fusione. Sono comuni anche la tampografia, la marcatura laser e la lucidatura di parti trasparenti. Concordare gli obiettivi di finitura prima di realizzare la matrice in modo che la preparazione della superficie corrisponda all'aspetto finale. |
Cosa devo inviare per avere un preventivo di colata sotto vuoto?Invia un modello 3D, un disegno con dimensioni critiche, la quantità target, la famiglia di resina preferita, il riferimento del colore o della finitura e il tempo di consegna. Una breve nota su come viene utilizzata la parte aiuta gli ingegneri a scegliere un metodo adatto. Informazioni più complete riducono gli scambi e accelerano la prima risposta. |
Un master chiaro, una finitura definita e una quantità realistica sono i tre input che migliorano maggiormente un progetto di fusione sottovuoto.
-
 Servizio di stampa 3D in resina gialla simile all'ABS
-
 Servizio di stampa 3D in lega di alluminio AlSi10Mg
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
-
 Servizio di stampa 3D in resina Off-White
-
 Servizio di stampa 3D di materiali FDM standard (PLA, PETG, ABS)
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
