




Servizi di colata sottovuoto da Zhejiang Jiaheng
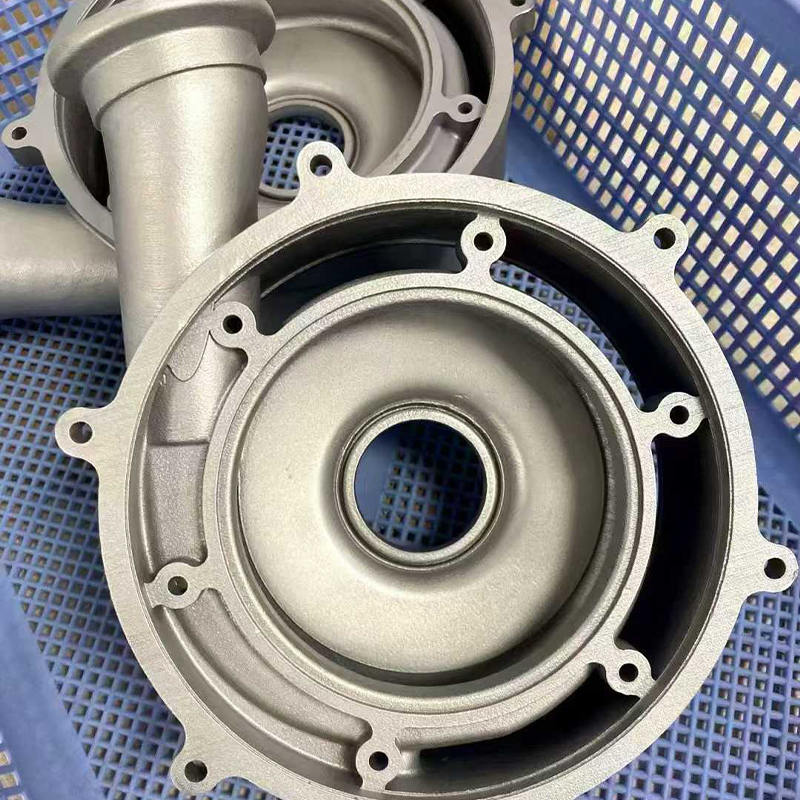
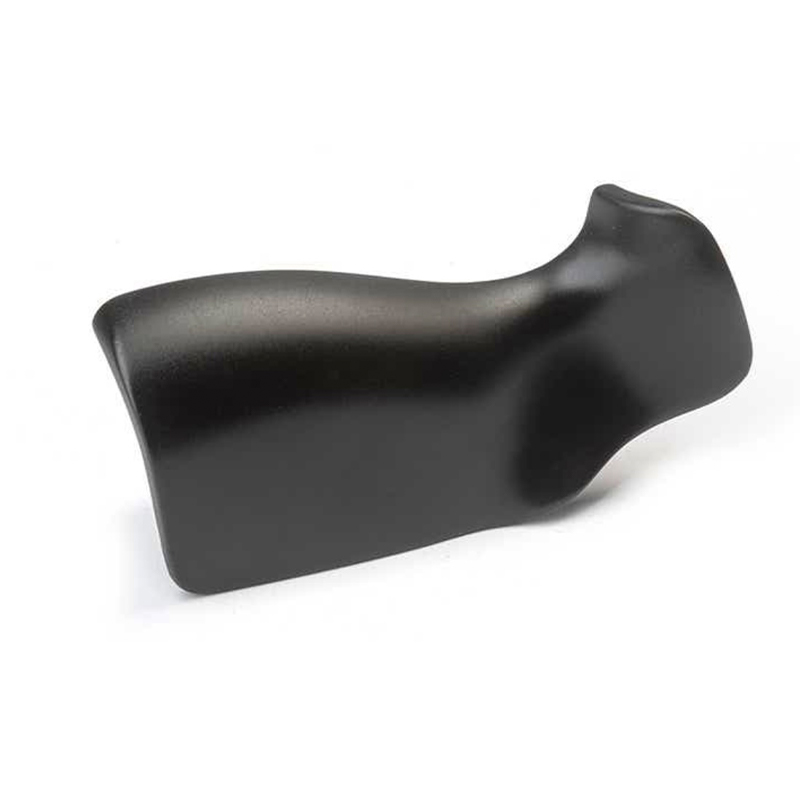
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. è una Cina produttore di servizi di fusione sotto vuoto produzione di parti in poliuretano e silicone in stampi in silicone sotto vuoto e bassa pressione. Costruiamo il modello principale mediante stampa 3D o lavorazione CNC, fondiamo la replica, quindi la finiamo sulla stessa base di produzione, quindi un programma passa dal file digitale alla parte verniciata, stampata o rivestita senza utensili in acciaio.
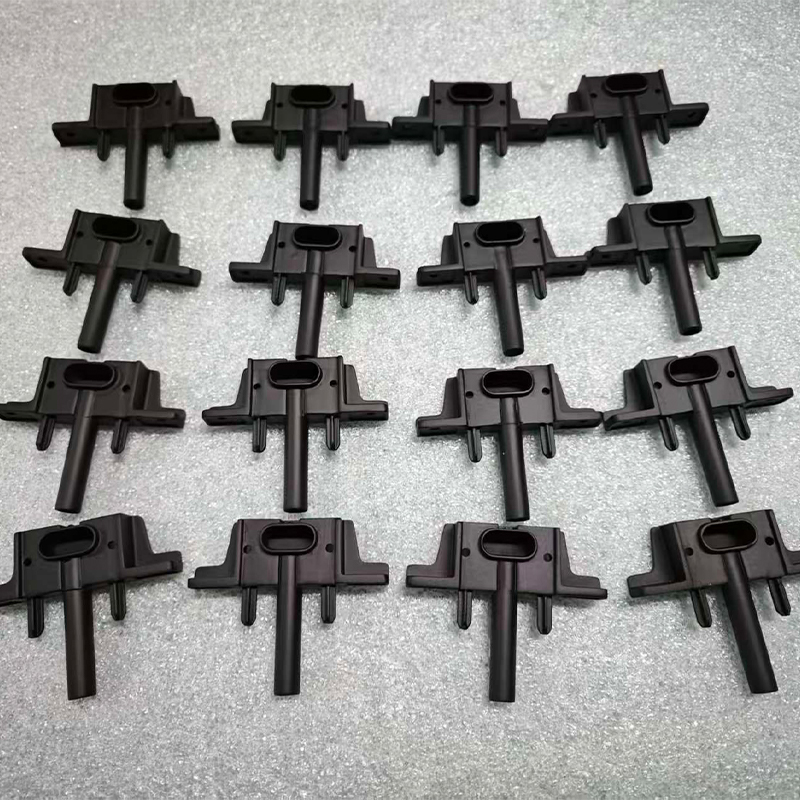
Il nostro Servizi di fusione sotto vuoto La gamma comprende colate di tipo ABS, PP, gomma e uretano a bassa pressione, oltre a parti in silicone stampate a compressione. Il percorso è adatto a prototipi a basso volume, lotti di test di mercato e convalida pre-produzione in cui la geometria deve corrispondere all'eventuale parte stampata a iniezione.
Percorso del processo: dal modello principale alla fusione finita
La fusione sotto vuoto inietta la resina poliuretanica in uno stampo in silicone sotto vuoto, quindi l'aria intrappolata viene rimossa prima che la resina si indurisca. Il risultato è una fusione senza bolle che riproduce i dettagli fini della superficie e gli spigoli vivi del modello master.
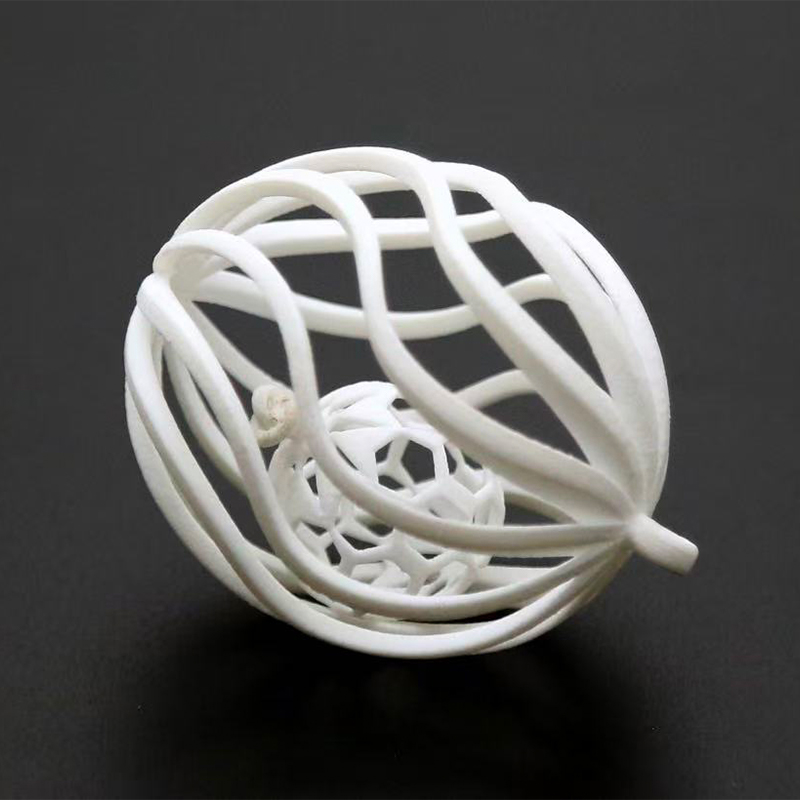
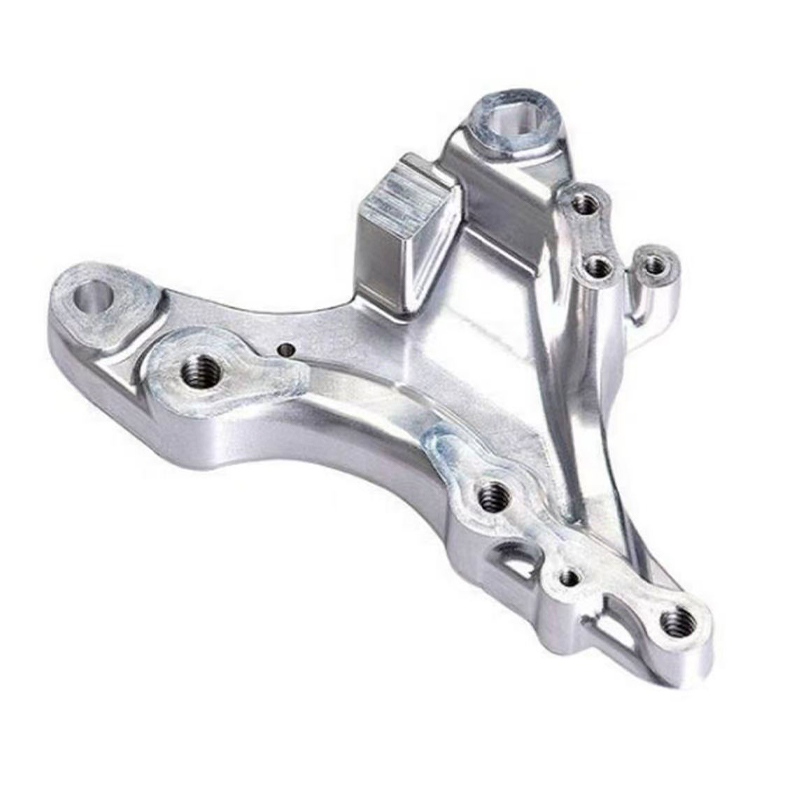
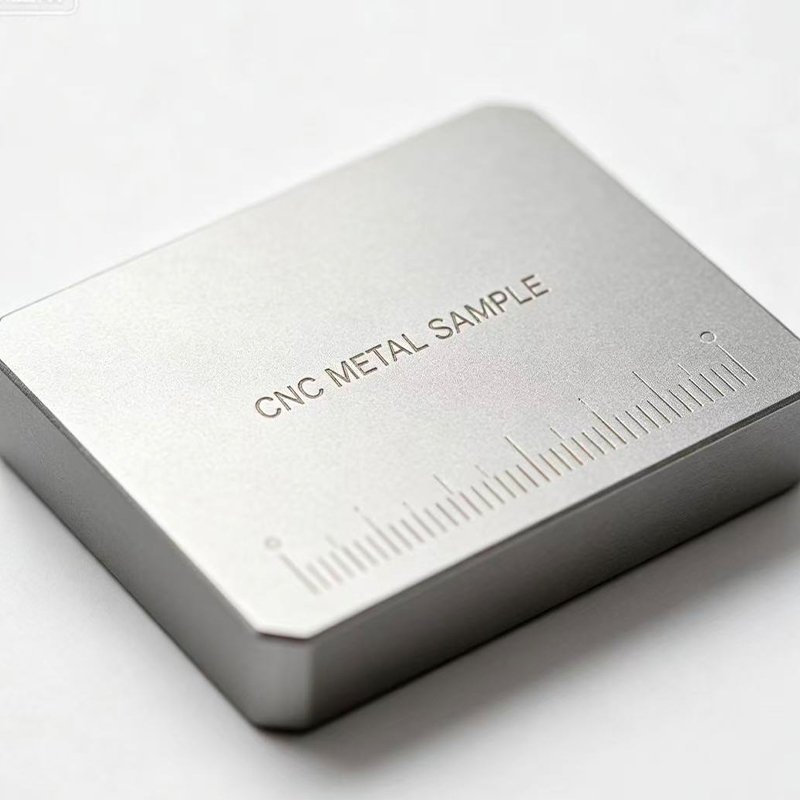
- Modello principale: Stampa in resina SLA o DLP per dettagli precisi, nylon SLS per geometria funzionale o materiale lavorato a CNC quando il master deve mantenere tolleranze strette.
- Stampo in silicone: versato attorno al master, tagliato e utilizzato come cavità per cicli di colata ripetuti.
- Cast: iniezione sotto vuoto, a bassa pressione o ad alta pressione a seconda dello spessore della parete, delle dimensioni della parte e del materiale.
- Finitura: rifilatura, levigatura, verniciatura, rivestimento, incisione laser, serigrafia o galvanica secondo necessità.
Un singolo set di stampi in silicone in genere replica 15-25 parti prima che la cavità si degradi. Ciò rende il processo economico per quantità che non giustificano l’utensileria in acciaio e mantiene la stessa geometria disponibile per un successivo programma di stampaggio a iniezione.
Gamma di materiali e idoneità all'applicazione
La scelta del materiale è guidata dal comportamento meccanico che la parte deve dimostrare, non solo dall'aspetto. Stampiamo in stampi in silicone le seguenti famiglie:
| Materiale | Comportamento | Vestibilità tipica |
|---|---|---|
| Simile all'ABS | Rigido, resistente agli urti, mantiene i dettagli modellati | Alloggiamenti, involucri, coperture strutturali |
| Simile al PP | Semiflessibile, resistente alla fatica | Cerniere vive, clip, coperture flessibili |
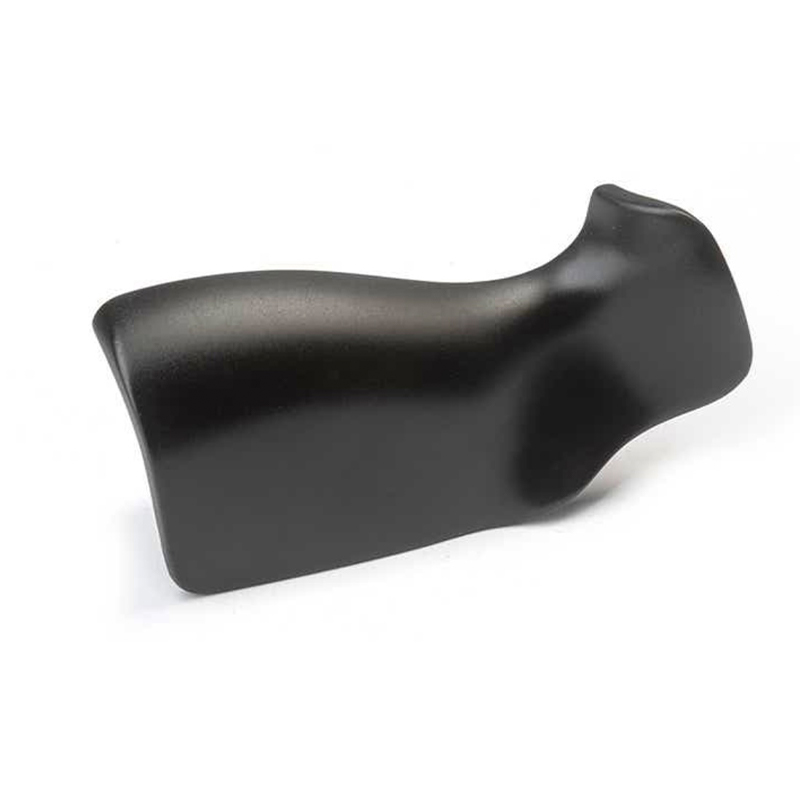
| Simil-gomma | Elastico, sensazione di gomma, elevato allungamento | Grip, guarnizioni, simulazione sovrastampaggio |
| Uretano a bassa pressione | Basso stress interno, spessore della parete costante | Getti a pareti spesse e di grandi dimensioni |
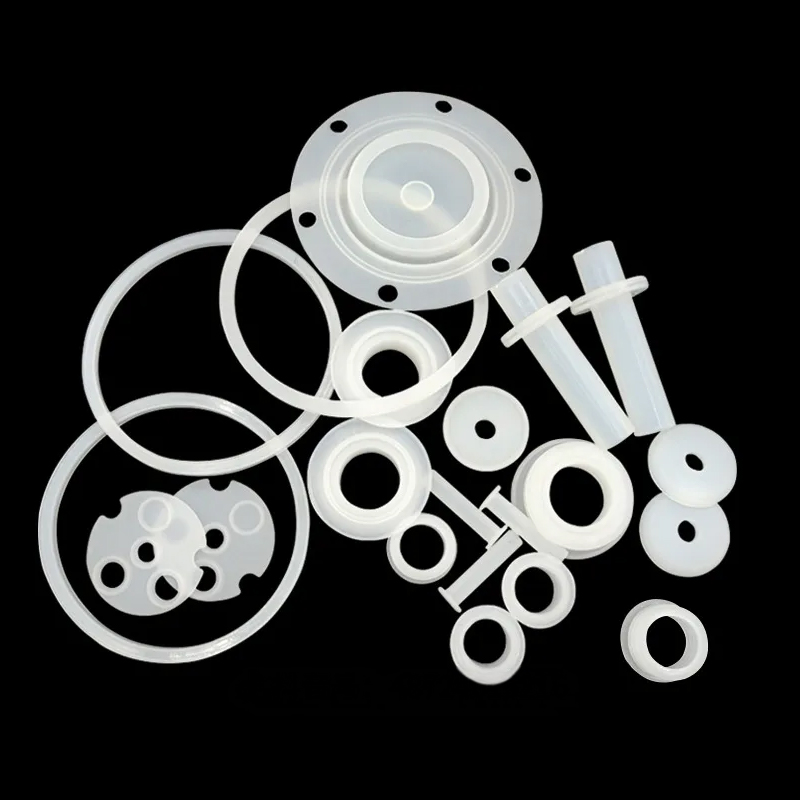
| Silicone stampato a compressione | Resistente al calore e agli agenti atmosferici, controllabile Shore A | Guarnizioni, impugnature antiscivolo, parti morbide indossabili |
La fusione di uretano a bassa pressione è la soluzione ideale per parti a pareti spesse o di grandi dimensioni in cui la fusione sotto vuoto convenzionale può lasciare segni di ritiro e stress interni. Le parti in silicone stampate a compressione vengono polimerizzate sotto calore e pressione per componenti morbidi che devono rimanere ripetibili dimensionalmente in un lotto.
Dove la fusione sottovuoto si inserisce nello sviluppo del prodotto
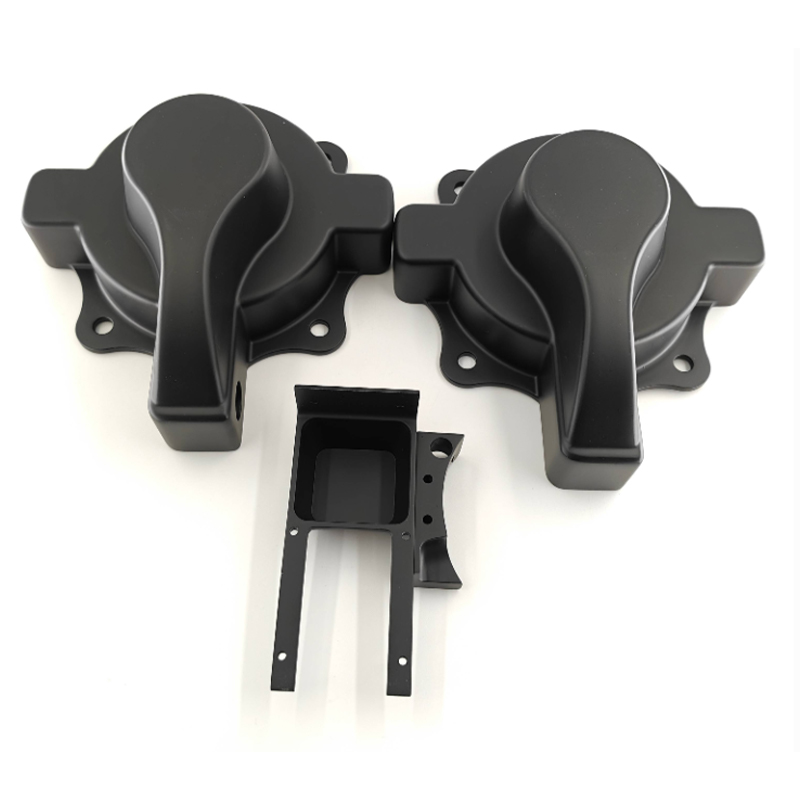
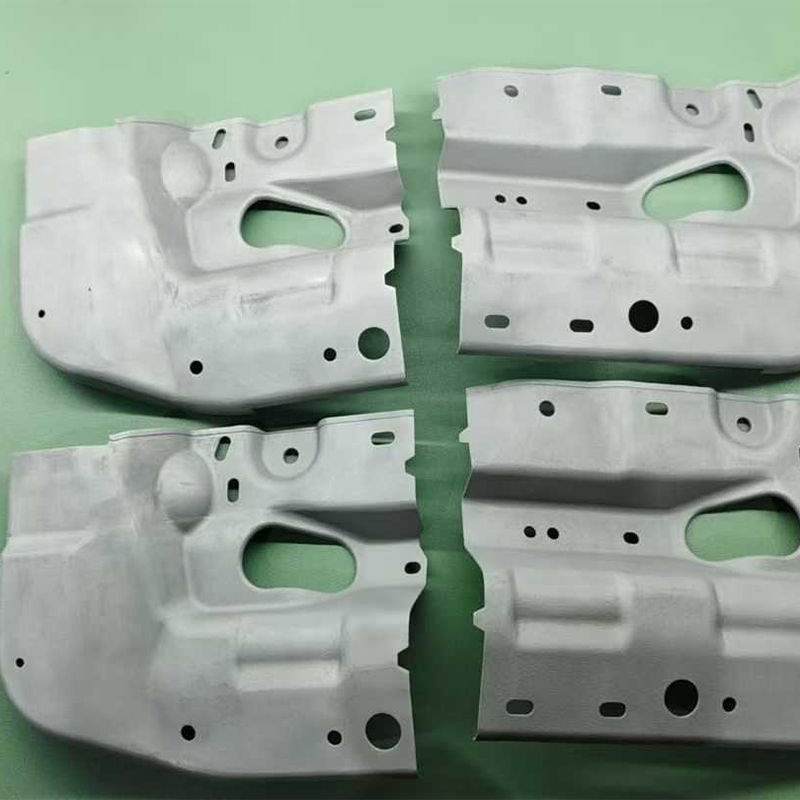
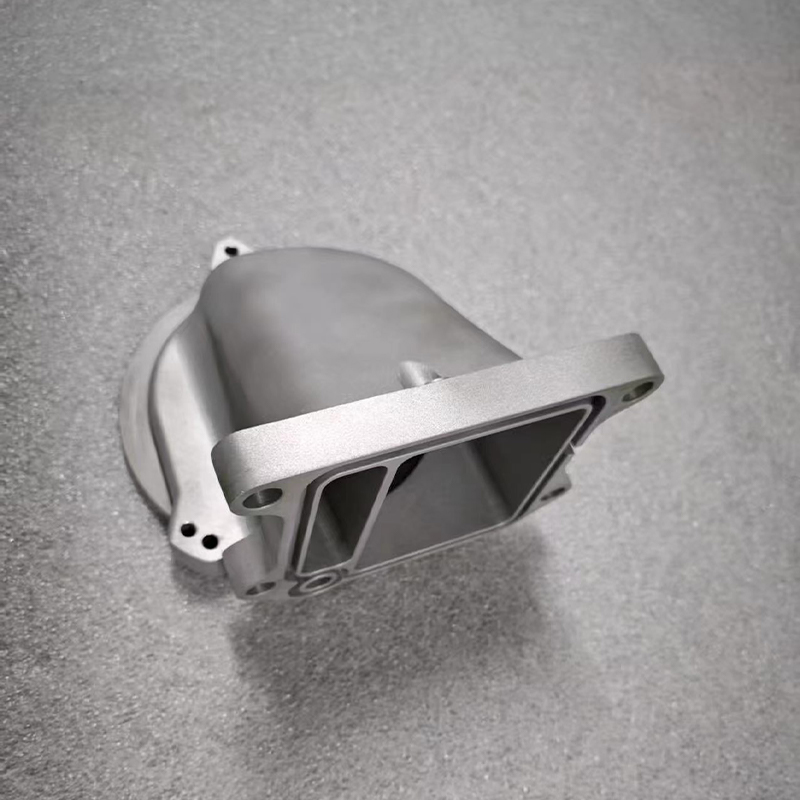
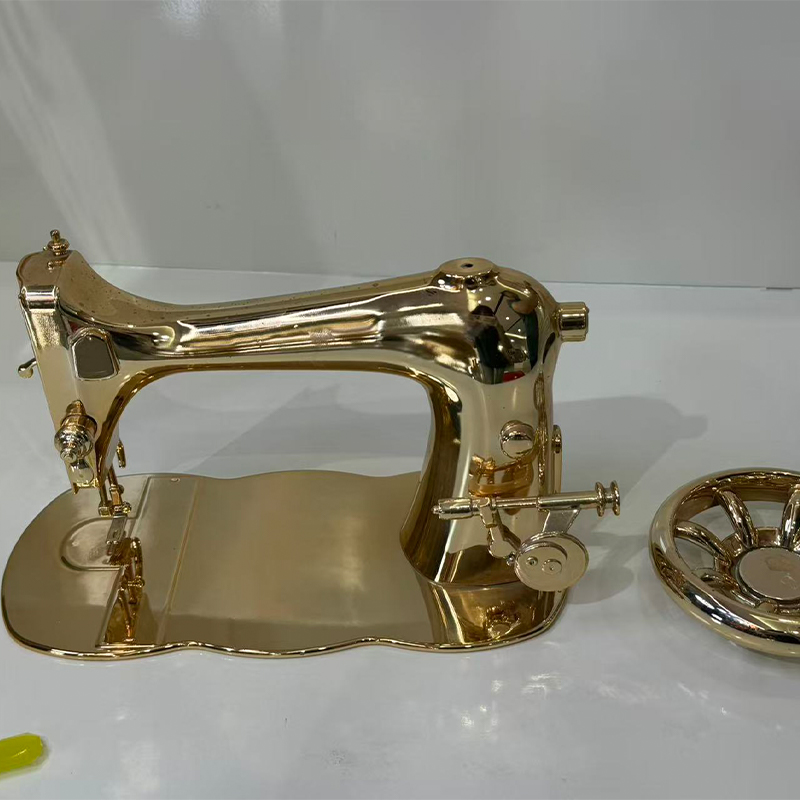
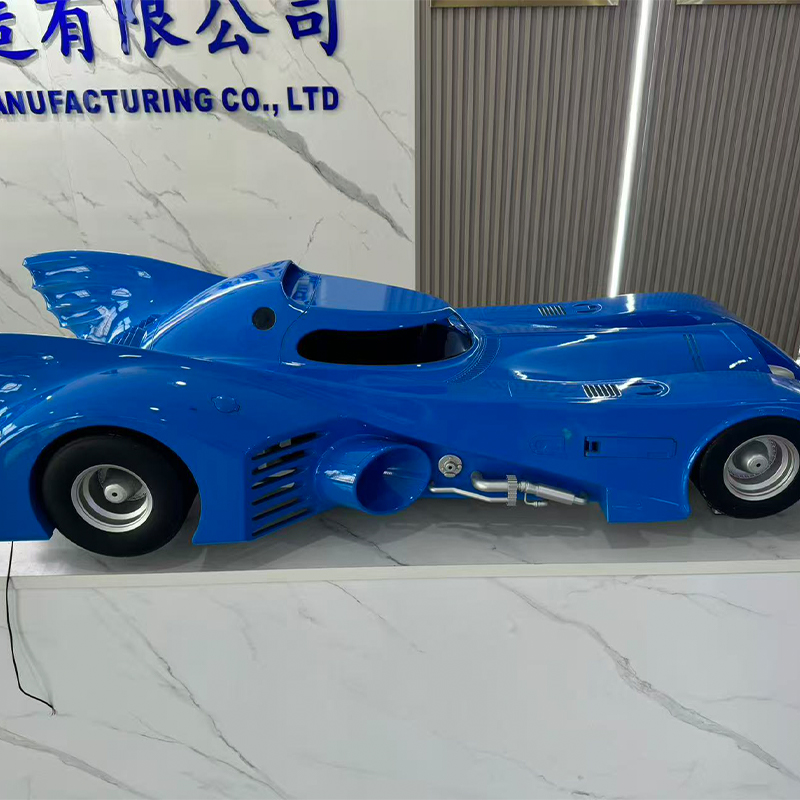
Forniamo parti fuse per interni automobilistici e modelli a grandezza naturale, alloggiamenti e dispositivi indossabili per l'elettronica di consumo, componenti UAV ed eVTOL, giunti robotici ed effettori finali e accessori per la riabilitazione medica. Ogni applicazione pone esigenze diverse alla fusione.
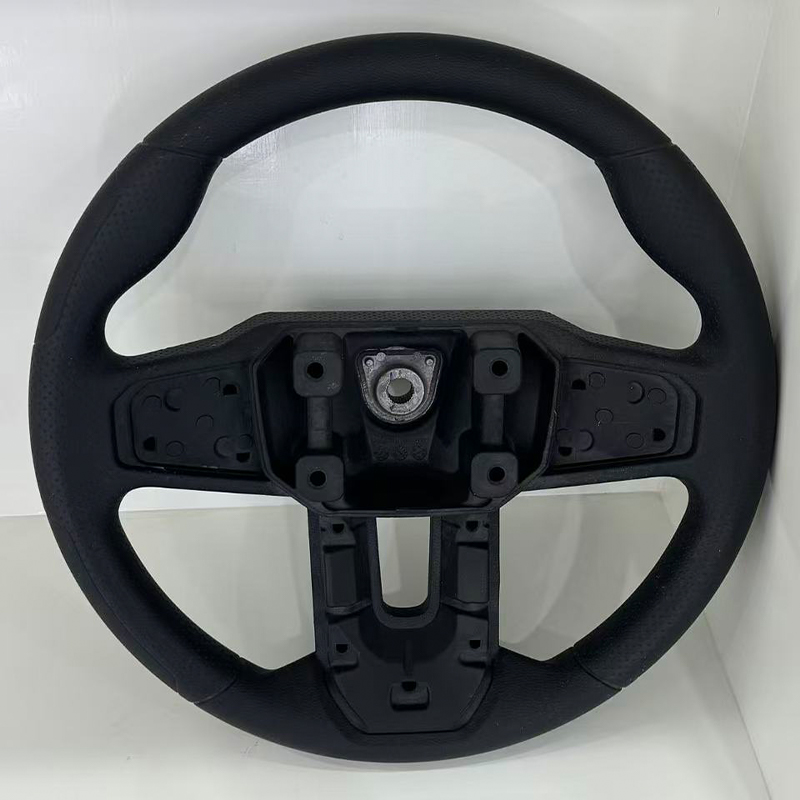
- Automotive: pannelli interni, finiture e prototipi di alloggi di grandi dimensioni in cui colore, struttura e vestibilità devono essere valutati in scala reale.
- Elettronica di consumo: auricolari e custodie indossabili che necessitano di dettagli stampati e di una vernice o un rivestimento che corrisponda alla finitura di produzione.
- UAV ed eVTOL: coperture leggere e gusci complessi per controlli di adattamento prima dell'utilizzo di strumenti compositi o di iniezione.
- Robotica: coprigiunti, alloggiamenti di biella e gusci di attuatori finali per test funzionali.
Opzioni di configurazione
Configuriamo ogni programma di fusione attorno al punto di lavoro piuttosto che a un catalogo fisso. Le scelte seguenti vengono confermate in fase di preventivo e registrate sulla scheda di processo.
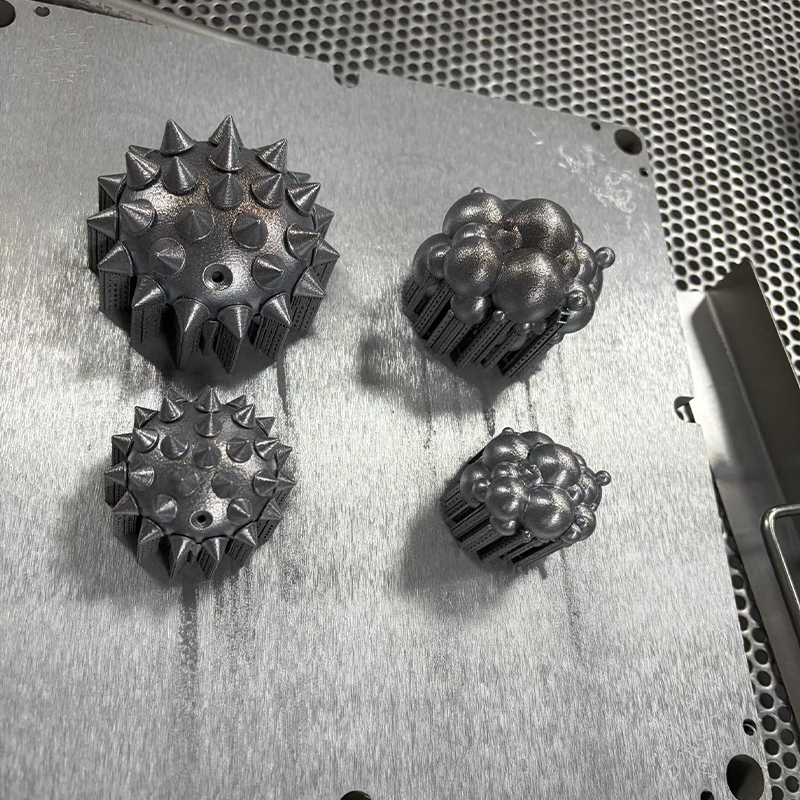
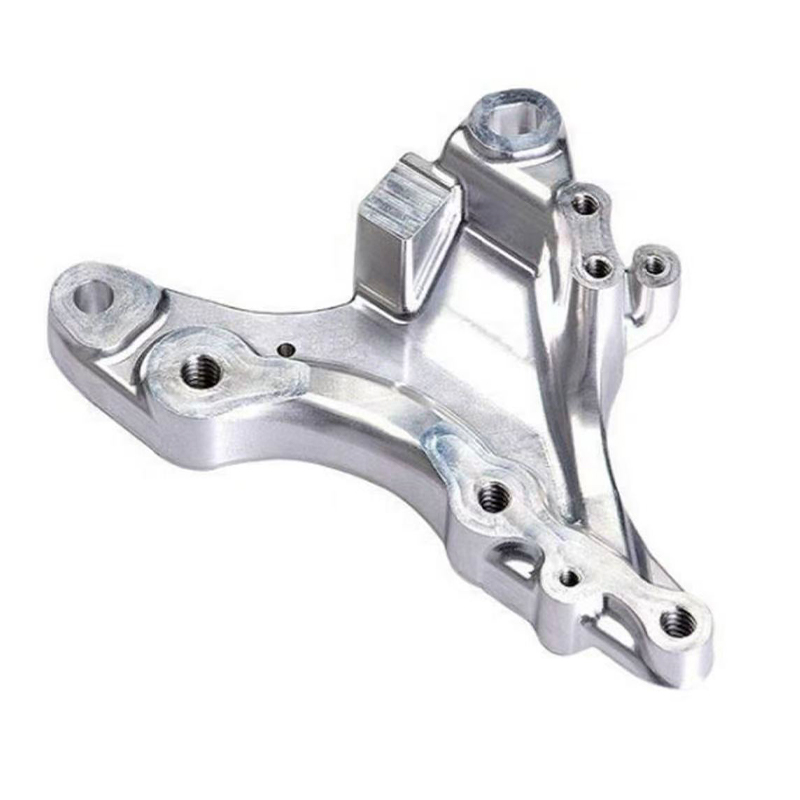
- Fonte del modello principale: Resina SLA, resina DLP, nylon SLS, metallo SLM, plastica FDM o materiale lavorato a CNC.
- Metodo di fusione: iniezione sotto vuoto, a bassa pressione o ad alta pressione.
- Materiale: Silicone simile all'ABS, al PP, alla gomma, uretano a bassa pressione o stampato a compressione.
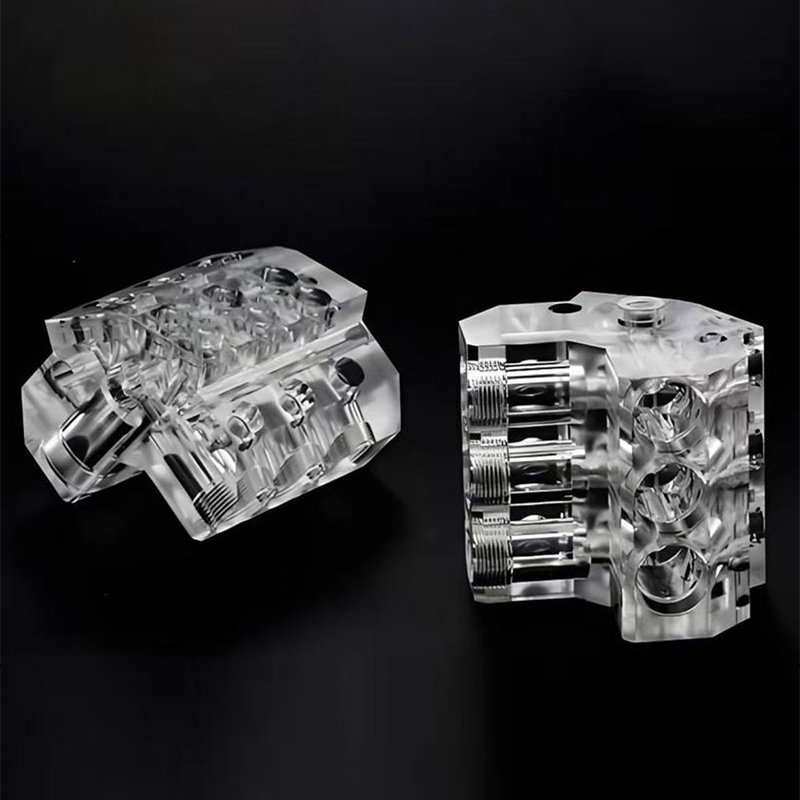
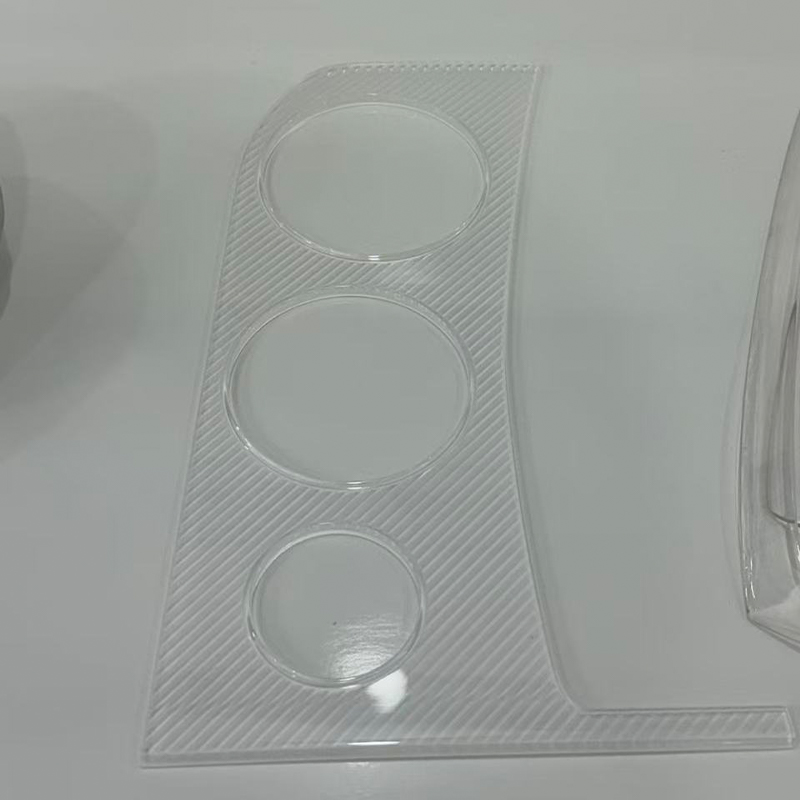
- Colore e consistenza: colore stampato, vernice opaca o lucida, rivestimento soft-touch o fusione trasparente e semitrasparente.
- Operazioni secondarie: incisione laser, decalcomania e serigrafia, galvanica e anodizzazione, molatura, lucidatura e sabbiatura.
La finitura superficiale viene eseguita nello stesso sito, quindi un alloggiamento fuso può essere verniciato, stampato e assemblato senza un secondo fornitore. Consulta i servizi di finitura superficiale per i trattamenti disponibili.
Specifiche che guidano il casting
Le seguenti variabili determinano la progettazione dello stampo, il metodo di fusione e la sequenza di finitura. Li confermiamo rispetto al file 3D e alla funzione prevista prima di rilasciare lo stampo.
- Dimensioni della parte e spessore della parete: le sezioni spesse favoriscono la fusione di uretano a bassa pressione per limitare i segni di ritiro.
- Sformo e sottosquadri: gli stampi in silicone si flettono, ma i sottosquadri profondi necessitano comunque di un nucleo diviso o inserito.
- Aspettativa di tolleranza: le parti fuse non sono parti lavorate; le interfacce critiche vengono spesso lavorate dopo la fusione.
- Requisito di superficie: struttura modellata, classe di verniciatura, livello di brillantezza e trasparenza.
- Quantità in lotti: 15–25 parti per set di stampi, con set di stampi aggiuntivi per tirature più grandi.
- Abbinamento colore e materiale: riferimento a un campione Pantone, RAL o fisico.
Controllo qualità e accettazione
Eseguiamo ispezioni dell'intero processo che coprono il controllo in entrata delle materie prime, il campionamento in corso e la verifica delle dimensioni del prodotto finito. Ogni parte fusa viene controllata rispetto alla tolleranza dimensionale concordata e allo standard estetico prima dell'imballaggio.
- Materia prima testata prima dello stoccaggio.
- Campionamento periodico durante la fusione per stabilizzare la precisione.
- Ispezione finale di dimensioni, colore, struttura e adattamento dell'assemblaggio.
- La suddivisione in zone del progetto, gli accordi di non divulgazione del personale e una rete interna isolata proteggono i disegni e i modelli dei clienti.
Per i programmi che lo richiedono, prepariamo campioni del primo articolo e registri di ispezione per l'approvazione del cliente prima che il lotto continui.
Informazioni che utilizziamo per configurare la tua soluzione
Per citare accuratamente un programma di colata sotto vuoto, abbiamo bisogno dei seguenti input. Gli articoli mancanti verranno confermati con te prima che lo stampo venga tagliato.
- File 3D in STEP, IGES o STL, più disegno 2D se vengono richiamate le tolleranze.
- Quantità target e se le parti sono destinate al controllo di idoneità, al test funzionale o al campione di mercato.
- Comportamento del materiale richiesto: rigido, semiflessibile, gommoso o siliconico.
- Riferimento di colore, struttura e finitura.
- Dimensioni critiche e qualsiasi interfaccia che deve essere lavorata dopo la fusione.
- Requisito di assemblaggio, se la parte fusa si accoppia con altri componenti.
- Luogo di consegna e requisiti di imballaggio.
Funzionalità correlate sulla stessa piattaforma
La fusione sotto vuoto raramente è isolata. I modelli principali provengono dalle nostre linee di stampa e lavorazione e dai cicli di finitura interni.
- Servizio di stampa 3D in resina SLA per master dai dettagli fini.
- Servizio di stampa 3D in nylon SLS per maestri funzionali.
- Servizio di fresatura CNC per master e lavorazioni post-fusione.
Domande frequenti
Quante parti può produrre uno stampo in silicone?
Un singolo set di stampi in silicone replica in genere 15-25 parti. Per quantità maggiori costruiamo set di stampi aggiuntivi dallo stesso master, mantenendo la geometria coerente durante tutta la tiratura.
È possibile abbinare una finitura superficiale stampata a iniezione?
SÌ. La fusione sotto vuoto riproduce i dettagli della superficie del modello principale, mentre la verniciatura, il rivestimento, l'incisione laser e la stampa interni portano la parte alla struttura, alla lucentezza e al colore specificati.
Qual è la differenza tra la fusione sotto vuoto e la fusione di uretano a bassa pressione?
La fusione sotto vuoto standard rimuove l'aria dalla resina sotto vuoto. La colata di uretano a bassa pressione inietta la resina a bassa pressione controllata, riducendo lo stress interno e i segni di ritiro nelle parti a pareti spesse o di grandi dimensioni e migliora la consistenza dello spessore delle pareti.
Fornite anche parti in silicone stampate a compressione?
SÌ. Polimerizziamo la gomma siliconica in stampi riscaldati sotto pressione per produrre guarnizioni, impugnature antiscivolo e componenti morbidi per dispositivi indossabili, con durezza Shore A controllabile e resistenza al calore e agli agenti atmosferici.
Come proteggete i nostri dati di progettazione?
I progetti vengono suddivisi in zone in officine chiuse, il personale firma accordi di non divulgazione e i file di disegno vengono conservati su una rete interna isolata che blocca la trasmissione esterna non autorizzata.
Di quali formati di file hai bisogno per un preventivo?
Invia file STEP, IGES o STL, oltre a un disegno 2D se sono specificate le tolleranze. Includere quantità, comportamento del materiale, riferimento di colore e finitura e qualsiasi interfaccia critica che deve essere lavorata dopo la fusione.


