- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

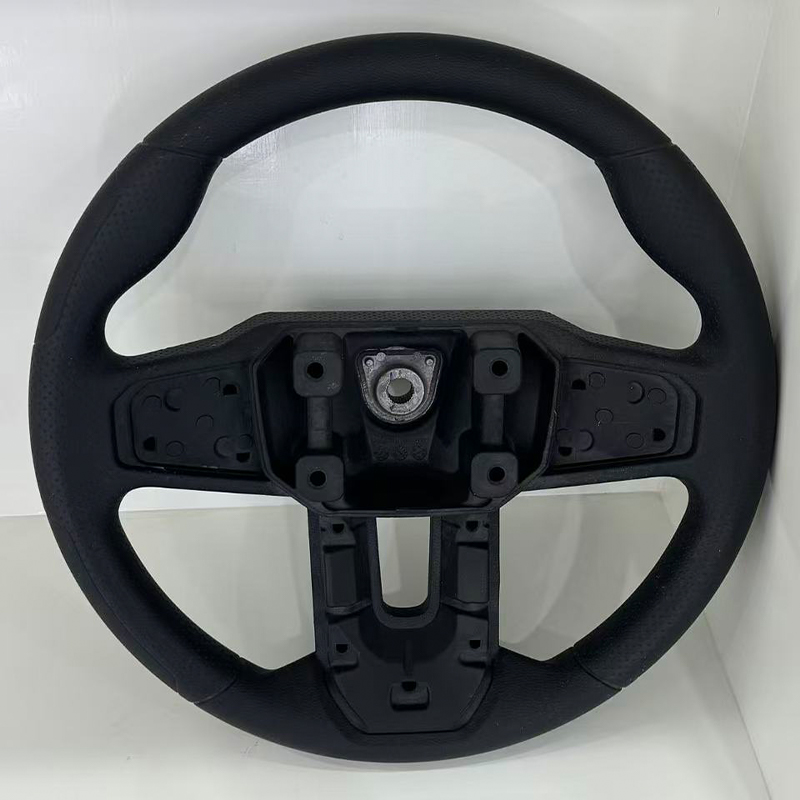
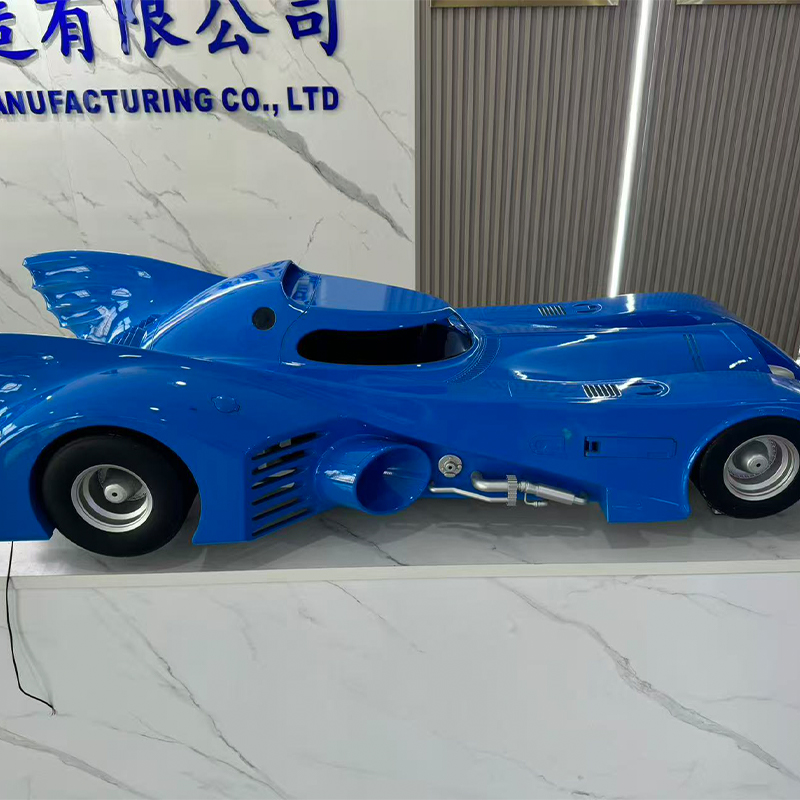
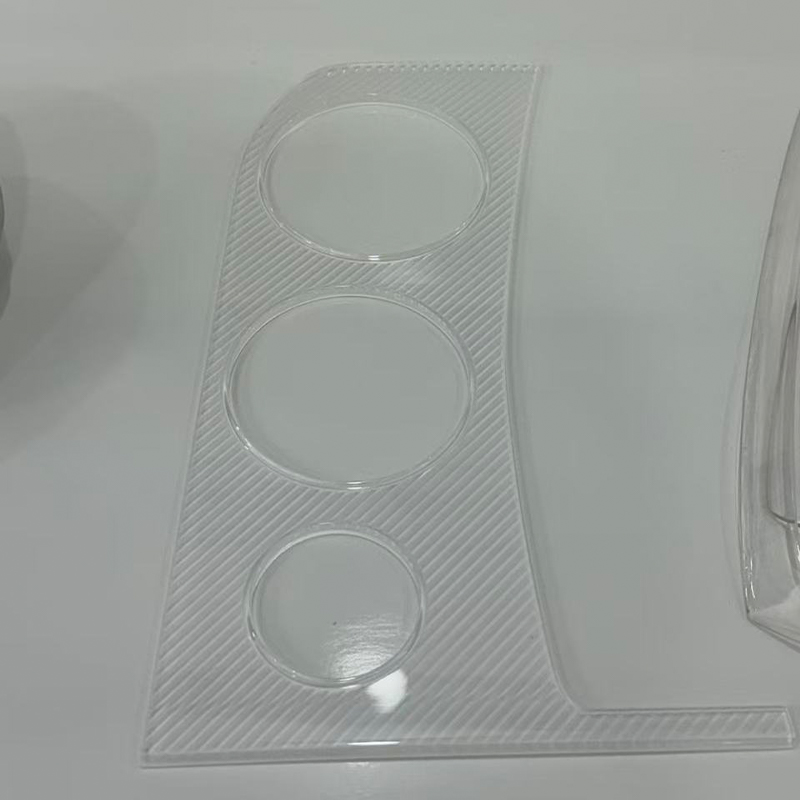
Servizi di prototipazione rapida: come scegliere un partner di produzione affidabile
Un team di prodotto invia un file CAD lunedì e necessita di una parte fisica entro venerdì per un controllo di idoneità, una demo per il cliente o una costruzione pilota. Questo è il momento in cui i servizi di prototipazione rapida diventano pratici anziché teorici. Il servizio giusto fa molto di più che trasformare un modello in plastica o metallo; offre al team un modo rapido per testare una domanda di progettazione, esporre un problema di tolleranza e decidere cosa cambiare prima che venga impegnato il denaro per gli strumenti.
Anche per questo motivo la decisione di acquisto merita attenzione. Un fornitore di prototipazione rapida può essere un laboratorio di stampa 3D, un partner di lavorazione CNC, uno specialista della fusione sotto vuoto o un produttore che collega tutti e tre con la finitura superficiale e la produzione in volumi ridotti. La differenza si manifesta nei tempi di consegna, nella scelta dei materiali, nel feedback DFM e nella facilità con cui un prototipo diventa un campione di prodotto. Un fornitore di prototipazione non è un grossista di parti standard; è un partner produttivo che interpreta un progetto e restituisce una risposta fisica.
Cosa offrono effettivamente i servizi di prototipazione rapida
I servizi di prototipazione rapida di solito forniscono tre cose contemporaneamente: geometria, comportamento dei materiali e uno strumento di comunicazione. La geometria è quella ovvia. Una parte fisica mostra se una copertura è a filo, se un connettore supera la parete o se una staffa può essere assemblata con il dispositivo di fissaggio previsto. Il comportamento materiale è meno evidente ma spesso più importante. Un modello in resina può sembrare a posto e tuttavia flettersi troppo, rompersi quando si incastra o ammorbidirsi vicino a una fonte di calore. Lo strumento di comunicazione è importante perché un campione fisico consente a progettazione, ingegneria, acquisti e marketing di discutere dello stesso oggetto anziché di interpretazioni diverse di uno schermo.
Un buon lavoro di prototipazione include anche il feedback sulla progettazione per la produzione. Prima dell'avvio della macchina, il fornitore deve esaminare lo spessore della parete, gli angoli di sformo, il posizionamento del supporto, l'accesso all'utensile, l'accumulo di tolleranze e la finitura superficiale. Quel feedback non è un lavoro di ufficio. È la differenza tra un pezzo che arriva in tempo e un pezzo che arriva con una nota che dice che la nervatura sottile si è rotta durante la rimozione del supporto. Un produttore che pone domande prima di quotare è solitamente un partner migliore di uno che accetta semplicemente ogni file e promette tutto.
C'è anche un ruolo commerciale. Un prototipo può supportare una demo per gli investitori, un campione di una fiera, un progetto pilota per un cliente o una revisione della progettazione interna. In ogni caso, la parte deve apparire e comportarsi in modo appropriato per il pubblico. Un apparecchio FDM approssimativo può essere perfetto per una prova in fabbrica e completamente sbagliato per un incontro con un acquirente al dettaglio. Il servizio di prototipazione dovrebbe comprendere lo scopo, non solo la geometria.
Come abbinare un metodo di prototipazione alla domanda a cui devi rispondere
Il modo più veloce per scegliere un processo è iniziare dalla domanda e non dalla macchina. Se la domanda è "L'alloggiamento sembra giusto in mano?" potrebbe essere sufficiente una stampa in resina liscia. Se la domanda è "Questa staffa in alluminio sopravviverà a un test di vibrazione?" la parte probabilmente necessita di metallo e di un processo che produce proprietà metalliche. Se la domanda è “Possiamo mostrare cinquanta unità a un focus group il mese prossimo?” la fusione sotto vuoto potrebbe essere un ponte migliore rispetto a un altro ciclo di stampa 3D.
| Metodo | Meglio per | Materiali tipici | Punti di forza | Limiti da pianificare |
|---|---|---|---|---|
| Stampa 3D in resina SLA e DLP | Modelli visivi, controlli di adattamento, superfici lisce, parti trasparenti o flessibili | Resina standard, resina tipo ABS, resina flessibile, resina trasparente, resina cerata rossa | Dettagli precisi, finitura liscia, tempi di consegna rapidi | Linee di strato, resistenza al calore limitata, segni di rimozione del supporto |
| Stampa 3D in nylon SLS | Staffe funzionali, canaline, cerniere viventi, piccoli assemblaggi | Nylon nero, nylon bianco, nylon rinforzato con fibra di vetro | Buona resistenza, nessuna struttura di supporto, geometria complessa | Superficie porosa, dettaglio inferiore rispetto alla resina, colore limitato |
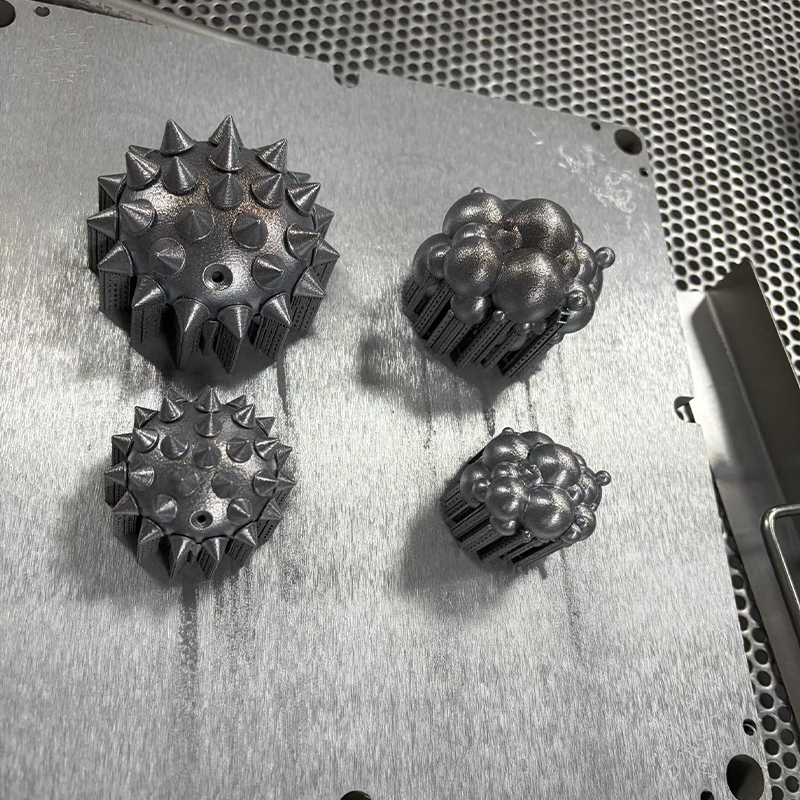
| Stampa 3D in metallo SLM | Prototipi in metallo con canali interni complessi o strutture leggere | Alluminio AlSi10Mg, acciaio inossidabile 316L, titanio Ti6Al4V, acciaio per utensili H13/S136 | Proprietà dei metalli, libertà di progettazione, parti consolidate | Costi più elevati, post-elaborazione, rimozione del supporto, stress termico |
| Lavorazione CNC | Tolleranze strette, vere plastiche tecniche, filettature, inserti, parti di grandi dimensioni | Alluminio, acciaio, ottone, ABS, PC, POM, nylon e altri gradi lavorabili | Eccellente controllo dimensionale, ampia gamma di materiali, buona finitura superficiale | Costo di installazione, limiti di accesso agli strumenti, spreco di materiale |
| Colata sottovuoto e stampi in silicone | Duplicati in piccoli volumi, corrispondenza dei colori, parti simili alla gomma, campioni pre-lancio | Resine poliuretaniche, materiali simil ABS, simil PP, simil gomma | Costo per pezzo inferiore per piccoli volumi, buoni dettagli superficiali, opzioni di colore | Limiti di durata dello stampo, più lenti della stampa diretta per pezzi unici, controllo del restringimento |
| Finitura superficiale | Campioni di aspetto, corrispondenza delle texture, branding, controlli di durabilità | Verniciature, rivestimenti, anodizzazione, galvanica, incisione laser, decalcomanie | Migliora la qualità visiva e tattile, supporta le approvazioni dei clienti | Aggiunge tempi di consegna, rischio di variazione del colore e regole di progettazione specifiche del processo |
La tabella è un punto di partenza, non un regolamento. Molti progetti combinano metodi. Un inserto lavorato a CNC può essere sovrastampato in un alloggiamento pressofuso sotto vuoto. Una stampa in resina può essere dipinta per testare una combinazione di colori. Una staffa metallica può essere prima lavorata a macchina e successivamente prodotta mediante fusione. La domanda utile è: cosa richiede la prossima decisione? Se la decisione richiede un aspetto liscio, dare priorità alla superficie. Se necessita di un adattamento preciso, dare priorità alla tolleranza. Se necessita di una risposta materiale, dare priorità alla coppia materiale-processo.
Stampa 3D per servizi di prototipazione rapida: dove si adatta meglio
La stampa 3D rimane il punto di ingresso predefinito per molti servizi di prototipazione rapida perché rimuove gli strumenti dal primo ciclo. Una modifica al progetto può essere stampata e testata senza uno stampo, un dispositivo o una lunga configurazione. Questa velocità è utile durante il lavoro concettuale iniziale, ma può anche nascondere problemi se il processo viene scelto con noncuranza. La stampa con resina, la sinterizzazione del nylon, la fusione dei metalli e l'estrusione dei filamenti producono superfici, resistenze e tolleranze diverse. Trattarli come una categoria porta ad aspettative non corrispondenti.
Processi di resina per aspetto e vestibilità
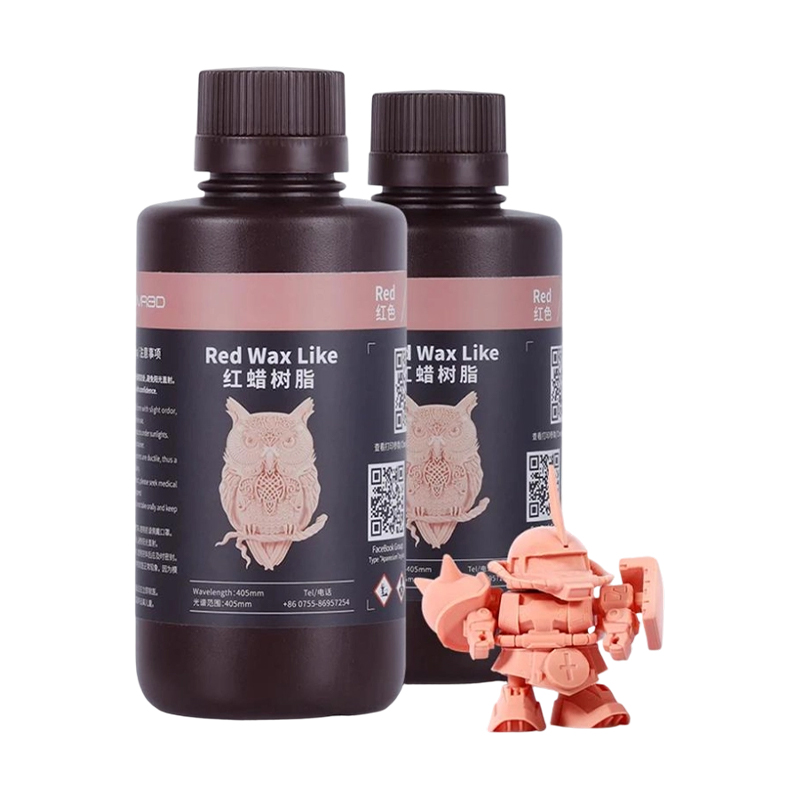
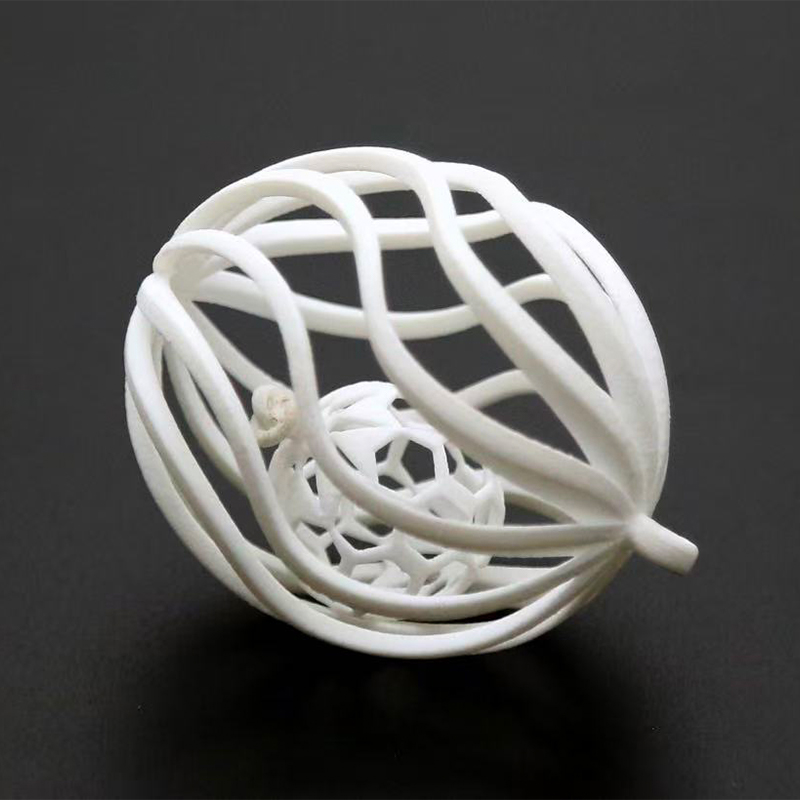
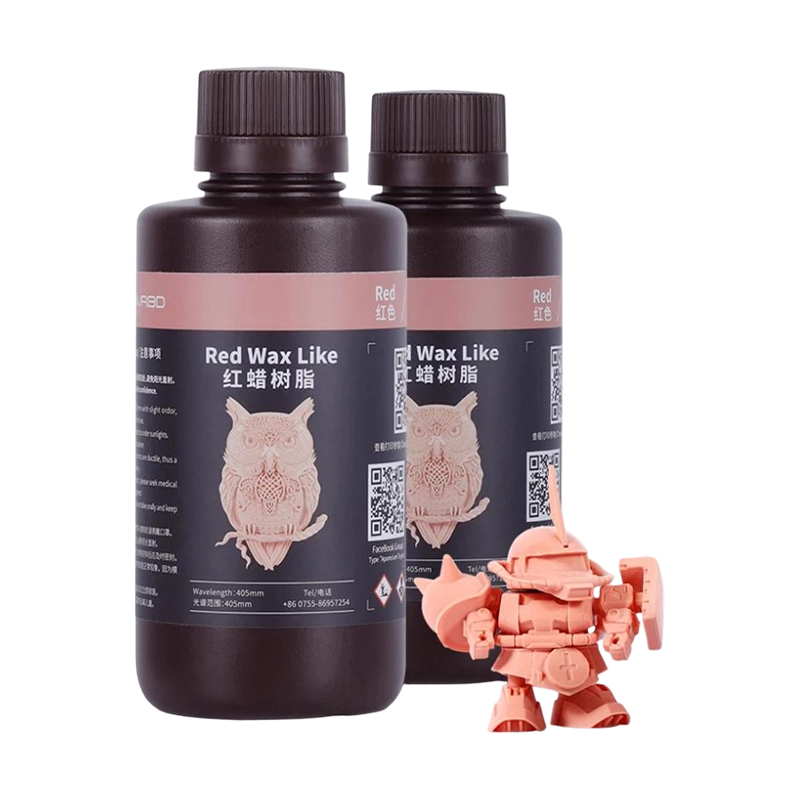
La stampa in resina SLA e DLP viene spesso utilizzata quando la parte deve apparire pulita, mostrare dettagli precisi o inserirsi in un piccolo assieme. La resina standard fornisce una superficie liscia per i modelli visivi. La resina simile all'ABS offre maggiore resistenza agli urti per accoppiamenti a scatto e alloggiamenti. La resina flessibile può simulare guarnizioni, impugnature e aree morbide al tatto. La resina trasparente supporta i controlli del tubo luminoso e le coperture trasparenti. La resina di cera rossa viene utilizzata nei flussi di lavoro di fusione in cui è necessario un modello. Questi materiali non sono intercambiabili e il fornitore dovrebbe spiegare i compromessi invece di limitarsi a citare il prezzo più basso al grammo.
Le parti in resina di solito necessitano di rimozione del supporto, pulizia e polimerizzazione post-stampa. Tale post-elaborazione può influire sulla precisione dimensionale e sulla qualità della superficie. Una parte sottile potrebbe deformarsi durante la polimerizzazione. Una parte trasparente potrebbe necessitare di lucidatura per raggiungere la chiarezza desiderata. Una parte flessibile potrebbe strapparsi se i supporti vengono rimossi troppo rapidamente. Questi sono normali dettagli di produzione, ma dovrebbero essere discussi prima che il file venga rilasciato.
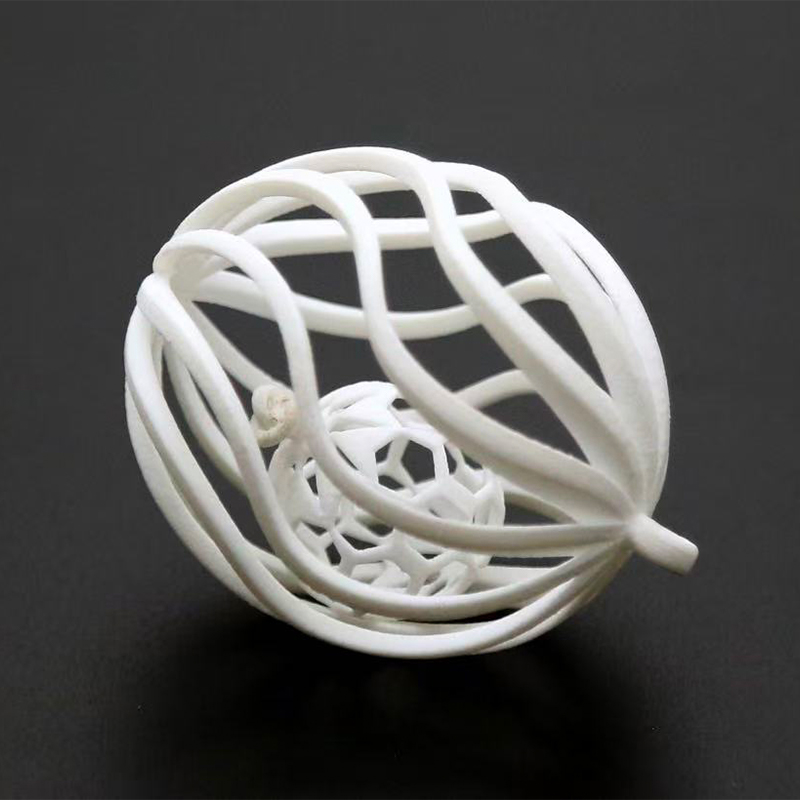
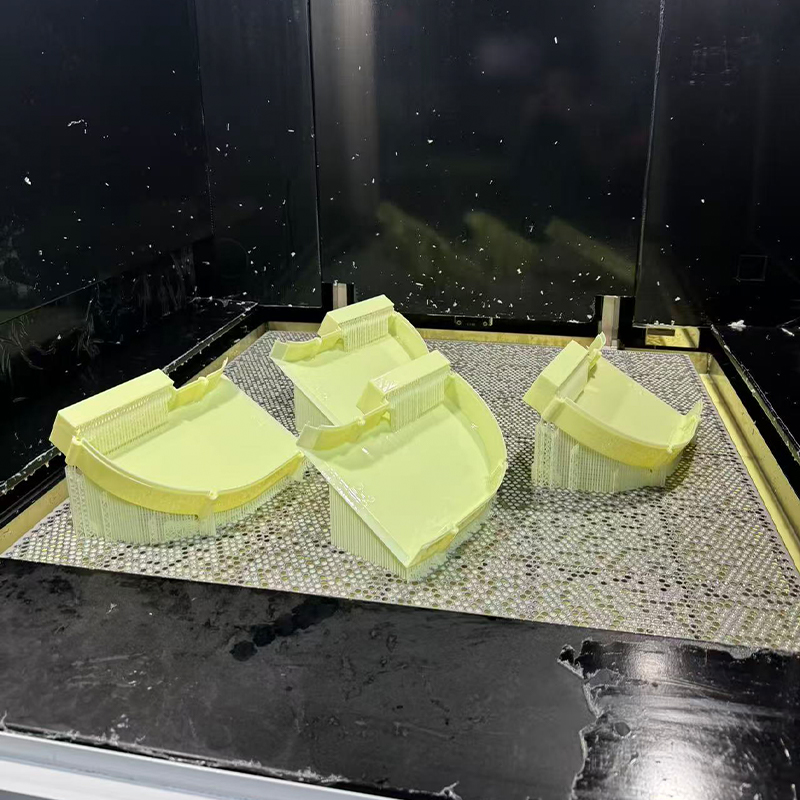 Stampa 3D in resina SLA per prototipi altamente dettagliati Il servizio di stereolitografia produce prototipi lisci e dettagliati in resine simili all'ABS, trasparenti, nere, biancastre e flessibili per modelli concettuali e alloggiamenti funzionali. Visualizza il prodotto →
Stampa in nylon e metallo per controlli funzionali
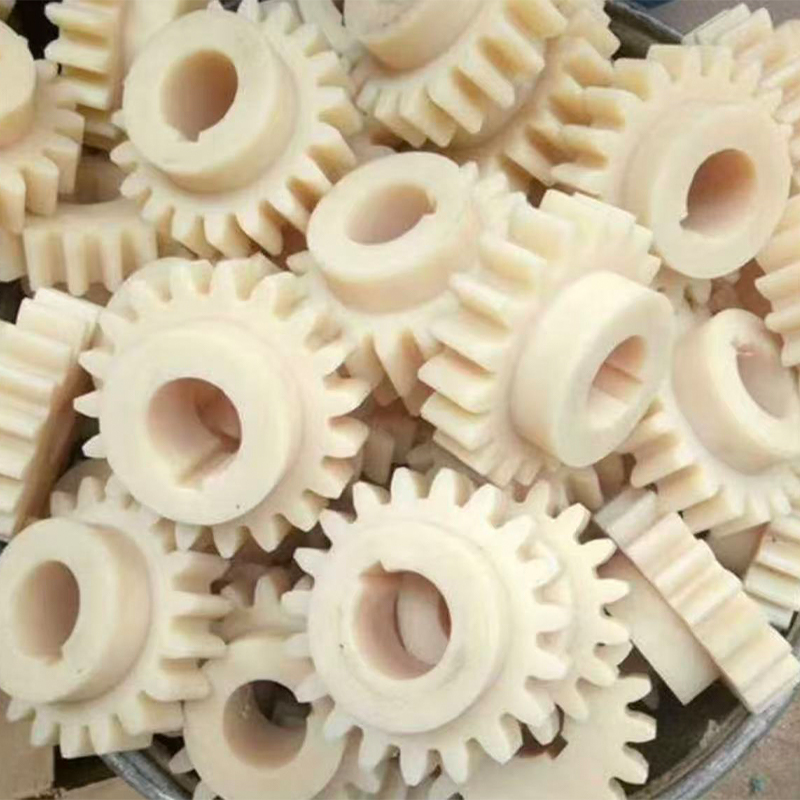
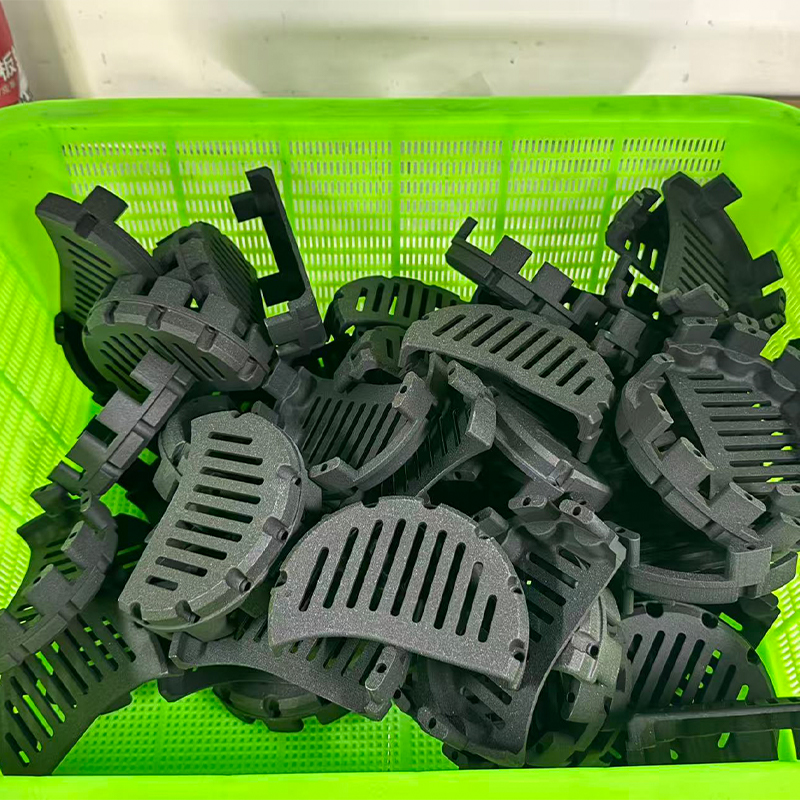
Il nylon SLS è un ottimo candidato per staffe funzionali, condotti, coperture e piccoli assemblaggi che devono sopravvivere alla manipolazione. Poiché il processo utilizza polvere non sinterizzata come supporto, può produrre geometrie annidate e cerniere mobili senza i segni di supporto comuni nei processi di resina. La superficie è generalmente porosa e opaca, il che va bene per le parti interne ma potrebbe richiedere una finitura per i campioni rivolti al cliente. Il nylon rinforzato con fibra di vetro può migliorare la rigidità, ma modifica anche la superficie e il comportamento all'usura della parte.
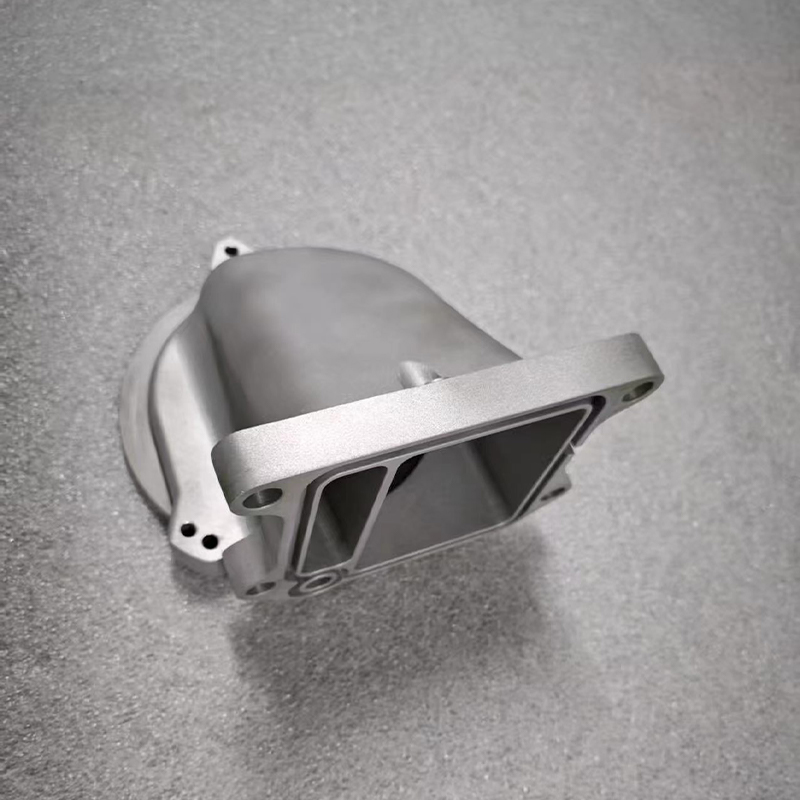
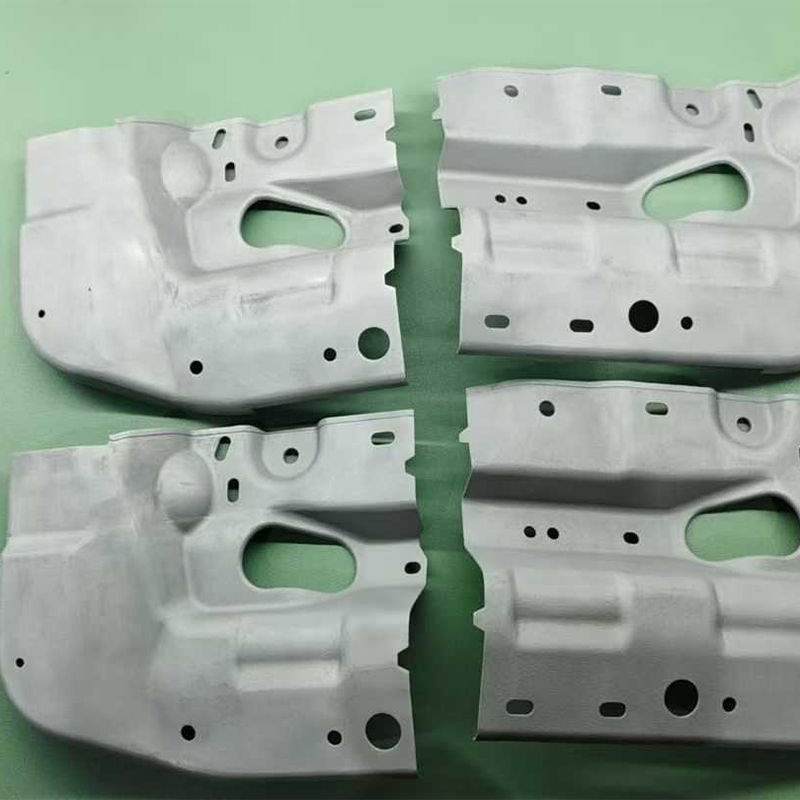
La stampa su metallo SLM viene utilizzata quando il prototipo deve essere in metallo, quando i canali interni sono importanti o quando un progetto consolidato può rimuovere diverse parti assemblate. L'alluminio, l'acciaio inossidabile, il titanio e l'acciaio per utensili apportano ciascuno proprietà ed esigenze di post-lavorazione diverse. La stampa su metallo è raramente il percorso più economico per un blocco semplice, ma può essere il percorso più diretto per una geometria complessa che non può essere lavorata facilmente.
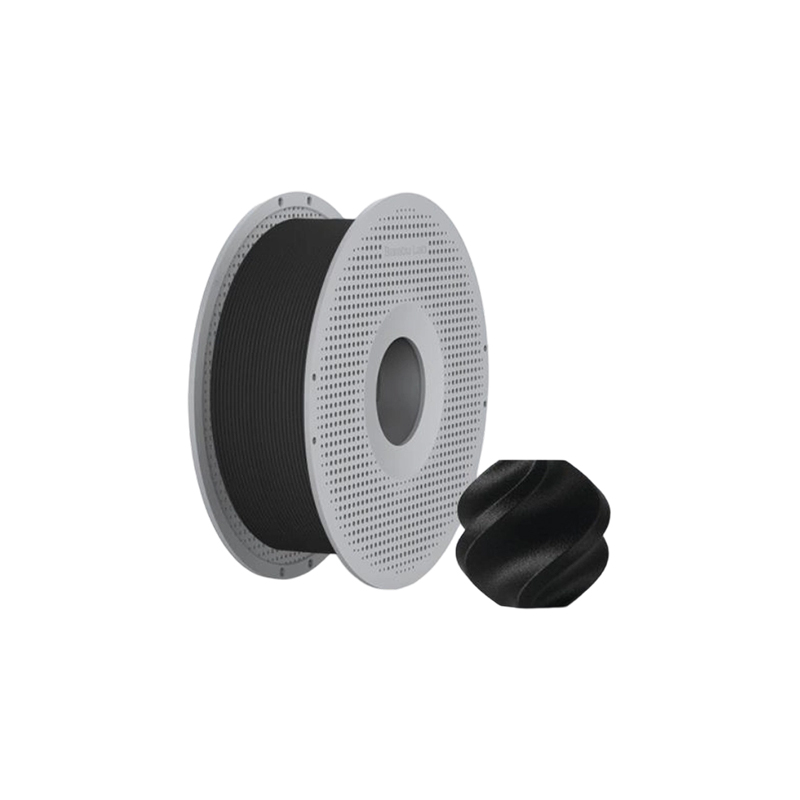
La stampa FDM viene spesso utilizzata per attrezzature di grandi dimensioni, maschere, calibri di controllo e modelli concettuali iniziali in cui costi e dimensioni contano più dei dettagli fini. Materiali standard come PLA, PETG e ABS soddisfano esigenze generali, mentre PLA, PAHT CF e PPS CF ad alta temperatura supportano controlli funzionali più impegnativi. Le linee dei livelli visibili fanno parte del processo, quindi la modellazione FDM di solito non è adatta per un campione di visualizzazione che deve apparire modellato.
Lavorazione CNC e fresatura di precisione in un programma di prototipazione
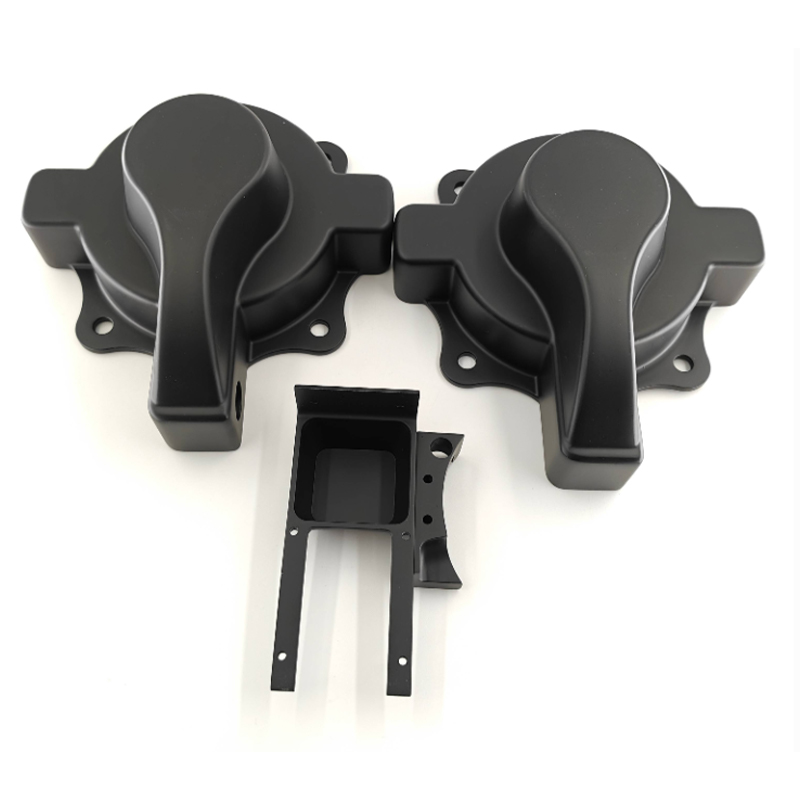
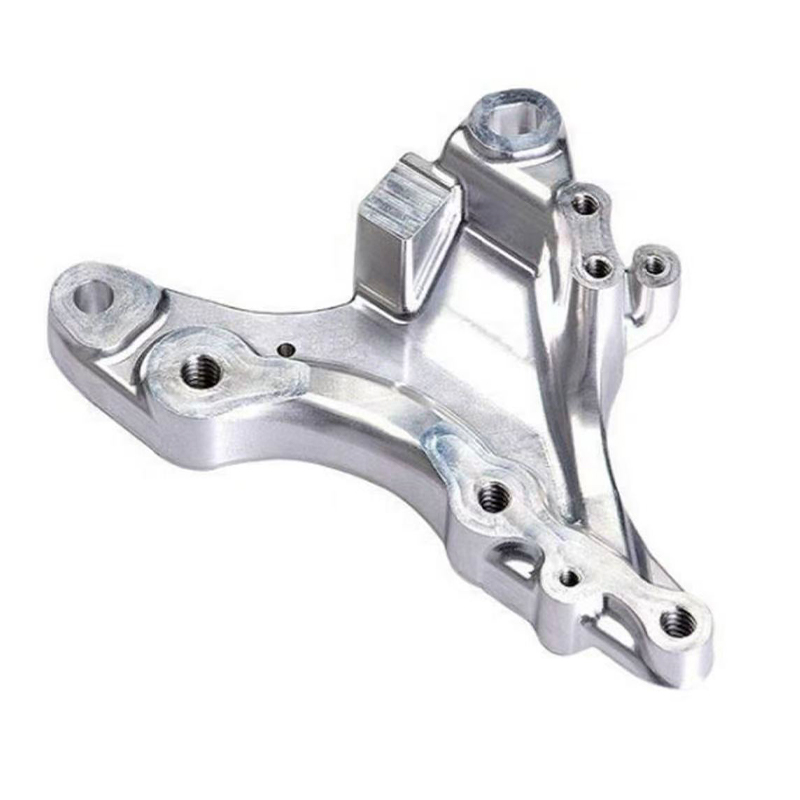
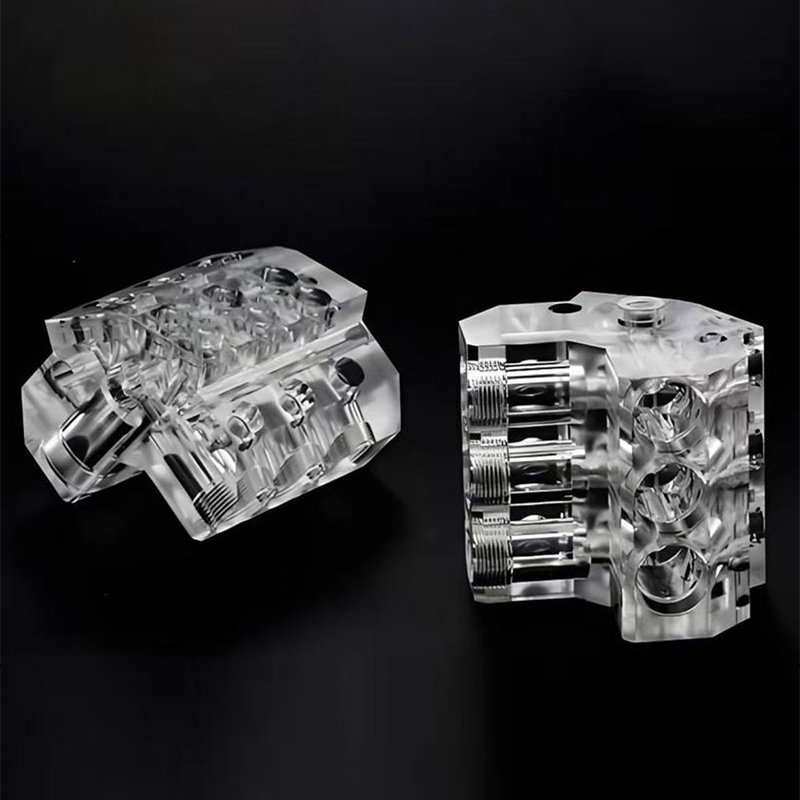
La lavorazione CNC entra nel discorso della prototipazione quando la parte necessita di tolleranze più strette, materiali tecnici reali o una superficie che si comporti come il prodotto finale. Un alloggiamento in ABS o policarbonato lavorato può essere assemblato con viti e inserti reali. Una staffa in alluminio può essere testata su un veicolo o un robot senza l'avvertenza che si tratta solo di un modello in resina. Una guida luminosa acrilica lavorata può essere lucidata per verificarne la chiarezza. Questi sono vantaggi pratici che la stampa 3D non sempre può eguagliare.
La fresatura CNC è solitamente la prima scelta per parti prismatiche, tasche, fessure, superfici di montaggio e fori filettati. La tornitura CNC è migliore per parti rotonde come alberi, boccole, distanziali e adattatori. La fresatura CNC di precisione estende la stessa idea alle caratteristiche che richiedono un attento controllo, come le sedi dei cuscinetti, le superfici di tenuta e le interfacce di accoppiamento. Il compromesso è il tempo di configurazione e l'accesso allo strumento. Un design con tasche profonde e strette, angoli interni acuti o sottosquadri potrebbe richiedere la lavorazione con elettroerosione o una riprogettazione. Un fornitore che esamina tempestivamente il modello può spesso suggerire una piccola modifica che mantenga la parte lavorabile senza modificarne la funzione.
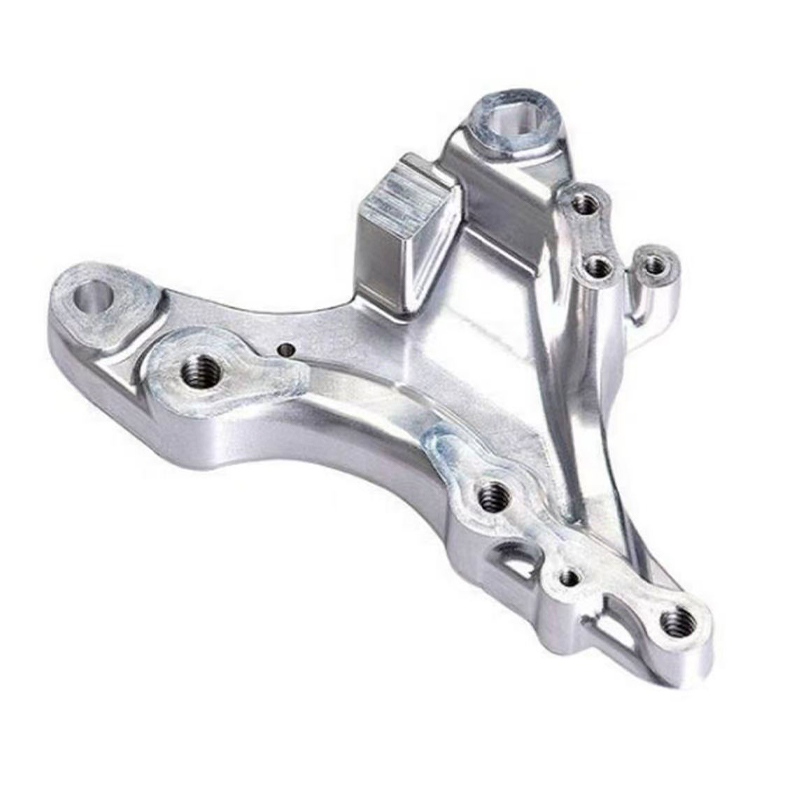
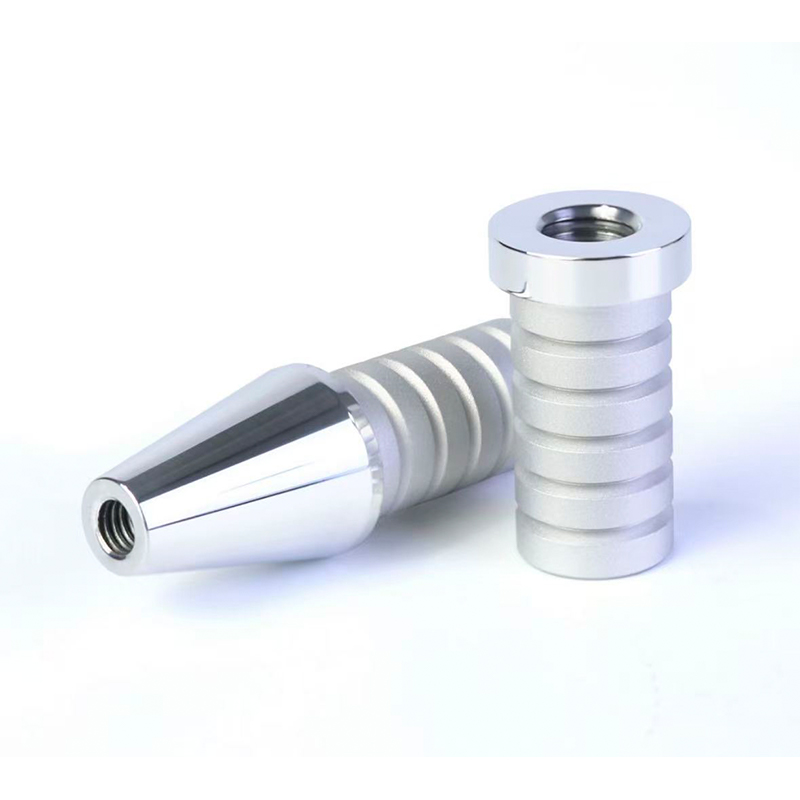
 Servizio di fresatura CNC per parti in metallo e plastica La fresatura personalizzata da 3 a 5 assi copre alluminio, acciaio inossidabile, acciaio legato e tecnopolimeri, con tolleranze fino a 0,1 mm per prototipi e dispositivi funzionali. Visualizza il prodotto →
La scelta del materiale è una parte importante della decisione del CNC. L'alluminio è popolare per i prototipi perché è leggero, lavorabile e può essere anodizzato. L'acciaio inossidabile viene utilizzato quando la resistenza alla corrosione o la robustezza sono importanti. Ottone e rame compaiono nelle applicazioni elettriche e termiche. I materiali plastici tecnici come POM, PC, ABS e nylon sono comuni per coperture, dispositivi di fissaggio e isolanti. Ciascun materiale presenta requisiti diversi in termini di comportamento del truciolo, riduzione delle sollecitazioni e finitura superficiale, pertanto la stessa geometria potrebbe richiedere parametri diversi o addirittura un approccio progettuale diverso.
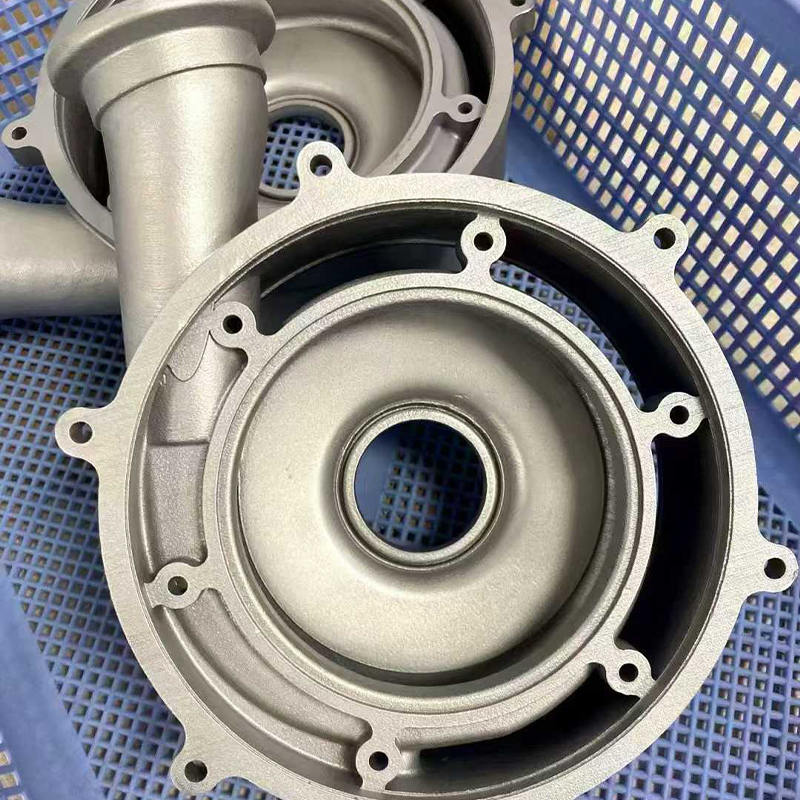
Anche i prototipi CNC tendono ad assomigliare di più a parti di produzione. I segni degli utensili possono essere rimossi mediante levigatura, lucidatura o sabbiatura. Anodizzazione, verniciatura, incisione laser e galvanica possono essere applicate dopo la lavorazione. Ciò rende il CNC una scelta vincente per i campioni rivolti al cliente, soprattutto quando anche il prodotto finale verrà lavorato o quando il campione deve sopravvivere a manipolazioni ripetute. Il costo per parte è solitamente più elevato rispetto a una semplice stampa 3D, ma il valore deriva dalla sicurezza che la parte fornisce.
Stampi in silicone e colata sotto vuoto per prototipi a basso volume
La fusione sotto vuoto colma il divario tra un prototipo unico e uno strumento di produzione. Un modello principale viene realizzato mediante stampa 3D o lavorazione CNC, attorno ad esso viene colato uno stampo in silicone e la resina poliuretanica viene versata sotto vuoto per produrre duplicati. Questo flusso di lavoro è utile quando il team ha bisogno di dieci, cinquanta o cento parti per test di mercato, prove sul campo, campioni di vendita o convalida di pre-produzione. Il costo per pezzo spesso diminuisce rispetto alla stampa 3D diretta e la superficie può essere regolata per adattarla all’aspetto stampato.
Gli stampi in silicone possono riprodurre dettagli fini e catturare trame, loghi e caratteristiche strette. Le opzioni dei materiali includono sistemi tipo ABS, tipo PP, tipo gomma e altri sistemi poliuretanici. Questa gamma consente a un team di testare un'impugnatura morbida, un alloggiamento a scatto o una copertura verniciata senza impegnarsi nello stampaggio a iniezione. La corrispondenza del colore è possibile, ma non equivale al controllo del colore di produzione. Un fornitore dovrebbe discutere del pigmento, della struttura della superficie e del livello di brillantezza prima di produrre un set completo.
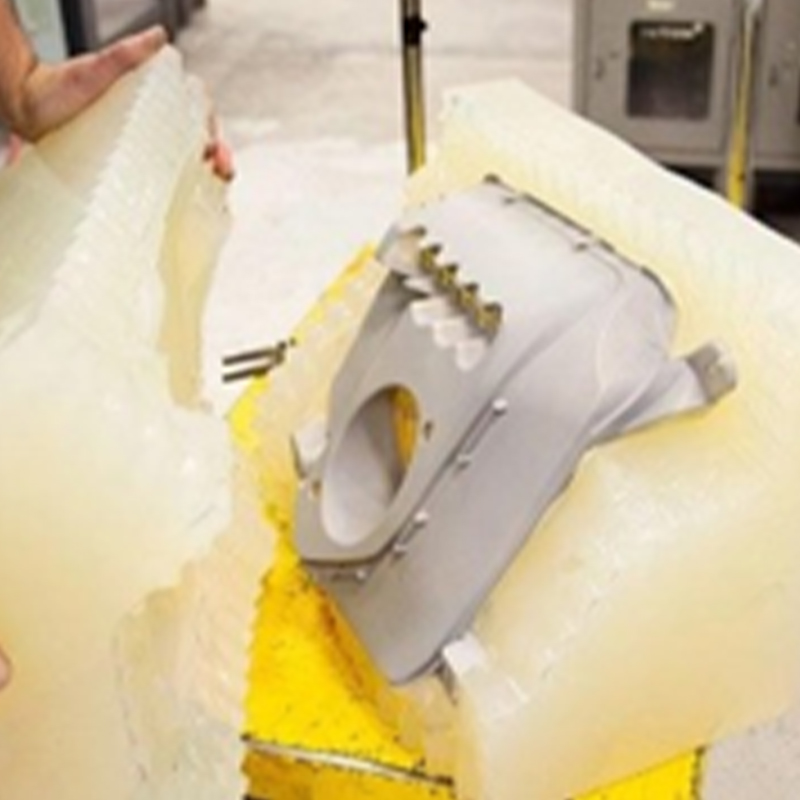 Colata sotto vuoto per prototipi di poliuretano a basso volume La fusione in stampo in silicone produce 15-25 parti per stampo in resine simili all'ABS, al PP e alla gomma per controlli di adattamento, involucri e produzione di ponti. Visualizza il prodotto →
La colata sottovuoto ha dei limiti che dovrebbero essere pianificati in anticipo. Uno stampo in silicone ha una vita limitata e il modello principale deve essere accurato perché ogni copia ne eredita la geometria. Il restringimento varia a seconda della resina, quindi le dimensioni critiche potrebbero richiedere una compensazione. Fori molto piccoli, pareti sottili e spigoli vivi possono usurare lo stampo più velocemente. Il processo è anche meno adatto per applicazioni ad alta temperatura o parti che necessitano di resistenza simile al metallo. Per il progetto giusto, tuttavia, è un ponte efficiente che produce un lotto coerente senza acciaio per utensili.
È qui che un produttore unico può ridurre l'attrito. Se il modello principale viene stampato internamente, lo stampo in silicone è realizzato internamente e la finitura è completata internamente, i passaggi sono più brevi e la responsabilità è più chiara. Il cliente non ha bisogno di coordinare tre fornitori o di spiegare tre volte la stessa esigenza. Ciò è importante quando il programma è serrato e lo standard estetico è specifico.
Finitura superficiale: la differenza tra un prototipo e un campione di prodotto
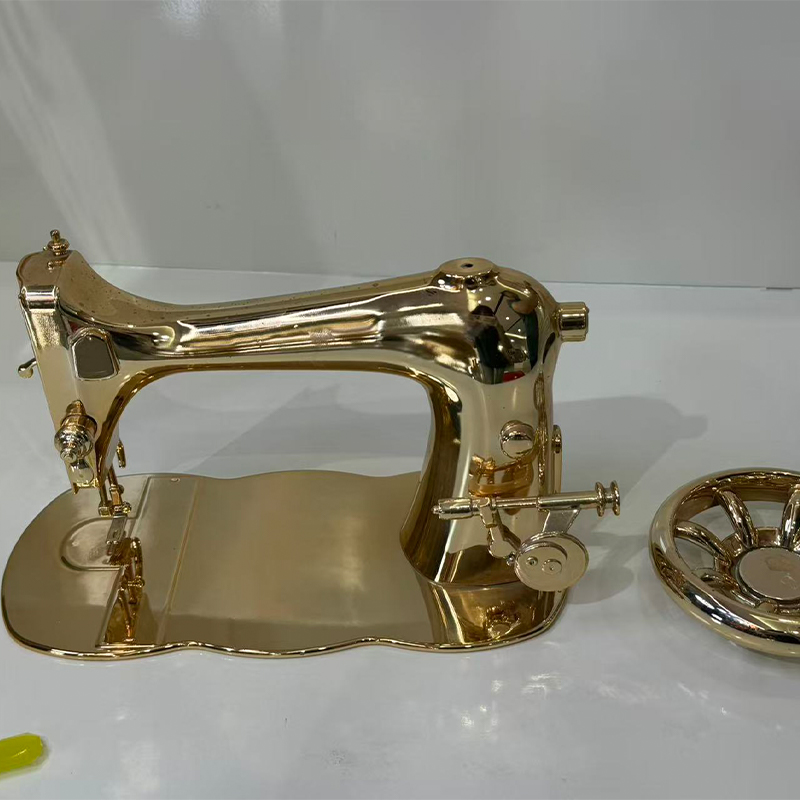
Un prototipo può essere dimensionalmente corretto e tuttavia non superare la revisione del cliente perché la superficie sembra sbagliata. La finitura superficiale colma questo divario. La verniciatura e il rivestimento possono avere un aspetto opaco o lucido. L'anodizzazione conferisce all'alluminio una finitura durevole, simile alla produzione. La galvanica aggiunge un aspetto metallico o una superficie conduttiva. L'incisione laser crea marchi, numeri di serie o contrassegni. Decalcomanie e serigrafie riproducono etichette e grafiche. I rivestimenti morbidi e duri modificano la sensazione al tatto e la resistenza ai graffi. Le parti trasparenti possono essere lucidate o rivestite per ottenere un aspetto semitrasparente o completamente trasparente.
La finitura deve essere definita prima del preventivo e non dopo l'arrivo dei pezzi. Una richiesta di "vernice da abbinare" non è una specifica. Il fornitore ha bisogno di un riferimento di colore, di un livello di brillantezza, di un campione di texture e di una definizione di quali superfici siano visibili. Se la parte verrà maneggiata, la finitura dovrebbe sopravvivere alla manipolazione. Se verrà pulito con solventi, il rivestimento dovrebbe resistere ad essi. Se si tratta di un campione da esposizione, lo standard estetico potrebbe essere più severo rispetto a quello di un apparecchio interno. Questi dettagli influiscono sulla scelta del processo, sui tempi di consegna e sul tasso di scarto.
La finitura interagisce anche con il processo di prototipazione. Potrebbe essere necessario levigare una parte in resina prima della verniciatura perché le linee dello strato possono telegrafare attraverso un rivestimento sottile. Una parte lavorata potrebbe necessitare di pallinatura per creare una struttura uniforme prima dell'anodizzazione. Una parte fusa sotto vuoto potrebbe richiedere la rimozione del rilascio dallo stampo prima della verniciatura. Un fornitore che controlla sia la parte che la finitura può modificare il processo a monte invece di cercare di correggere i difetti alla fine.
Criteri di selezione per un fornitore affidabile di prototipazione rapida
La maggior parte degli acquirenti seleziona i fornitori di prototipazione in base al prezzo e ai tempi di consegna, per poi scoprire in seguito che la comunicazione e il supporto tecnico sono altrettanto importanti. Una valutazione utile dovrebbe considerare il modo in cui il fornitore gestisce le domande, non solo la velocità con cui può quotare. Il grafico seguente riflette i criteri che spesso separano un progetto ben realizzato da un costoso ciclo di ristampe e spiegazioni.
Queste percentuali non sono una statistica di mercato; sono una classifica pratica basata sulle preoccupazioni comuni degli acquirenti nei progetti di prototipazione personalizzata. Usateli come una lista di controllo per la discussione piuttosto che come una scorecard.
La prima battuta è importante perché il feedback anticipato impedisce rielaborazioni tardive. Se un fornitore rileva una parete sottile, una tasca profonda o un problema di tolleranza dello stack prima della lavorazione, il cliente può modificare il progetto mentre la modifica è ancora economica. La seconda barra è importante perché un'azienda a processo singolo può forzare ogni domanda in un'unica risposta. Un produttore con resina, nylon, metallo, CNC, fusione sotto vuoto e finitura può consigliare un percorso diverso quando il primo non è adatto.
Il controllo e l'ispezione della tolleranza meritano più di una casella di controllo. Chiedere come vengono misurate le dimensioni critiche, quale dato di riferimento viene utilizzato e se il rapporto di ispezione includerà le caratteristiche importanti per l'assemblaggio. L'affidabilità dei tempi di consegna è anche una questione tecnica, non solo di pianificazione. Un fornitore realistico contrassegnerà una finitura che richiede due giorni in più o uno stampo che necessita di un ciclo di polimerizzazione extra. La riservatezza è altrettanto pratica. Il fornitore dovrebbe sapere chi può vedere i file, come vengono archiviati i dati e cosa succede al termine di un progetto.
La qualità della finitura superficiale spesso determina se un campione viene accettato. Una parte che si adatta perfettamente ma presenta vernice irregolare o segni di supporto visibili non verrà comunque sottoposta a revisione da parte del cliente. Il miglior fornitore discuterà dell'accettazione del cosmetico prima della produzione e mostrerà un campione o uno standard chiaro quando la finitura è fondamentale.
Tolleranze, materiali e costo reale della rilavorazione
La tolleranza è una delle parti più fraintese della prototipazione rapida. Un disegno può indicare "±0,1 mm" su ogni dimensione, ma non tutti i processi possono mantenerlo ovunque. La stampa in resina può mantenere dettagli ravvicinati sul piano mentre si deforma su una grande faccia piatta. Il nylon SLS può essere sufficientemente resistente e preciso per una staffa, ma ha una superficie più ruvida che influisce sulla superficie di tenuta. La lavorazione CNC può mantenere tolleranze strette sulle caratteristiche accessibili, ma una tasca profonda o una parete sottile potrebbero spostarsi durante la lavorazione. La fusione sotto vuoto eredita il modello principale e aggiunge ritiro, quindi le dimensioni critiche necessitano di compensazione.
L’approccio pratico consiste nell’identificare le dimensioni critiche per il funzionamento e lasciare che il fornitore si concentri su quelle. La disposizione dei fori di montaggio, la sede del cuscinetto, la scanalatura di tenuta o l'apertura del connettore in genere contano più della lunghezza complessiva di una copertura estetica. Se ogni dimensione è contrassegnata come critica, il fornitore deve scegliere un percorso più lento e più costoso oppure accettare il rischio. Una breve revisione della tolleranza può spesso ridurre i costi senza ridurre la qualità.
Il comportamento materiale cambia anche il significato di un prototipo. Una parte in resina può risultare rigida in un semplice test di piegatura e fragile in un test di caduta. Una parte in nylon può sopravvivere all'impatto ma strisciare sotto un carico costante. Una parte in alluminio lavorato può essere resistente ma più pesante della parte in plastica di produzione. Una parte in poliuretano colato sotto vuoto può sembrare ABS ma avere una resistenza al calore diversa. Queste differenze non sono difetti; sono motivi per testare la proprietà giusta. Il fornitore dovrebbe chiedersi come deve sopravvivere la parte, non solo come dovrebbe apparire.
Fonti comuni di rilavorazione
- Pareti sottili o nervature che si rompono durante la rimozione o la movimentazione del supporto.
- Sformatura mancante su pezzi fusi sottovuoto o stampati, che causa incollamenti o lacerazioni.
- Angoli interni affilati in parti CNC che non possono essere raggiunti dalla taglierina.
- Target di colore o lucentezza non realistici senza un riferimento fisico.
- Filettature o inserti specificati senza spessore della parete sufficiente.
- Grandi superfici piane che si deformano dopo la stampa, l'essiccazione o la lavorazione.
- Assiemi quotati come parti separate senza verificare le tolleranze di accoppiamento.
La rilavorazione è costosa non solo a causa della seconda parte. Inoltre, consuma tempo di progettazione, ritarda una revisione e può posticipare la data di lancio. Un prototipo che costa un po’ di più ma arriva con il materiale e la finitura giusti può essere più economico di tre tentativi a basso costo che non rispondono mai alla domanda. Questo è il caso commerciale a favore di una revisione anticipata del DFM e di un fornitore disposto a dire che "questa funzionalità non funzionerà come previsto".
Dal prototipo alla produzione in piccoli volumi: quando un processo non basta
Molti progetti non passano da un unico prototipo ad un unico processo produttivo. Si muovono attraverso una catena. Un disegno viene stampato per verificarne la forma, quindi lavorato a macchina per verificare un'interfaccia critica, quindi fuso sotto vuoto per produrre un piccolo lotto per i test sul campo, quindi rifinito per corrispondere al campione del cliente. Ogni passaggio risponde a una domanda diversa. I passaggi tra le fasi sono quelli in cui si perde tempo se i fornitori vengono disconnessi.
Una piattaforma di produzione unica può semplificare questa catena. Lo stesso team può esaminare il file CAD, consigliare un processo, produrre il modello principale, realizzare lo stampo in silicone, colare il lotto e applicare la finitura. Ciò non garantisce un risultato perfetto, ma riduce il numero di volte in cui un requisito viene tradotto e il numero di parti che possono interpretare erroneamente una tolleranza. Inoltre, rende più semplice confrontare il prototipo con l'intento produttivo, perché lo stesso fornitore li vede entrambi.
Per la produzione in volumi ridotti, la fusione sottovuoto e la lavorazione CNC vengono spesso utilizzate insieme. Il CNC può produrre inserti, perni e caratteristiche di accoppiamento precise. La fusione sotto vuoto può produrre l'alloggiamento circostante in una resina simile alla produzione. La finitura superficiale può unificare l'aspetto. Se la parte finale sarà stampata a iniezione, il prototipo potrà ancora testare l'assemblaggio, l'ergonomia, l'imballaggio e la risposta del cliente. L'obiettivo non è fingere che un prototipo sia una parte di produzione; è ridurre le incognite che rimangono quando inizia la produzione.
Domande da porre prima di inviare un file CAD
Una buona RFQ non è un file allegato con la parola "citazione" nella riga dell'oggetto. Fornisce al fornitore un contesto sufficiente per scegliere un processo e segnalare i rischi. L'elenco seguente è una pratica lista di controllo per un progetto di prototipazione rapida, indipendentemente dal fatto che la parte verrà stampata, lavorata a macchina, fusa o finita.
- Qual è lo scopo del prototipo: controllo di idoneità, test funzionale, campione estetico, prova di assemblaggio o demo cliente?
- Quali dimensioni sono critiche per il funzionamento e quali sono estetiche o non critiche?
- Quale proprietà del materiale conta di più: rigidità, resistenza agli urti, resistenza al calore, trasparenza, flessibilità o finitura superficiale?
- Qual è la quantità prevista adesso e quale quantità potrebbe essere necessaria dopo la revisione?
- Quale finitura superficiale è richiesta ed esiste un colore fisico o un riferimento alla trama?
- La parte verrà assemblata con viti, inserti, adesivi, attacchi a scatto o guarnizioni?
- Qual è la data di consegna richiesta e quali sono le conseguenze di un ritardo?
- Quale formato di file è disponibile: STEP, IGES, STL o un file CAD nativo?
- Esistono requisiti di riservatezza e chi è autorizzato a vedere i dati?
- Qual è la modalità di accettazione del primo articolo?
Le risposte non devono essere perfette. Devono essere sufficientemente chiari da consentire al fornitore di porre domande migliori. Un produttore di prototipazione rapida che riceve questo contesto può spesso suggerire un processo a costo inferiore, un materiale più adatto o una modifica al design che aumenta le possibilità di un primo articolo di successo. Quella conversazione è parte del servizio, non un extra.
Scenari di settore: automobilistico, elettronica di consumo, droni e robotica
Settori diversi pongono domande diverse a un prototipo. Nel lavoro automobilistico, un prototipo può essere utilizzato per verificare una staffa di montaggio, un adattamento del rivestimento, un alloggiamento del connettore o un dispositivo per la catena di montaggio. Potrebbe essere necessario che la parte resista alle vibrazioni, al calore o agli agenti chimici. Un modello visivo in resina può confermare l'imballaggio, ma per un caso di carico reale potrebbe essere necessaria una parte lavorata o metallica. Il fornitore dovrebbe sapere se la parte è sotto il cofano, interna o esterna, perché ciò cambia la discussione sul materiale e sulla finitura.
I progetti di elettronica di consumo spesso passano rapidamente dall'aspetto all'assemblaggio. Un alloggiamento potrebbe richiedere una superficie verniciata liscia, un'apertura precisa dei pulsanti e un fissaggio a scatto che sopravviva all'uso ripetuto. La stampa in resina può produrre un modello dall'aspetto rapido. La lavorazione CNC può produrre un alloggiamento con filettature e inserti reali. La fusione sotto vuoto può produrre un piccolo lotto per focus group o campioni di vendita. La finitura superficiale può corrispondere al colore e alla brillantezza desiderati. La chiave è testare presto la sensazione e l'assemblaggio, non solo la forma.
I progetti di droni ed eVTOL spesso si concentrano su peso, rigidità e integrazione. Potrebbe essere necessario che un braccio, un supporto o una custodia prototipo siano leggeri e resistenti mentre si adattano ai componenti elettronici. Il nylon SLS, l'alluminio lavorato e i materiali FDM rinforzati con fibra di carbonio possono tutti svolgere un ruolo, ma la scelta dipende dal carico e dall'ambiente. Un prototipo troppo pesante o troppo flessibile può fuorviare il team riguardo al progetto finale.
I progetti di robotica spesso necessitano di pinze, coperture, staffe e supporti per sensori personalizzati. Il prototipo può essere maneggiato in modo approssimativo, assemblato e smontato più volte o utilizzato in una dimostrazione. Ciò rende importanti la durabilità della superficie e la progettazione degli elementi di fissaggio. Una parte lavorata o fusa sotto vuoto con inserti adeguati può essere più utile di un fragile modello stampato, anche se il modello stampato è più veloce da produrre.
Riservatezza e consegna globale
La prototipazione spesso coinvolge progetti inediti, elenchi di clienti e tempi di lancio. La riservatezza è quindi un requisito di produzione, non un ripensamento legale. Un fornitore dovrebbe essere in grado di spiegare chi vede i file, come è limitato l’accesso e come vengono archiviati i campioni fisici. Una semplice NDA è utile, ma non sostituisce le regole di gestione interna. Il cliente dovrebbe anche chiedere se il fornitore utilizza subappaltatori e, in caso affermativo, come sono coperti tali soggetti.
La consegna globale aggiunge un altro livello. Potrebbe essere necessario che un prototipo arrivi prima di una recensione, di una fiera o di una visita da parte di un cliente. Il fornitore dovrebbe essere in grado di discutere di imballaggio, documentazione doganale e metodo di spedizione senza considerarli estranei al programma di produzione. Una parte terminata in tempo ma tenuta in transito non è stata sottoposta a revisione. Una buona comunicazione include il monitoraggio, le foto prima della spedizione e un chiaro punto di contatto quando qualcosa cambia.
Per i clienti OEM esteri, le differenze di fuso orario possono essere utili o dannose. Un fornitore che risponde con riassunti scritti e foto chiari riduce la necessità di chiamate ripetute. Un fornitore che si affida a messaggi brevi senza dimensioni o note finali crea ambiguità. Lo stile di lavoro migliore è solitamente un breve riepilogo scritto dopo ogni decisione: materiale, processo, finitura, quantità, ispezione e data di spedizione.
Esplora le risorse di produzione correlate
Se desideri maggiori informazioni su come la stampa 3D, la lavorazione CNC e la fusione sotto vuoto si integrano in un programma di produzione con sede in Cina, le seguenti risorse rappresentano utili punti di partenza.
Servizi di stampa 3D in Cina e guida ai produttori di lavorazione CNC Produzione di apparecchiature intelligenti di Zhejiang JiahengDomande frequenti sui servizi di prototipazione rapida
Cosa sono i servizi di prototipazione rapida?
I servizi di prototipazione rapida producono parti fisiche da dati CAD utilizzando processi come stampa 3D, lavorazione CNC, fusione sotto vuoto e finitura superficiale. Vengono utilizzati per testare forma, adattamento, funzione, aspetto e assemblaggio prima che un progetto venga rilasciato alla produzione. I migliori servizi forniscono anche feedback DFM e aiutano a selezionare il processo che corrisponde al test.
Dovrei scegliere la stampa 3D o la lavorazione CNC per il mio prototipo?
Scegli la stampa 3D quando la velocità, la geometria complessa o i bassi costi di installazione contano di più. Scegli la lavorazione CNC quando hai bisogno di tolleranze strette, materiali tecnici reali, filettature, inserti o una superficie simile alla produzione. Molti progetti utilizzano entrambi: un modello stampato per i primi controlli della forma e una parte lavorata per la convalida funzionale.
Quale tolleranza può avere un fornitore di prototipazione rapida?
Dipende dal processo, dal materiale, dalla geometria e dalle caratteristiche. La stampa in resina, il nylon SLS, la lavorazione CNC e la fusione sotto vuoto hanno ciascuno finestre di capacità diverse. Invece di chiedere un numero unico, identifica le dimensioni critiche e chiedi al fornitore come verranno controllate e ispezionate. Una discussione realistica sulla tolleranza è più utile di un’affermazione generale.
La fusione sotto vuoto può sostituire lo stampaggio a iniezione per un piccolo lotto?
La fusione sotto vuoto può produrre un piccolo lotto di parti che sembrano simili alla produzione stampata, in particolare per campioni pre-lancio, test di mercato e volumi ponte. Non è un sostituto permanente dello stampaggio a iniezione. La durata dello stampo, le proprietà dei materiali e la consistenza a lungo termine sono diverse. La scelta giusta dipende dalla quantità, dal materiale e dalla durata del programma.
Quale formato di file devo inviare per un preventivo?
STEP o IGES sono solitamente preferiti per le parti lavorate e fuse perché preservano la geometria solida. STL è comune per la stampa 3D ma può perdere caratteristiche fini se la mesh è grossolana. Un file CAD nativo può essere utile per la revisione DFM quando la riservatezza lo consente. Includere sempre unità, dimensioni critiche e una nota sullo scopo della parte.
Come posso proteggere il mio progetto durante la prototipazione?
Utilizza una NDA, condividi solo i file necessari per il preventivo e chiedi chi all'interno del fornitore avrà accesso. Di solito è più facile lavorare con un produttore che gestisce in modo chiaro i dati e che segue un processo di cui è necessario conoscere rispetto a uno che non è in grado di spiegare i propri controlli interni. Anche i campioni fisici dovrebbero essere maneggiati con la stessa cura dei file digitali.
Un fornitore di prototipazione può gestire la produzione a basso volume dopo il prototipo?
Molti possono, ma il percorso esatto dipende dal processo. La fusione sottovuoto, la lavorazione CNC e la finitura in piccoli lotti possono collegare il prototipo alla produzione pilota. Se la parte finale sarà stampata a iniezione, il prototipo può comunque convalidare l'assemblaggio, l'ergonomia e la risposta del cliente durante la pianificazione dello strumento di produzione.
Cosa influenza i tempi di consegna per i servizi di prototipazione rapida?
Il tempo di consegna dipende dal processo, dalla disponibilità dei materiali, dalle dimensioni della parte, dalla finitura, dalla quantità e dai requisiti di ispezione. Una semplice stampa in resina può muoversi rapidamente, mentre una parte lavorata con anodizzazione o un lotto fuso sotto vuoto con corrispondenza dei colori richiede più passaggi. Un fornitore che fornisce un programma realistico con dipendenze è più utile di uno che promette la data più breve possibile.
I servizi di prototipazione rapida funzionano meglio quando vengono trattati come una sequenza di passaggi di apprendimento anziché come un singolo acquisto. La prima parte dovrebbe rispondere a una domanda, la seconda dovrebbe ridurre un rischio e la terza dovrebbe confermare che il progetto è pronto per la fase successiva. Un fornitore in grado di spostarsi tra stampa su resina, stampa su nylon e metallo, lavorazione CNC, fusione sotto vuoto e finitura superficiale offre al progetto più modi per rispondere a queste domande senza riavviare la conversazione.
La conclusione pratica è semplice: definire la decisione, nominare le dimensioni critiche, scegliere il processo che può testarle e chiedere feedback al DFM prima dell'avvio della macchina. Questo approccio non renderà ogni prototipo perfetto, ma renderà il risultato più utile, più facile da spiegare e meno probabile che venga ripetuto. Per un team sotto pressione, questo è il vero valore di un produttore affidabile di prototipazione rapida.
-
Servizio di stampa 3D in resina gialla simile all'ABS
-
 Servizio di stampa 3D in lega di alluminio AlSi10Mg
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
-
 Servizio di stampa 3D di materiale PLA ad alta temperatura HT-PLA
-
 Servizio di stampa 3D di materiali FDM standard (PLA, PETG, ABS)
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
