- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

Servizio di stampa 3D in resina SLA: come funziona e dove si adatta
Servizio di stampa 3D in resina SLA : La risposta breve per parti critiche per i dettagli
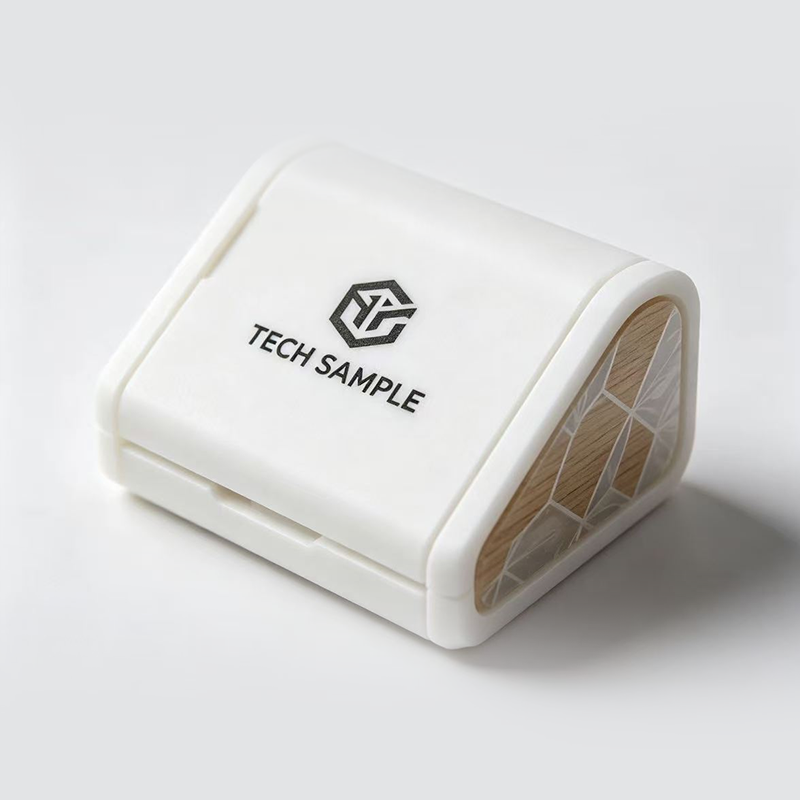
Supponiamo che il tuo team abbia bisogno di sei custodie portatili entro venerdì, ciascuna con attacchi a scatto, una finestra con obiettivo trasparente e una superficie abbastanza liscia da poter essere fotografata per un ponte di lancio. Stamparli in un processo di filamento lascerebbe linee di strato visibili. La loro lavorazione richiederebbe più tempo e non potrebbe raggiungere facilmente le sottili caratteristiche interne. Un servizio di stampa 3D in resina SLA è solitamente la scelta giusta in questo caso, perché la stereolitografia polimerizza la resina liquida con un laser, strato dopo strato, e fornisce superfici lisce, piccoli dettagli nitidi e una buona precisione su parti piccole e medie.
Questa è l'intera raccomandazione in due frasi. La tecnologia SLA si adatta a modelli estetici, controlli di adattamento, parti trasparenti, piccoli componenti meccanici e modelli principali per la fusione. È meno adatto a parti che trasportano carichi pesanti, restano esposte alla forte luce solare per lunghi periodi o si surriscaldano. Sapere dove si trova quel confine è ciò che separa un primo ordine liscio da uno frustrante, quindi gran parte di questa guida riguarda il confine: quale resina scegliere, come progettare per il processo, quale finitura vale la pena fare e come fornire istruzioni a un produttore di stampa 3D SLA.
Risposte rapide prima dei dettagli
- Buono per: prototipi dettagliati, modelli da esposizione, parti trasparenti, piccole parti funzionali e master di fusione.
- Punti di forza tipici: superfici lisce, dettagli precisi, massima precisione su piccole parti e un'ampia gamma di proprietà della resina.
- Limiti tipici: le resine standard possono essere fragili, le parti necessitano di lavaggio e polimerizzazione e una lunga esposizione al sole può cambiare colore.
- Passaggio successivo comune: finitura, verniciatura o fusione sottovuoto quando hai bisogno di colore, struttura o un piccolo lotto.
Questa guida è scritta per ingegneri, product manager e team di approvvigionamento che desiderano componenti che funzionino sul banco e che abbiano un bell'aspetto durante la riunione. Evita la teoria dei libri di testo e si attiene a ciò che influenza il tuo ordine: scelta dei materiali, regole di progettazione, post-elaborazione, confronti con altri processi e domande sui fornitori. Se vuoi avere un'idea di come pensa un fornitore esperto di stampa 3D in resina SLA, le sezioni seguenti seguono l'ordine di un progetto reale.
Scegli la tecnologia SLA quando la qualità della superficie e i dettagli di piccole dimensioni contano più del carico meccanico pesante.
Come funziona la stampa 3D in resina SLA: principi e struttura della macchina
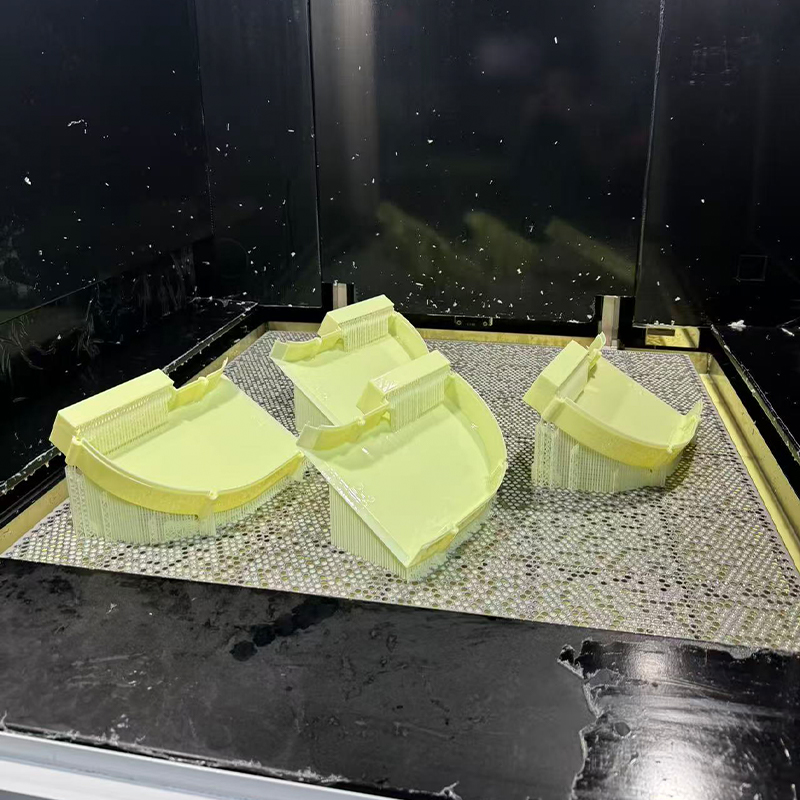
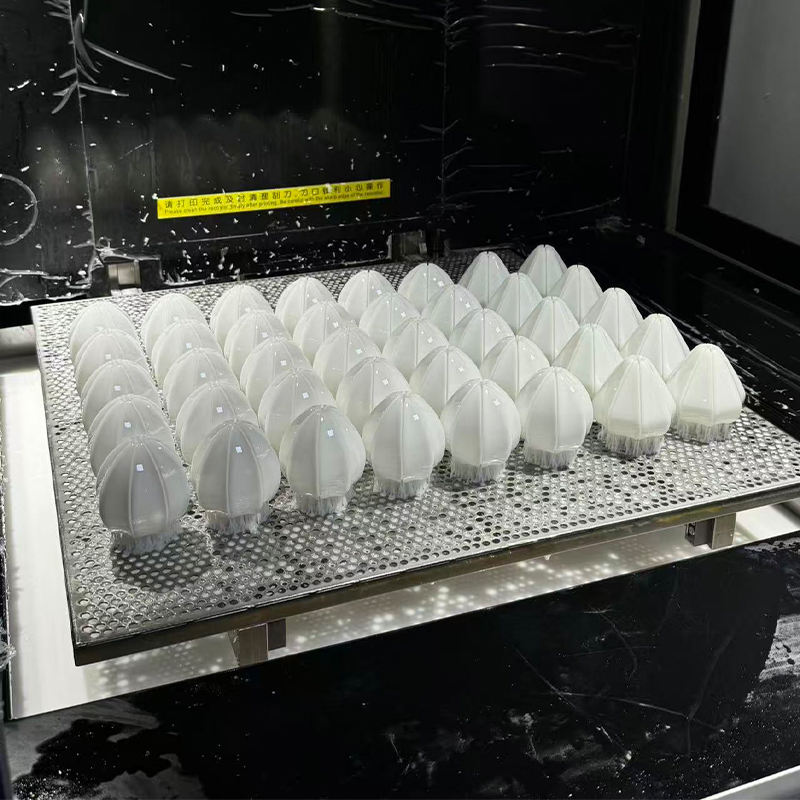
SLA sta per stereolitografia. Un serbatoio, solitamente chiamato tino, contiene la resina fotopolimerica liquida. Un laser UV traccia la sezione trasversale della parte sulla superficie della resina e, ovunque il laser tocchi, la resina si indurisce. La piattaforma di stampa si sposta quindi dello spessore di uno strato e lo strato successivo viene tracciato sopra. Ripetendo questa operazione migliaia di volte si ottiene una parte solida fissata alla piattaforma tramite sottili strutture di supporto.
Elementi principali di una macchina SLA
Elementi ottici e di movimento
| Elementi materiali ed di supporto
|
Dal file al pezzo finito
- Controllo dei file e preparazione della build: l'ingegnere ispeziona il modello 3D, sceglie l'orientamento, aggiunge i supporti e seleziona lo spessore dello strato.
- Stampa: il laser polimerizza ogni strato mentre la piattaforma procede attraverso la costruzione.
- Lavaggio: la parte stampata viene pulita in un bagno di solvente per rimuovere la resina non polimerizzata.
- Rimozione del supporto: i supporti vengono tagliati e i punti di contatto vengono leggermente puliti.
- Post-indurimento: la parte viene esposta alla luce UV, a volte con calore, affinché la resina raggiunga le sue proprietà finali.
- Finitura e ispezione: la levigatura, la lucidatura, la verniciatura o il rivestimento vengono applicati quando necessario e la parte viene verificata rispetto al disegno.
Molti acquirenti sono sorpresi che la stampa stessa sia solo una parte del programma. Il lavaggio, l'asciugatura e la rifinitura richiedono molto tempo e saltarli lascia le parti appiccicose, deboli o segnate. La tabella seguente fornisce una sequenza temporale illustrativa per un piccolo ordine in modo da poter vedere dove passano i giorni.
La cronologia è un aiuto per la pianificazione e non un preventivo. I programmi effettivi dipendono dalle dimensioni della parte, dalla quantità, dalla resina e dal livello di finitura.
La sequenza temporale mostra che la stampa occupa solo una parte del programma complessivo, preceduta dalla preparazione e seguita da una catena di pulizia, essiccazione e finitura. Il lavaggio e la polimerizzazione post-stampa sono brevi rispetto alla stampa, ma sono essenziali, poiché le parti non polimerizzate possono risultare appiccicose o deformarsi in seguito. La levigatura e la finitura richiedono la fase più lunga dopo la stampa, motivo per cui una parte stampata semplice arriva prima di una verniciata. Per i clienti del servizio di stampa 3D in resina SLA di Jiaheng, questo modello aiuta a decidere se un progetto necessita di parti stampate grezze, parti leggermente rifinite o parti completamente verniciate. Quando la finitura viene gestita sulla stessa piattaforma, il programma non perde tempo per il trasporto e il ri-briefing tra i fornitori.
La stampa è solo una fase: il lavaggio, l'asciugatura e la finitura determinano la sensazione, l'aspetto e la durata del pezzo.
Tipi comuni di resina SLA e loro caratteristiche
Chiamare qualcosa come parte SLA dice poco su come si comporta, perché è la resina a parlare di più. Le resine sono formulate per imitare diverse plastiche e ogni famiglia comporta dei compromessi. Le schede seguenti riepilogano i tipi solitamente offerti da un fornitore di stampa 3D in resina SLA. La disponibilità esatta varia, quindi conferma le opzioni attuali prima di progettare una particolare proprietà.
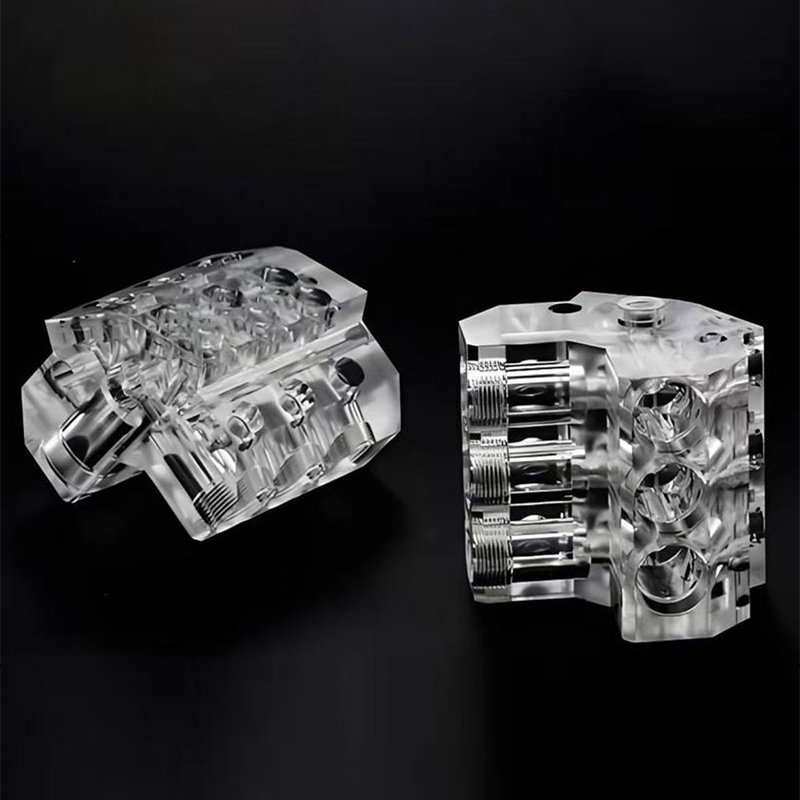
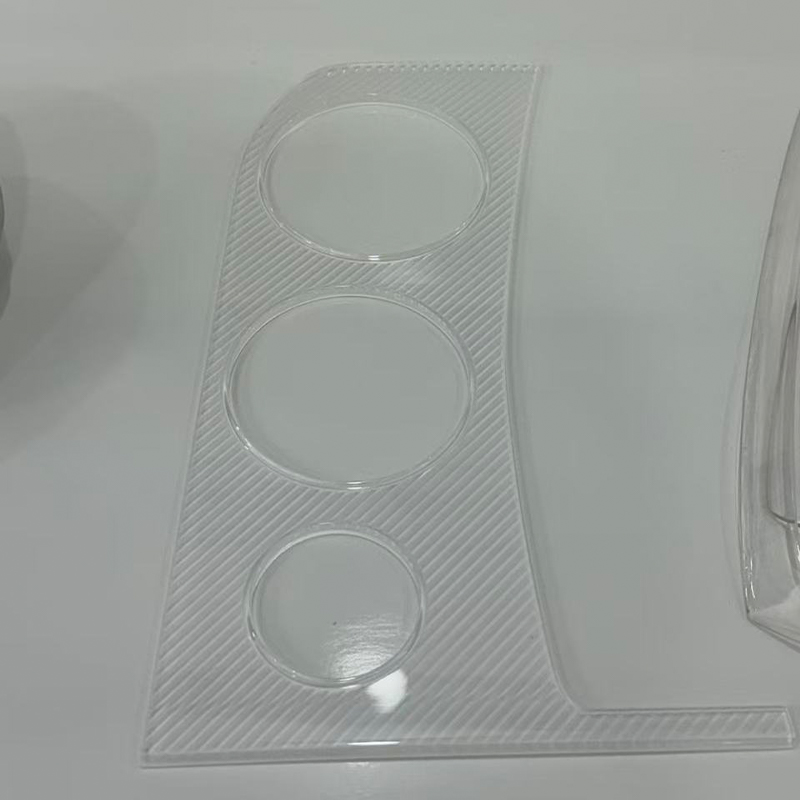
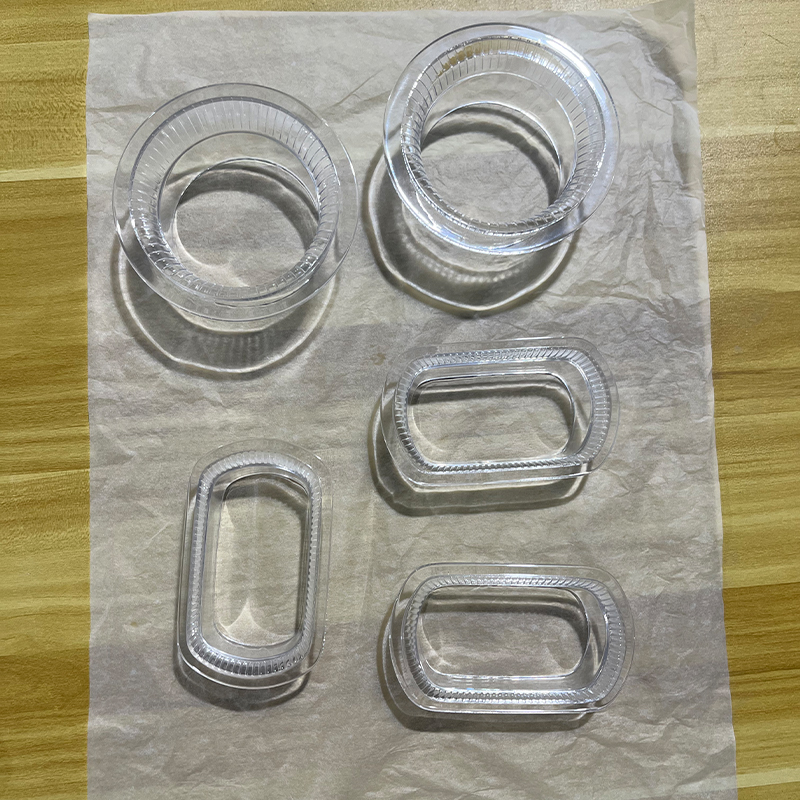
Resina standard Dettagli precisi e superficie liscia. Ottimo per modelli visivi, pezzi da esposizione e verifiche concettuali, anche se può essere fragile sotto l'impatto. Resina resistente o simile all'ABS Migliore comportamento all'impatto e una sensazione più solida e durevole. Adatto per accoppiamenti a scatto, alloggiamenti e prototipi funzionali. Resina chiara o trasparente Stampe con un aspetto traslucido e possono essere lucidate o rivestite per maggiore chiarezza. Utilizzato per lenti, guide luminose e modelli a percorso fluido. Resina ad alta temperatura Mantiene la rigidità a temperature elevate. Scelto per parti vicine a fonti di calore o per attrezzature e attrezzature. Resina flessibile o gommosa Elastico con una sensazione morbida. Utilizzato per guarnizioni, impugnature, guarnizioni e prototipi indossabili. Resina calcinabile Brucia in modo pulito per i modelli di fusione a cera persa. Utilizzato per maestri di stile di gioielleria e modelli di piccole parti metalliche.
| Famiglia delle resine | Comportamento | Usi tipici | Cose da guardare |
|---|---|---|---|
| Norma | Rigido, liscio, dettagliato | Modelli visivi, parti di visualizzazione | Può essere fragile, le parti sottili potrebbero spezzarsi |
| Resistente o simile all'ABS | Solido e resistente agli urti | Alloggiamenti, attacchi a scatto, clip | Nitidezza dei dettagli leggermente inferiore |
| Chiaro | Traslucido, lucidabile | Lenti, tubi luminosi, finestre | Può ingiallire nel tempo in caso di forte luce |
| Alta temperatura | Rigido quando è caldo | Parti esposte al calore, infissi | Spesso più fragili delle resine resistenti |
| Flessibile | Tocco elastico e morbido | Guarnizioni, impugnature, tasti soft | Resistenza allo strappo inferiore rispetto alla gomma stampata |
| Fondibile | Basso consumo di ceneri | Maestri di casting, piccoli modelli | Maneggiare delicatamente prima della fusione |
Un modo pratico per scegliere è chiedersi quale parte deve sopravvivere. Se deve essere solo guardato, è sufficiente la resina standard. Se verrà assemblata e maneggiata, una resina più resistente è solitamente più sicura. Se deve rimanere rigido vicino a una lampada o a un motore, guarda un tipo ad alta temperatura. E se la parte è un modello per la successiva duplicazione, menzionalo, perché il fornitore preparerà la superficie per la fusione anziché per l'esposizione.
Il colore è un'altra scelta. Molte resine vengono stampate in bianco, grigio, nero o traslucido e successivamente possono essere verniciate o tinte. Gli acquirenti che necessitano di un colore o di un livello di brillantezza precisi solitamente stampano con una resina neutra e la rifiniscono, il che offre un controllo maggiore rispetto a fare affidamento solo sul colore della resina.
Abbina la resina a ciò che la parte deve sopravvivere: aspetto, assemblaggio, calore, trasparenza o flessibilità.
Applicazioni e punti di selezione per la stampa 3D in resina SLA
La SLA si presenta ovunque contano i piccoli dettagli e le superfici lisce. I team di progettazione lo utilizzano per verificare forma e adattamento, i team di marketing lo utilizzano per campioni da esposizione e gli ingegneri lo utilizzano per realizzare piccole parti funzionali e ausili per l'attrezzatura. Le colonne seguenti associano gli usi tipici alle domande da porre quando si decide se lo SLA è il processo giusto.
Campi di applicazione tipici
| Punti di selezione da verificare
|
Un percorso decisionale rapido
- Se hai bisogno rapidamente di una manciata di parti dettagliate, SLA è un ottimo primo candidato.
- Se hai bisogno di parti più resistenti in vera plastica tecnica, considera invece la stampa o la lavorazione del nylon.
- Se hai bisogno di 10-30 parti identiche con un aspetto di produzione, stampa un master in SLA e utilizza la fusione sotto vuoto.
- Se hai bisogno di parti metalliche, passa alla stampa di metalli o alla lavorazione CNC.
Il grafico seguente valuta lo SLA rispetto alle quattro esigenze menzionate più spesso dagli acquirenti. I punteggi sono un'illustrazione editoriale delle tendenze generali e non sono risultati di test.
Un anello più alto significa che SLA è generalmente a suo agio con tale esigenza. Un anello inferiore indica un caso in cui un altro processo potrebbe meritare un'occhiata.
Gli anelli mostrano la massima espressione della SLA in termini di levigatezza della superficie e dettagli fini, motivo per cui è una scelta comune per modelli estetici e piccole parti precise. La precisione dimensionale su pezzi di piccole dimensioni segue da vicino, aiutata dal punto laser sottile e dagli strati sottili. La resistenza ai carichi pesanti è l'anello più basso, perché anche le resine più resistenti si comportano diversamente dai materiali termoplastici tecnici sotto stress prolungato. Questo modello spiega perché molti progetti abbinano la tecnologia SLA ad altri percorsi, utilizzandola per l'aspetto e la vestibilità e passando alla stampa o alla lavorazione del nylon per i test di carico. Jiaheng offre stampa su resina, nylon e metallo insieme alla lavorazione meccanica, in modo che un team possa confrontare i percorsi su un'unica piattaforma invece di acquistarli separatamente.
La tecnologia SLA eccelle nelle superfici lisce e nei dettagli precisi, quindi utilizza altri processi insieme ad essa quando le parti devono trasportare carichi pesanti.
Confronto dettagliato: SLA vs FDM, SLS e lavorazione CNC
Gli acquirenti raramente confrontano lo SLA con nulla. La vera domanda è solitamente se SLA batte un'altra strada per il lavoro che hanno di fronte. La tabella seguente definisce lo SLA accanto a tre alternative comuni in modo che le differenze siano facili da vedere.
| Fattore | Stampa in resina SLA | Stampa FDM | Stampa su nylon SLS | Lavorazione CNC |
|---|---|---|---|---|
| Superficie finish | Dettagli lisci e precisi | Linee di livello visibili | Opaco leggermente granuloso | Lavorazione meccanica, segni di utensili |
| Bella caratteristicas | Molto buono | Limitato dall'ugello | Bene | Limitato dalla dimensione dell'utensile |
| Forza | Dipende dalla resina, spesso fragile | Moderato | Bene, tough nylon | Materiale alto e solido |
| Esigenze di supporto | Supporti con segni di contatto | Supporti per sbalzi | La polvere sostiene la parte | I dispositivi mantengono la parte |
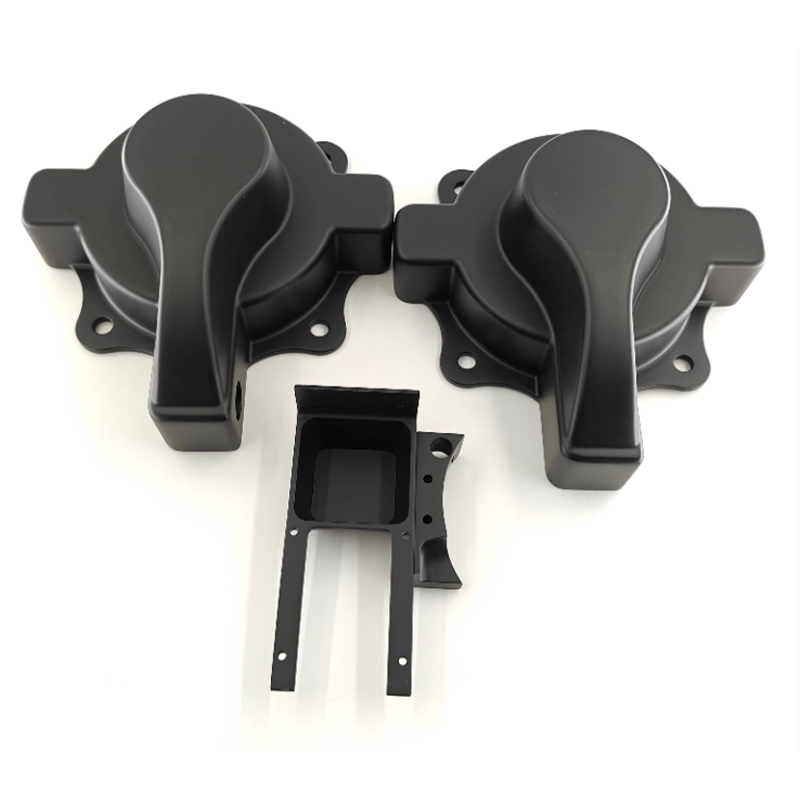
| Parti tipiche | Parti piccole e medie dettagliate | Modelli concettuali approssimativi | Parti funzionali e durevoli | Parti di precisione in metallo e plastica |
| Finitura | La levigatura e la verniciatura funzionano bene | È necessaria una maggiore levigatura | Tintura, sabbiatura | Sabbiatura, anodizzazione, verniciatura |
La SLA vince dove contano l'aspetto e i dettagli fini, motivo per cui è spesso la prima scelta per modelli da esposizione e piccole parti di precisione. La modellazione FDM è utile per le prime forme grezze ma mostra le linee dei livelli. Il nylon SLS fornisce parti durevoli e funzionali senza segni di supporto, adatte agli attacchi a scatto e alle staffe che verranno maneggiate. La lavorazione CNC utilizza materiale solido e offre resistenza e tolleranza che la stampa generalmente non può eguagliare, ma è limitata dall'accesso agli strumenti su forme interne complesse.
Come i percorsi funzionano insieme
- Inizia con lo SLA per i controlli di idoneità e aspetto del progetto.
- Passa al nylon SLS o alla lavorazione meccanica quando la parte necessita di test meccanici reali.
- Utilizza un master SLA con stampaggio in silicone quando hai bisogno di 10-30 parti con un aspetto di produzione.
- Rifinire con verniciatura o rivestimento per abbinare l'aspetto finale del prodotto.
Jiaheng lo descrive come un approccio unico. L’azienda lavora come produttore OEM e ODM con un team di progettazione interno e fornisce stampa 3D in resina, nylon e metallo insieme a lavorazioni avanzate e replica di stampi in silicone. Un progetto può quindi iniziare come un modello estetico SLA, continuare come un prototipo funzionale lavorato a macchina e finire come un piccolo lotto di parti fuse, senza essere nuovamente citato e rispiegato ad ogni passaggio.
La SLA è più importante in termini di superficie e dettaglio, la SLS e la lavorazione meccanica sono più importanti in termini di resistenza e un piano graduale spesso ne utilizza più di uno.
Linee guida e tolleranze di progettazione per le parti stampate SLA
Lo SLA perdona molto, ma alcune abitudini di progettazione fanno una differenza visibile. Le linee guida seguenti compaiono nella maggior parte delle revisioni di producibilità e seguirle riduce la possibilità di una costruzione fallita o di una parte che necessita di rielaborazione.
Spessore della parete e piccole caratteristiche
Pareti troppo sottili possono deformarsi, rompersi durante la pulizia o non riuscire a stampare. Molti fornitori indicano un minimo pratico di circa 0,8-1,0 mm per le pareti supportate, con pareti più spesse per le parti più grandi. Sono possibili testi piccoli e piccoli fori, ma potrebbe essere necessario ingrandire o verificare prima le caratteristiche molto piccole con il fornitore. Anche lo spessore della parete aiuta anche a ridurre lo stress e la distorsione.
Parti cave e fori di drenaggio
I modelli cavi intrappolano la resina liquida all'interno, che può causare pressione, polimerizzare in modo non uniforme o causare perdite in seguito. Se è necessario un design cavo, aggiungere fori di drenaggio di pochi millimetri in modo che la resina non polimerizzata possa fuoriuscire e menzionare i fori al fornitore in modo che siano posizionati lontano dalle superfici cosmetiche. Molti acquirenti preferiscono le parti solide per semplicità, anche se i solidi più spessi possono essere stampati più lentamente e restringersi maggiormente.
Segni di orientamento e di appoggio
Le strutture di supporto mantengono le sporgenze in posizione e lasciano piccoli segni nei punti in cui vengono rimosse. L'ingegnere sceglie l'orientamento per nascondere quei segni sui volti meno visibili e per proteggere le superfici critiche. Se un viso particolare deve essere perfettamente liscio, ditelo nel brief. Il fornitore può quindi orientare la parte in modo che la faccia non sia in contatto con i supporti.
Tolleranze e accoppiamenti
Le linee guida generali per la SLA spesso citano tolleranze nell'intervallo di circa più o meno 0,1-0,2 mm su parti piccole, con parti più grandi che variano proporzionalmente. Inoltre, le parti continuano a restringersi leggermente durante la polimerizzazione, quindi le caratteristiche di accoppiamento come perni e fori dovrebbero includere spazio libero. Se l'adattamento è fondamentale, molti fornitori stampano un pezzo di prova o lavorano successivamente la caratteristica. La tabella degli intervalli riportata di seguito mostra gli intervalli di spessore degli strati che in genere sono abbinati a scopi diversi.
Gli strati più sottili offrono superfici più lisce e dettagli più fini, mentre gli strati più spessi accelerano la costruzione e si adattano a parti più grandi o con bozze. Gli intervalli sono indicazioni generali e possono variare in base alla macchina e alla resina.
La tabella della gamma mostra che i modelli con dettagli fini e le piccole parti in genere utilizzano gli strati più sottili, che danno superfici curve più lisce e bordi più nitidi. I prototipi standard rientrano in una fascia intermedia che bilancia i dettagli e i tempi di costruzione. Gli alloggiamenti e le coperture più grandi spesso utilizzano strati più spessi perché il costo in termini di tempo aggiuntivo degli strati sottili si somma alle grandi costruzioni. Le correnti d'aria veloci si trovano nella parte più spessa, dove la velocità conta più della levigatezza della superficie. Quando chiedi un preventivo a un produttore di stampa 3D in resina SLA, spiegandogli lo scopo della parte gli consente di scegliere lo spessore dello strato di conseguenza ed evita di dedicare tempo alla costruzione su dettagli che nessuno vedrà.
| Caratteristica | Guida pratica | Motivo |
|---|---|---|
| Spessore della parete | Mantenere circa 0,8-1,0 mm o più | Riduce rotture e deformazioni |
| Sezioni cave | Aggiungere fori di scarico di pochi millimetri | Lascia fuoriuscire la resina non polimerizzata |
| Facce critiche | Comunicare al fornitore quali facce devono essere lisce | Permette l'orientamento per proteggerli |
| Caratteristiche di accoppiamento | Includere spazio per adattamenti | Permette di curare il ritiro |
| Testi e loghi | Usa forme audaci, in rilievo o incise | Mantiene leggibili i piccoli dettagli |
Anche i muri, i fori di drenaggio e una nota chiara sulle facce cosmetiche prevengono la maggior parte dei problemi di progettazione SLA.
Post-elaborazione e finitura superficiale per parti SLA
Una parte SLA grezza è già più liscia della maggior parte delle parti stampate, ma non è finita. La post-elaborazione lo trasforma da un oggetto stampato in qualcosa che puoi assemblare, fotografare o presentare. La maggior parte dei fornitori include il lavaggio e l'essiccazione come standard e offre una finitura aggiuntiva come opzione.
Lavaggio e stagionatura
Dopo la stampa, le parti vengono lavate in un bagno solvente, comunemente alcol isopropilico, per rimuovere la resina non polimerizzata. Vengono poi polimerizzati sotto la luce UV, a volte con un calore delicato. Un lavaggio insufficiente lascia una superficie appiccicosa e una polimerizzazione insufficiente può lasciare la parte più debole. Un lavaggio eccessivo in solvente può ammorbidire alcune resine, motivo per cui i fornitori controllano attentamente il tempo.
Supporta rimozione e levigatura
I supporti vengono tagliati e i punti di contatto vengono levigati o limati. Per le parti da esposizione, la levigatura prosegue con grane più fini fino a ottenere una superficie uniforme. Questo è anche il passaggio che rimuove le deboli linee dello strato sulle curve poco profonde. Quanto più raffinata è la finitura richiesta, tanto maggiore è il lavoro manuale richiesto.
Verniciatura, rivestimento e lucidatura
- Primerizzazione e verniciatura: conferisce un livello di colore e brillantezza controllato e nasconde i segni rimanenti.
- Rivestimento trasparente: migliora la chiarezza sulle parti trasparenti e aggiunge uno strato protettivo.
- Lucidatura: conferisce alle parti trasparenti un aspetto simile al vetro quando il design lo consente.
- Texture e marcatura: aggiunge motivi di presa, loghi o interruzioni di colore secondo necessità.
Poiché Jiaheng fornisce anche verniciatura e altri trattamenti superficiali, le parti SLA possono spostarsi direttamente dalla stampante al banco di finitura all'interno dello stesso progetto. Questo è importante per la corrispondenza dei colori e per le parti con più colori, perché il finitore conosce la resina e la storia della preparazione. Se si intende utilizzare un master per lo stampaggio del silicone, informare tempestivamente il fornitore. Un maestro della fusione ha bisogno di una superficie molto liscia, poiché ogni difetto verrà copiato nello stampo.
Il lavaggio, l'essiccazione e l'accurata levigatura sono ciò che trasforma una parte stampata in SLA in una parte finita.
Controlli di qualità e problemi comuni di stampa SLA
I buoni fornitori controllano la qualità prima, durante e dopo la costruzione. Esaminano il file per individuare pareti sottili e volumi intrappolati, monitorano la costruzione, quindi ispezionano la parte finita per dimensioni, segni sulla superficie e condizioni di polimerizzazione. La tabella seguente elenca i problemi che si verificano più spesso e come solitamente vengono prevenuti.
| Problema | Causa tipica | Prevenzione |
|---|---|---|
| Deformazione o distorsione | Spessore della parete irregolare o ampie aree piane | Pareti uniformi, buon orientamento, posizionamento dei supporti |
| Segni di supporto | Punti di contatto in cui sono stati rimossi i supporti | Orientare per nascondere i segni e carteggiare dopo la rimozione |
| Superficie appiccicosa o appiccicosa | Lavaggio o stagionatura insufficienti | Tempi di lavaggio e polimerizzazione adeguati |
| Rottura fragile | Resina standard under impact or thin sections | Scegli una resina più resistente e addensa le pareti |
| Ingiallimento nel tempo | Esposizione ai raggi UV e alla luce, soprattutto sulle parti trasparenti | Utilizzare rivestimenti e limitare la luce solare |
| Dimensionale drift | Restringimento durante la stagionatura | Consentire lo spazio libero e verificare le dimensioni critiche |
| Resina intrappolata | Sezioni cave without drain holes | Aggiungere fori di scarico e pulire accuratamente |
L'ispezione generalmente copre le dimensioni delle caratteristiche critiche, le condizioni visive, la completezza della polimerizzazione e il livello di finitura richiesto. Per un lotto, la prima parte viene controllata prima che il resto venga rilasciato. Se hai uno standard di aspetto rigoroso, condividi una foto o un campione di riferimento e concorda quale livello di segni di supporto visibili o linee di livello è accettabile. Le aspettative scritte prevengono il disaccordo in modo più affidabile di quelle verbali.
Anche l’imballaggio è importante. Le parti appena stampate e polimerizzate possono graffiarsi al contatto e le parti sottili possono spezzarsi durante il trasporto. Le parti vengono solitamente avvolte singolarmente e supportate in una scatola in modo che i piccoli dettagli arrivino intatti.
Concordare per iscritto le dimensioni critiche e i segni superficiali accettabili prima dell'inizio della costruzione.
Manutenzione e cura delle parti in resina SLA
Le parti in resina stampate non sono esenti da manutenzione. Luce, calore, umidità e sostanze chimiche li influenzano nel tempo e un po' di attenzione mantiene i prototipi in buone condizioni per revisioni, test e conservazione. Le linee guida riportate di seguito coprono anche alcuni punti di manipolazione per chiunque lavori direttamente con la resina.
| Esposizione | Effetto | Consigli per la cura |
|---|---|---|
| Luce solare diretta | Può causare ingiallimento e fragilità nel tempo | Conservare lontano dai raggi UV, utilizzare rivestimenti per le parti del display |
| Calore | Alcune resine si ammorbidiscono vicino al limite di calore | Tenere lontano da superfici calde e veicoli parcheggiati |
| Solventi e detergenti | Può ammorbidire o intorbidire alcune resine | Utilizzare acqua e sapone neutro e provare prima con detergenti aggressivi |
| Umidità e umidità | Lievi variazioni dimensionali in alcune resine | Conservare in luogo asciutto, tenere sigillato per la conservazione a lungo termine |
| Impatto e stress | Le parti sottili potrebbero rompersi | Maneggiare delicatamente, evitare carichi taglienti su sezioni sottili |
Abitudini di conservazione e manipolazione
- Conservare le parti in un luogo fresco e asciutto ed evitare lunghi periodi in piena luce.
- Avvolgere le parti trasparenti separatamente in modo che non si graffino.
- Tenere separate le parti verniciate in modo che le superfici non si attacchino o si sfreghino.
- Evitare di serrare saldamente le parti sottili, poiché la resina può rompersi sotto sollecitazione puntuale.
- Etichetta le parti con revisione e tipo di resina in modo che i riordini corrispondano all'originale.
Movimentazione di resine e attrezzature
La resina liquida non polimerizzata può irritare la pelle, pertanto fornitori e utenti indossano guanti ed evitano il contatto diretto. I solventi per il lavaggio devono essere utilizzati in ambienti ventilati e tenuti lontani da fonti di calore. Dal lato della macchina, una struttura ben gestita mantiene pulite le vasche, filtra la resina per rimuovere i frammenti polimerizzati, controlla periodicamente il laser e l'ottica e immagazzina la resina lontano dalla luce. Queste routine aiutano a mantenere stabile la qualità costruttiva da un ordine a quello successivo, motivo per cui i clienti abituali spesso vedono risultati coerenti dallo stesso fornitore.
Tenere le parti in resina lontane dalla luce intensa, dal calore e da solventi aggressivi e maneggiare le parti sottili con cura.
Collaborazione con un produttore e fornitore di stampa 3D in resina SLA
La stampa è la parte facile da specificare. Ciò che fa sì che un progetto proceda senza intoppi è il modo in cui il fornitore gestisce tutto ciò che lo circonda: revisione del file, consulenza sulla resina, finitura e comunicazione. Queste domande ti aiutano a giudicare se un fornitore di stampa 3D SLA è preparato per questo.
- Quali famiglie di resine offrite e potete descrivere il comportamento di ciascuna?
- Si esaminano i file per lo spessore delle pareti, i fori di drenaggio e l'orientamento prima della stampa?
- Quali sono le tolleranze tipiche per le dimensioni del mio pezzo e come le controlli?
- Quali fasi di finitura sono disponibili internamente, come levigatura, verniciatura e lucidatura?
- Potete supportare piccoli lotti combinando master SLA con la replica di stampi in silicone?
- Come imballate le parti sottili per la spedizione?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. affronta queste domande come produttore OEM e ODM con sede in Cina. Il suo team di progettazione trasforma le idee dei clienti in prodotti pratici e accattivanti e le sue capacità spaziano dalla stampa 3D in resina, nylon e metallo, alla lavorazione avanzata, alla replica di stampi in silicone e ai trattamenti superficiali come la verniciatura. I clienti possono completare il percorso dalla progettazione al prodotto su un'unica piattaforma, risparmiando tempo di coordinamento e mantenendo la responsabilità in un unico posto.
Come preparare un'indagine utile
- Un modello 3D in un formato neutro comune, oltre a un disegno che indica le dimensioni critiche.
- La destinazione d'uso della parte e l'ambiente che dovrà affrontare.
- La famiglia di resine che hai in mente o una descrizione delle proprietà di cui hai bisogno.
- Livello di finitura: stampato grezzo, levigato, primerizzato o completamente verniciato, con qualsiasi riferimento di colore.
- Quantità, finestra di consegna prevista ed eventuali esigenze di imballaggio.
Con queste informazioni, il fornitore può proporre nella prima risposta la resina, l'orientamento, lo spessore dello strato e il piano di finitura. Fornisce inoltre un record chiaro a cui fare riferimento nel caso sia necessario un riordino o una revisione. Per i programmi a lungo termine, la collaborazione con lo stesso produttore di stampanti 3D in resina SLA crea una cronologia condivisa di file, impostazioni e note di finitura, che rende i lotti successivi più coerenti.
Comunica al tuo fornitore come verrà utilizzata la parte e lui potrà scegliere la resina, l'orientamento e la finitura in modo più intelligente.
Esplora il servizio di stampa 3D in resina SLA Jiaheng
Se il tuo progetto necessita di superfici lisce, dettagli precisi e tempi di consegna rapidi, puoi rivedere le resine disponibili, le fasi di processo e di progetto nella pagina dedicata per Servizio di stampa 3D in resina SLA da Jiaheng. Il team supporta progetti OEM e ODM e può coordinare la stampa con finitura, lavorazione e replica di stampi in silicone su un'unica piattaforma.
Invia il tuo file 3D, la destinazione d'uso e i requisiti di finitura per avviare una conversazione con il team Jiaheng.
Domande frequenti sul servizio di stampa 3D in resina SLA
Che cos'è un servizio di stampa 3D in resina SLA?Si tratta di un servizio di produzione in cui un laser UV polimerizza la resina fotopolimerica liquida strato dopo strato per costruire una parte da un modello digitale. Il servizio include generalmente la revisione dei file, la stampa, il lavaggio, l'essiccazione, la rimozione del supporto e la finitura opzionale. È apprezzato per le superfici lisce, i dettagli precisi e la buona precisione su pezzi di piccole e medie dimensioni. |
A cosa serve la SLA rispetto ad altri metodi di stampa 3D?La tecnologia SLA è un'ottima scelta per modelli estetici, parti trasparenti, piccoli componenti di precisione e maestri di fusione. Altri metodi come la stampa o la lavorazione del nylon SLS possono essere preferiti quando una parte deve trasportare carichi più pesanti o resistere a un uso più intenso. Molti progetti utilizzano prima lo SLA e poi passano a un altro percorso per i test funzionali. |
Quanto sono accurate le parti stampate con la tecnologia SLA?Le linee guida generali spesso citano approssimativamente più o meno 0,1-0,2 mm su parti piccole, con parti più grandi che variano proporzionalmente. La precisione dipende dalla resina, dalla geometria, dall'orientamento e dalla polimerizzazione. Per adattamenti critici, i fornitori spesso stampano un pezzo di prova o lavorano l'elemento dopo la stampa. |
Quali resine sono disponibili per la stampa SLA?Le famiglie comuni includono resina standard, resina resistente o simile all'ABS, resina trasparente, resina ad alta temperatura, resina flessibile e resina calcinabile. Ciascuno bilancia in modo diverso il dettaglio, la forza, la chiarezza e il comportamento del calore. Il tuo fornitore può consigliare una resina una volta che sa come verrà utilizzata la parte. |
Le parti stampate in SLA possono essere verniciate o lucidate?SÌ. Le parti sono comunemente levigate, trattate con primer e verniciate, mentre le parti trasparenti possono essere lucidate e rivestite per migliorare la trasparenza. Poiché le superfici SLA sono già lisce, rappresentano una buona base per finiture di alta qualità. Comunica al fornitore i tuoi obiettivi di colore e brillantezza prima della realizzazione in modo che la superficie sia preparata in modo appropriato. |
Le parti in resina SLA sono abbastanza resistenti per i test funzionali?Dipende dalla resina e dal test. Le resine più resistenti possono sopportare accoppiamenti a scatto e assemblaggi leggeri, mentre la resina standard può rompersi sotto l'impatto. Per carichi pesanti, stress a lungo termine o calore elevato, altri processi o materiali sono generalmente più adatti. Descrivi il test al tuo fornitore in modo che possa consigliarti. |
Posso ottenere un piccolo lotto da un master SLA?SÌ. Un percorso comune è stampare un master in SLA, rifinirlo con cura, realizzare uno stampo in silicone e colare copie in poliuretano, in genere circa 10-30 pezzi per stampo. Ciò conferisce un aspetto simile alla produzione senza attrezzi rigidi. Jiaheng offre sia la stampa SLA che la replica di stampi in silicone su un'unica piattaforma. |
Cosa devo includere quando richiedo un preventivo SLA?Includi il modello 3D, un disegno che indichi le dimensioni critiche, la quantità, la resina preferita o le proprietà richieste, il livello di finitura e il periodo di consegna. Una breve nota su come verrà utilizzata la parte e sull'ambiente che dovrà affrontare è molto utile. Un'informazione completa accorcia la prima risposta e riduce le modifiche successive. |
Chiara destinazione d'uso, una resina adatta e un livello di finitura definito sono i tre input che migliorano maggiormente un progetto SLA.
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
