- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

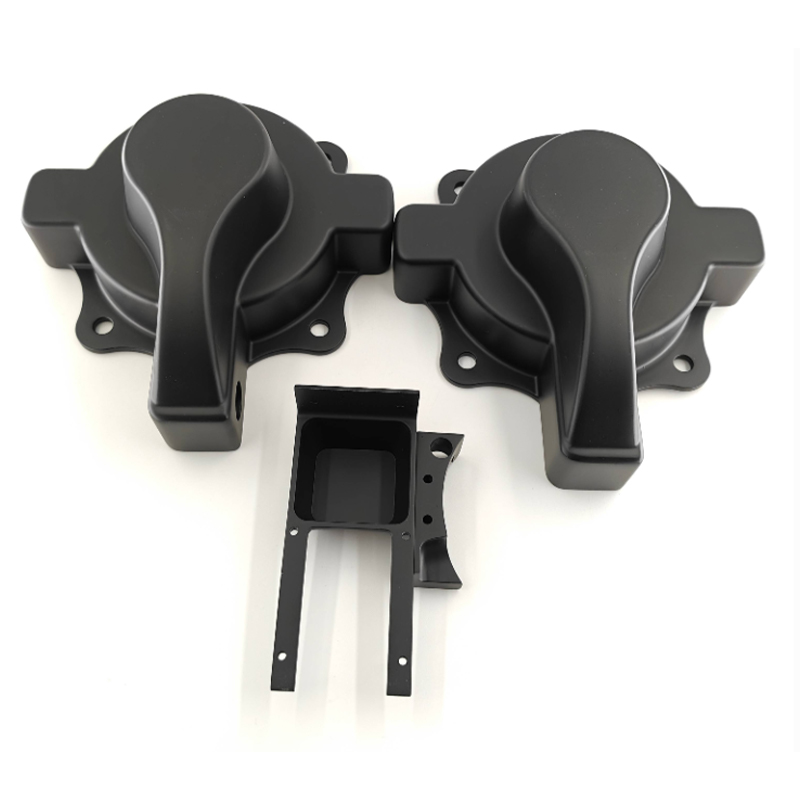
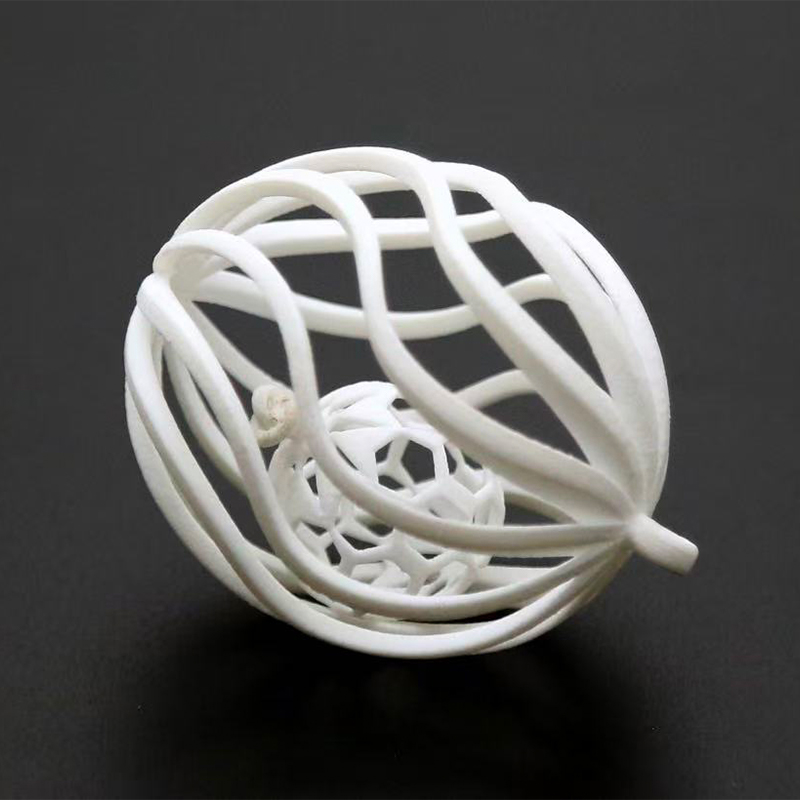
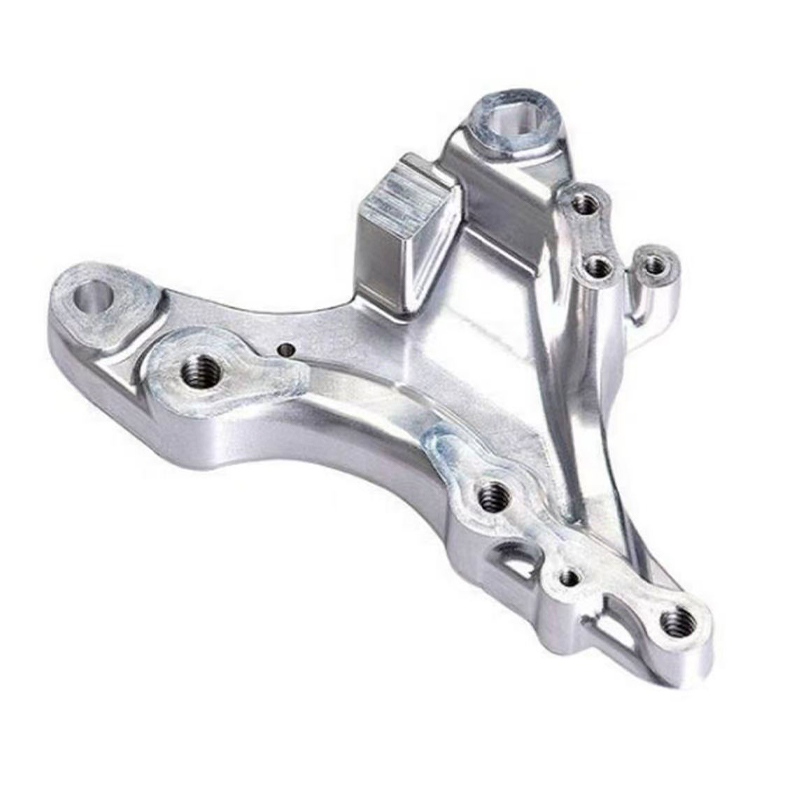
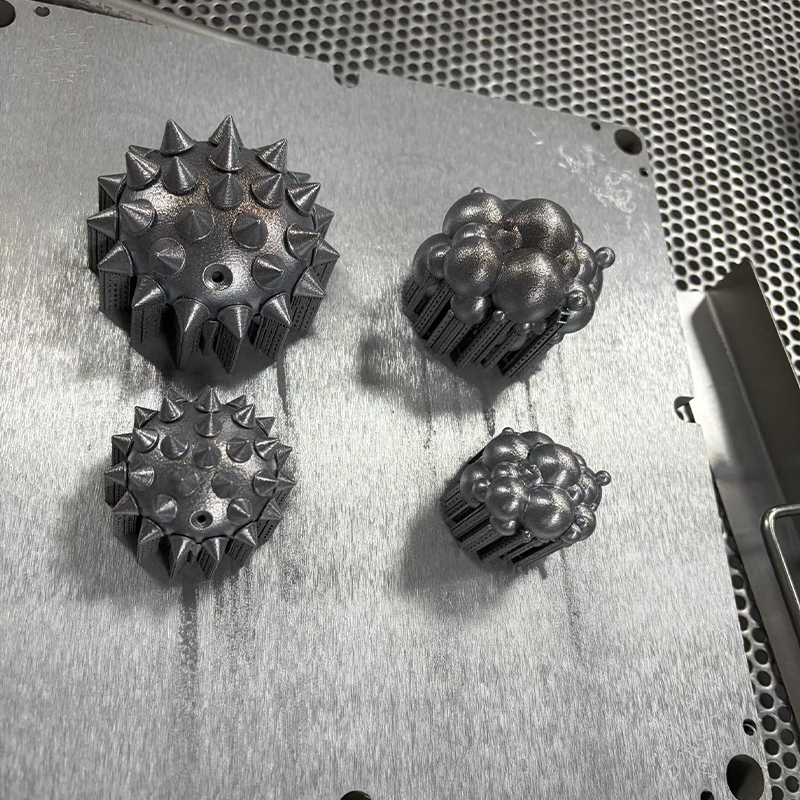
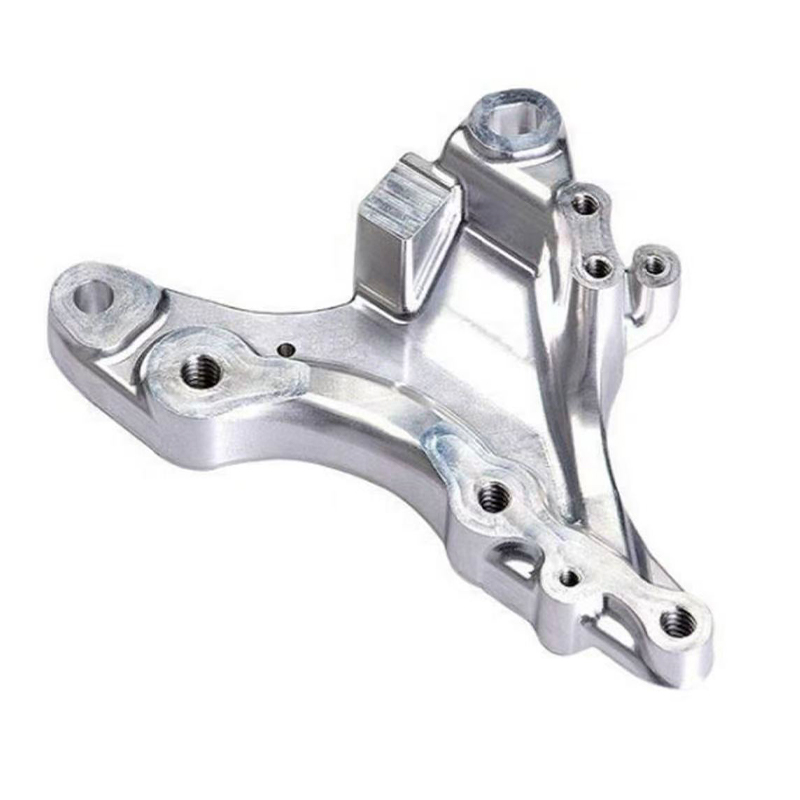
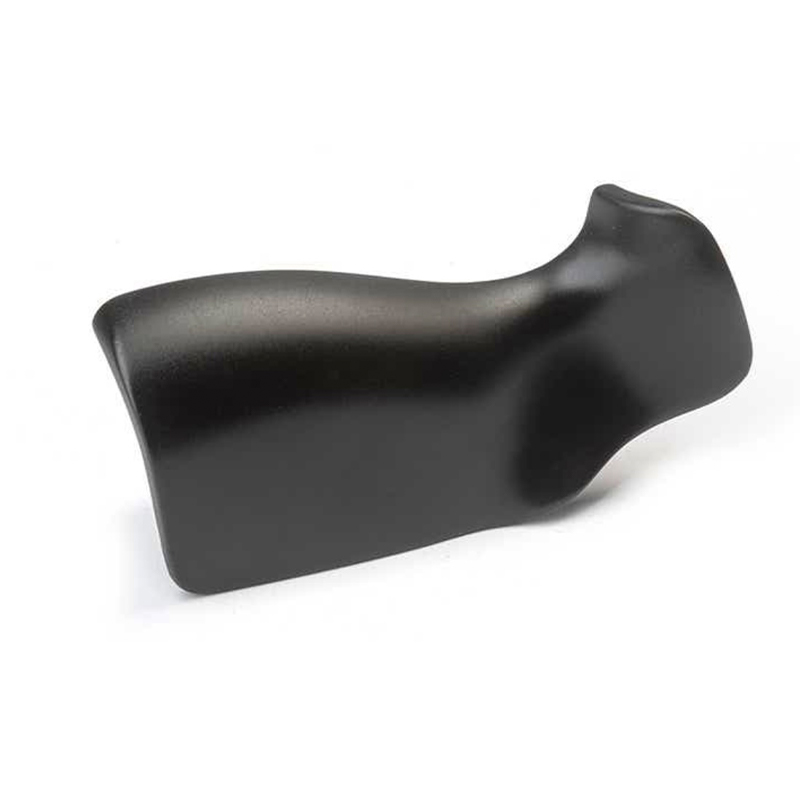
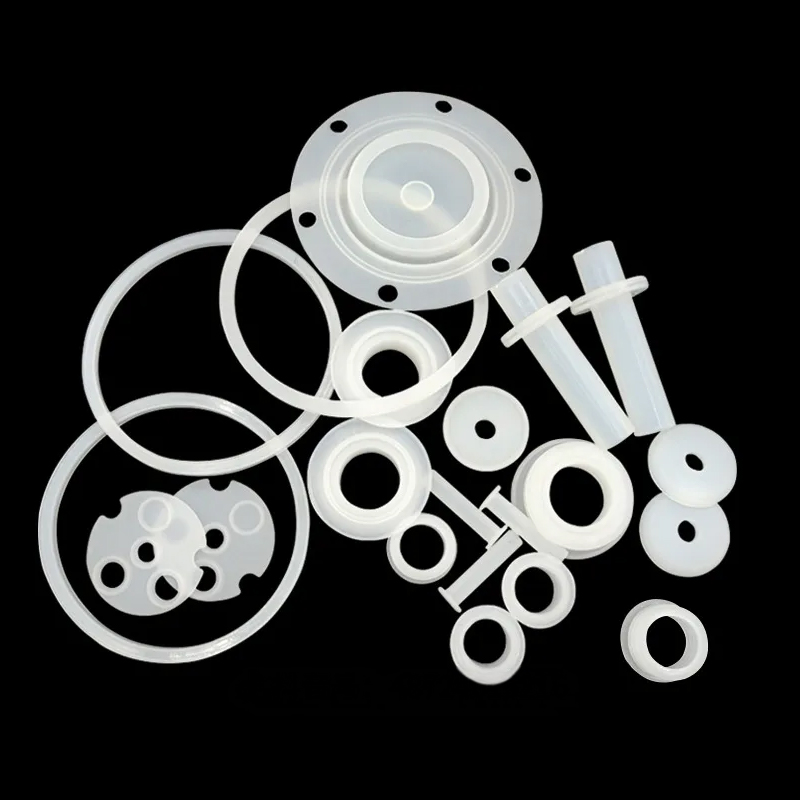
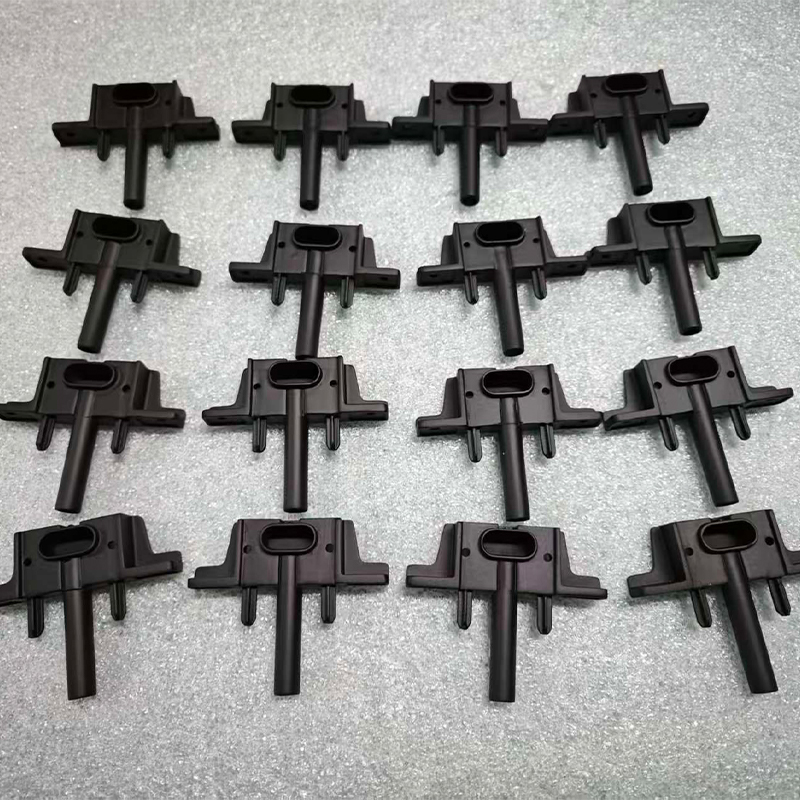
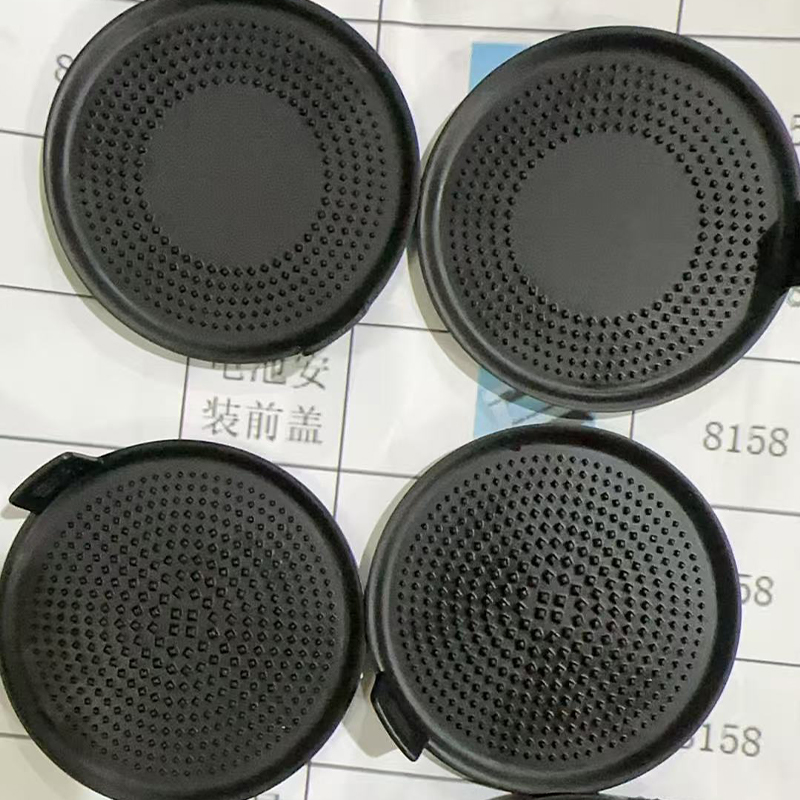
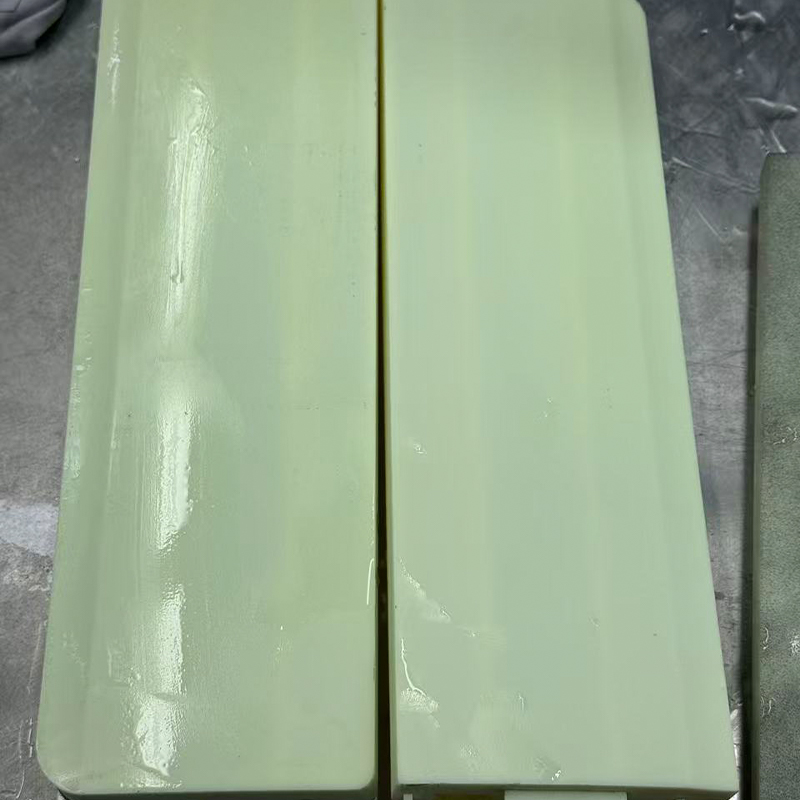
Fabbrica cinese di stampa 3D e fusione sotto vuoto SLA, DLP, SLS e SLM
La risposta diretta: abbinare la tecnologia di stampa ai requisiti dei componenti
Se si confrontano SLA, DLP, SLS e SLM prima di effettuare un ordine con una fabbrica cinese di servizi di stampa 3D in resina SLA o una fabbrica di stampa 3D in nylon SLS in Cina, la decisione si riduce a tre domande poste in questo ordine: di quale finitura superficiale ha bisogno la parte per lasciare la macchina, quale carico meccanico porterà effettivamente e quanti pezzi sono necessari questo mese rispetto a quest'anno. SLA e i processi in resina DLP vincono in termini di levigatezza superficiale e fedeltà dimensionale, il nylon SLS vince in termini di durabilità funzionale senza strutture di supporto e il metallo SLM vince su parti che devono resistere a carichi meccanici e termici reali . La fusione sotto vuoto si affianca a tutti e tre come ponte verso lotti da venti a duecento pezzi una volta convalidato un modello principale, e la finitura superficiale è il passaggio che trasforma uno qualsiasi di questi risultati in una parte che appare e funziona come un prodotto finito.
Una scorciatoia utile per una specifica alle prime armi: scegli SLA o DLP quando la parte verrà giudicata a occhio o dotata di uno spazio ridotto, scegli il nylon SLS quando la parte verrà maneggiata, fissata o assemblata ripetutamente, scegli il metallo SLM quando la parte è esposta al calore, alla pressione o al carico strutturale a cui la plastica non può sopravvivere e scegli la fusione sotto vuoto nel momento in cui un singolo master convalidato deve diventare dozzine di copie identiche. Un produttore cinese di stampa 3D in resina SLA personalizzata che gestisce anche DLP, SLS, SLM, fusione sotto vuoto e finitura superficiale sotto lo stesso tetto elimina la necessità di destreggiarsi tra fornitori separati per ciascuna fase di tale decisione.
La parte restante di questo articolo analizza ciascuna tecnologia in dettaglio tecnico, le confronta in base ai criteri che guidano effettivamente le decisioni di approvvigionamento e spiega come la fusione sotto vuoto e la finitura superficiale completano il percorso da un singolo prototipo stampato a un lotto di parti di produzione.
Stampa 3D in resina SLA: lo standard per prototipi lisci e accurati
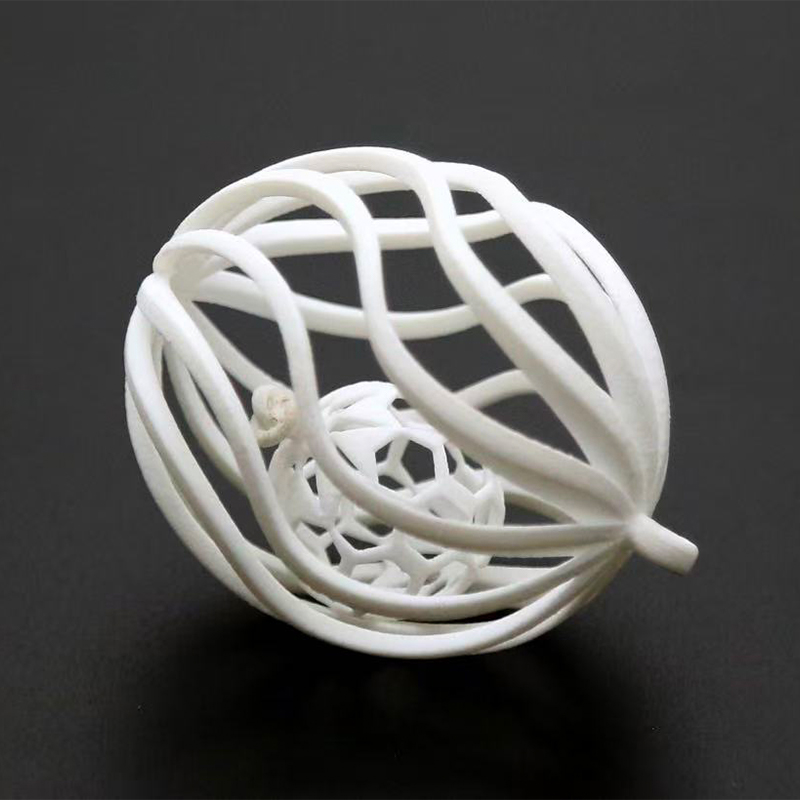
La stereolitografia polimerizza la resina liquida strato per strato utilizzando un laser tracciato sull'area di costruzione, che produce alcune delle superfici as-built più lisce disponibili in qualsiasi processo di stampa 3D. Un servizio di stampa 3D sla è in genere la prima tappa per modelli estetici, alloggiamenti trasparenti, involucri a scatto e modelli master destinati alla fusione sotto vuoto, perché la superficie che esce dalla macchina si avvicina già alla finitura che altri processi raggiungono solo dopo la levigatura secondaria.
Dove la stampa su resina SLA guadagna il suo posto
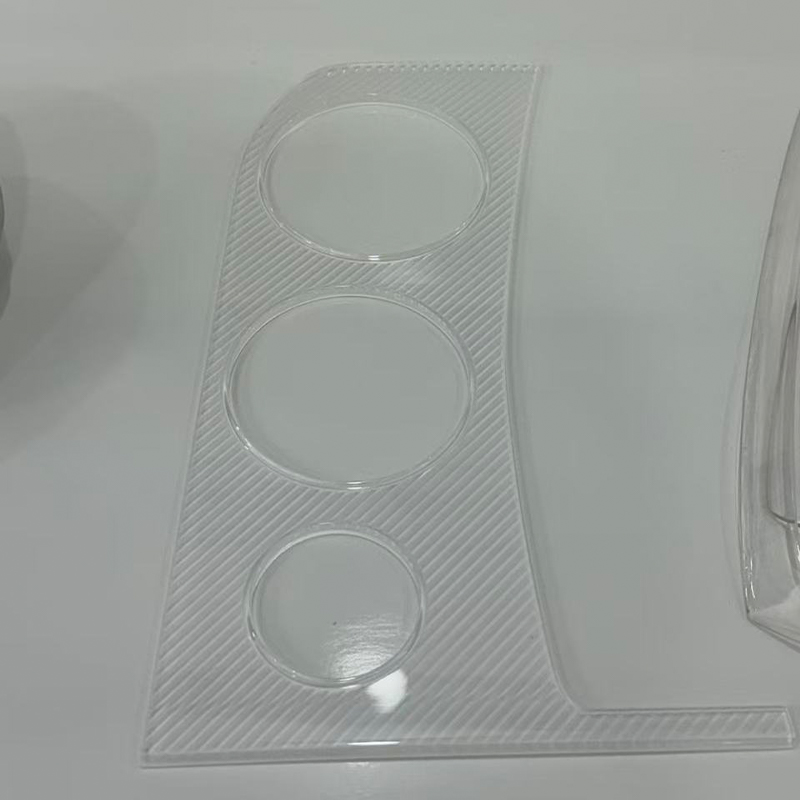
Un fornitore cinese di servizi di stampa 3D in resina SLA offre comunemente famiglie di resine standard, robuste, trasparenti e resistenti al calore, ciascuna formulata per uno scopo a valle diverso. Le resine standard danno priorità ai dettagli più fini e sono l'impostazione predefinita per le revisioni del progetto. Le resine resistenti e durevoli riducono il divario con i materiali termoplastici tecnici e le tute con aderenza rapida e test funzionali leggeri. Le resine trasparenti consentono di ispezionare le caratteristiche interne senza sezionare la parte, il che è utile per progetti fluidi e di illuminazione. I gradi resistenti al calore mantengono la loro forma in condizioni calde e sono la scelta abituale quando una parte in resina deve fungere da stampo master di breve durata, poiché il master deve sopravvivere a ripetuti cicli di colata del silicone senza ammorbidirsi.
Sono di routine altezze degli strati comprese tra 0,025 mm e 0,1 mm una parte SLA ben rifinita può essere levigata e trattata con primer su una superficie indistinguibile da un campione stampato a iniezione una volta passato attraverso la finitura superficiale. Questo è proprio il motivo per cui la stampa in resina sla è così spesso abbinata alla fusione sottovuoto: la parte stampata non è il prodotto finale, è il master che definisce ogni copia che segue.
Stampa 3D in resina DLP: velocità e ripetibilità per le corse di prototipi
L'elaborazione digitale della luce polimerizza un'intera sezione trasversale della resina in un singolo lampo di luce proiettata anziché tracciarla punto per punto, il che offre a un produttore cinese di servizi di stampa 3D in resina DLP un significativo vantaggio in termini di velocità su parti con un ingombro ridotto e un'altezza significativa. Poiché ogni strato polimerizza in un'unica esposizione indipendentemente dalla quantità di dettagli che contiene, la DLP è particolarmente efficiente per componenti piccoli e geometricamente complessi prodotti in quantità modeste, motivo per cui è strettamente associato a un servizio di prototipazione di stampa 3D che deve completare rapidamente le iterazioni di progettazione.
DLP condivide la chimica della resina della SLA e quindi gran parte della sua qualità superficiale, ma le due tecnologie sono ottimizzate per diverse forme di costruzione: la SLA si adatta con maggiore grazia su un'ampia area di costruzione piana, mentre la DLP si adatta in modo più efficiente in direzione verticale per le parti più piccole. Un fornitore di servizi di prototipazione 3D capace assegnerà un lavoro a qualunque delle due macchine si adatti alla sua geometria anziché utilizzare per impostazione predefinita una tecnologia per ogni richiesta.
Applicazioni DLP tipiche
- Piccoli alloggiamenti e clip per connettori che richiedono filettatura fine o dettagli a scatto.
- Componenti dentali, apparecchi acustici e gioielli che necessitano di una struttura superficiale a livello di micron.
- Cicli di progettazione iterativi in cui diverse revisioni devono essere stampate e confrontate entro un giorno lavorativo.
- Modelli principali per piccoli componenti fusi che verranno replicati mediante fusione sotto vuoto in lotti.
Un fornitore cinese di prototipi di stampa 3D in resina DLP che lavora e rifinisce anche le parti può portare un master DLP direttamente nella fusione sotto vuoto senza passaggi, che è il momento in cui un servizio di prototipo di stampante 3D smette di essere un passaggio autonomo e diventa parte di un percorso di produzione continuo.
Confronto tra SLA e DLP in base ai parametri che contano
Gli acquirenti spesso chiedono se SLA o DLP sia la scelta migliore senza rendersi conto che entrambi appartengono alla stessa famiglia di resine e differiscono principalmente nel modo in cui viene applicata la luce. Il grafico a barre riportato di seguito assegna un punteggio a entrambe le tecnologie in base a cinque criteri pratici su una scala da uno a dieci, in base alle prestazioni tipiche in un ambiente di produzione ben gestito.
Da questo confronto emergono cinque punti. La velocità su un'ampia area piatta favorisce la SLA perché il suo laser può tracciare un'intera piattaforma ampia in un unico passaggio senza la penalità di risoluzione che DLP deve affrontare quando il suo proiettore fisso deve ridimensionarsi su un campo ampio. La velocità verticale delle parti di piccole dimensioni favorisce la DLP per il motivo opposto: un ingombro ridotto significa che ogni strato lampeggia quasi istantaneamente, indipendentemente da quanto cresce l'altezza della parte. I dettagli superficiali fini sono essenzialmente legati, poiché entrambi sono limitati dalla stessa chimica della resina e da dimensioni di spot o pixel comparabili con impostazioni tipiche. Il grande volume di costruzione favorisce chiaramente lo SLA, il cui approccio basato sul laser si adatta a piattaforme più grandi in modo molto più economico rispetto a un sistema basato su proiettore. La ripetibilità batch favorisce leggermente la DLP perché le parti identiche annidate su un campo di proiezione fisso polimerizzano con una variazione di posizione inferiore rispetto a un laser che spazza un'ampia area. Nessuna delle due tecnologie è categoricamente superiore; la scelta giusta dipende interamente dalle dimensioni del pezzo e dalla forma del lotto , motivo per cui un serio negozio di prototipazione di servizi di stampa 3D mantiene disponibili entrambi i tipi di macchine anziché forzare ogni lavoro attraverso un'unica piattaforma.
Stampa 3D in nylon SLS: parti funzionali senza strutture di supporto
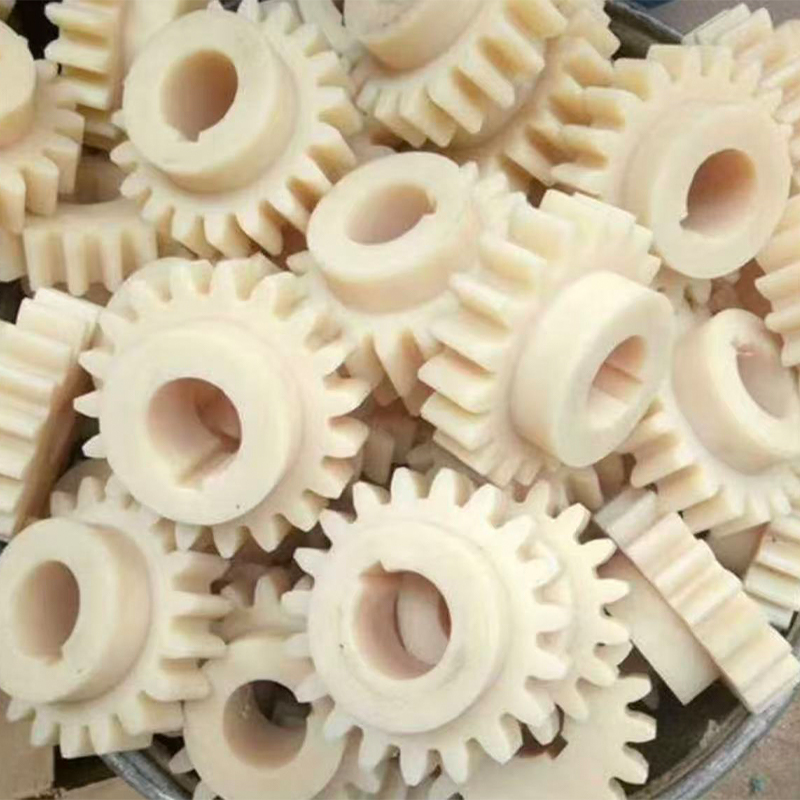
La sinterizzazione laser selettiva fonde il nylon in polvere con un laser all'interno di un letto di polvere riscaldato e la polvere non fusa attorno a ciascuna parte funge da supporto durante la costruzione. Questo singolo fatto cambia tutto ciò che il servizio di stampa 3D in nylon può produrre: canali interni, assemblaggi ad incastro, nervature sottili e cerniere viventi possono essere annidati e stampati insieme senza un’unica struttura di supporto da rimuovere in seguito.
Comportamento del materiale importante per le parti reali
PA12 rimane il grado di punta per la stampa su nylon sls, offrendo un buon equilibrio tra rigidità, resistenza agli urti e resistenza chimica per uso funzionale generale. PA11 offre un maggiore allungamento prima della rottura, che si adatta alle caratteristiche di accoppiamento a scatto e alle parti che si flettono ripetutamente durante il servizio. I gradi di nylon caricato con vetro e carbonio aumentano sostanzialmente la rigidità e la stabilità dimensionale, il che è importante per maschere, dispositivi e staffe che devono mantenere un punto di riferimento preciso sotto la forza di serraggio. Perché Le parti in nylon 3D escono dalla macchina con proprietà meccaniche sufficientemente isotrope nella maggior parte dei piani , possono essere trattati come veri e propri prototipi funzionali piuttosto che come modelli da esposizione, a condizione che l'orientamento della parte durante la costruzione sia stato considerato per i carichi che sarà effettivamente sottoposto.
La superficie as-built ha una caratteristica struttura opaca leggermente granulosa dovuta alla polvere circostante. Per le parti destinate a una finitura verniciata o cosmetica, questa struttura viene rimossa durante la finitura superficiale mediante sabbiatura, levigatura a vapore o levigatura a mano prima dell'applicazione di qualsiasi rivestimento.
SLM Metallo 3D Stampa: geometria che la lavorazione non può raggiungere
La fusione laser selettiva scioglie completamente la polvere metallica strato dopo strato per produrre parti metalliche dense e funzionali direttamente da un file digitale. Un’operazione di stampa 3D industriale di metalli si guadagna il controllo della geometria che un utensile da taglio fisicamente non può raggiungere: canali di raffreddamento conformi che seguono il contorno di una cavità dello stampo, strutture reticolari interne che riducono il peso pur mantenendo la rigidità e percorsi di carico ottimizzati per topologia che instradano il materiale solo dove l’analisi delle sollecitazioni dice che appartiene.
Materiali e disciplina di post-elaborazione
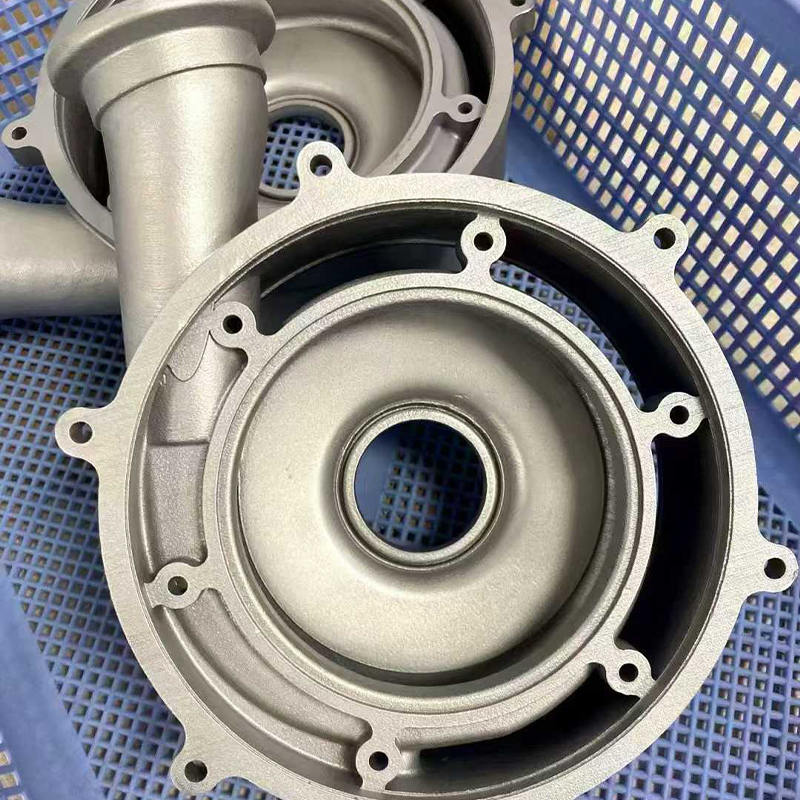
Una fabbrica cinese di servizi di stampa 3D in metallo SLM lavora tipicamente leghe di alluminio per parti strutturali leggere, qualità di acciaio inossidabile per componenti resistenti alla corrosione, acciai per utensili per inserti di stampi che necessitano di raffreddamento conforme e titanio per applicazioni ad alta resistenza e peso ridotto. Ciò che distingue la stampa 3D personalizzata in metallo eseguita correttamente da una capacità meramente decorativa è la sequenza che segue la costruzione: riduzione dello stress mentre la parte è ancora attaccata alla piastra di costruzione, rimozione attenta tramite elettroerosione a filo o sega a nastro dalla piastra, rimozione del supporto e lavorazione di finitura di ogni superficie di tenuta, foro del cuscinetto e caratteristica filettata. Una parte SLM le cui superfici funzionali non sono state rifinite a macchina non deve mai essere installata come componente di precisione , indipendentemente dalla precisione con cui appare la stampa grezza.
Per i componenti più grandi, la stampa 3D in metallo di grandi dimensioni viene generalmente affrontata attraverso un attento orientamento delle parti e, ove necessario, la segmentazione e l’unione, poiché le camere di costruzione con letto di polvere metallico sono intrinsecamente più piccole dei sistemi polimerici. Le aziende di stampa 3D in metallo che gestiscono anche reparti CNC possono rifinire un assieme metallico segmentato fino alla tolleranza finale nella stessa struttura che lo ha stampato, evitando una seconda tratta di trasporto per una parte metallica parzialmente finita e costosa.
Quattro tecnologie di stampa fianco a fianco
La tabella seguente riassume la dotazione pratica di SLA, DLP, SLS e SLM così come vengono generalmente forniti, per supportare una selezione della tecnologia di primo passaggio prima che inizi la pianificazione dettagliata del processo.
| Tecnologia | Altezza tipica dello strato | Superficie come costruita | Famiglia di materiali | Utilizzo ottimale |
|---|---|---|---|---|
| SLA | 0,025–0,1 mm | Ra 3–6 µm | Resina standard, tenace, trasparente, resistente al calore | Modelli di aspetto, maestri dello stampo |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Resina standard e tecnica | Piccole parti dettagliate, iterazione rapida |
| SLS | 0,06–0,12 mm | Ra 10–15 µm | PA12, PA11, nylon caricato | Parti funzionali, assiemi complessi |
| SLM | 0,02–0,06 mm | Ra 8–20 µm | Alluminio, acciaio inossidabile, acciaio per utensili, titanio | Parti portanti e per servizio termico |
Lo schema generale è coerente: la risoluzione e la qualità della superficie si muovono in una direzione mentre il materiale si sposta dalla resina al metallo, mentre la capacità funzionale si muove nell'altra. SLA e DLP si collocano all'estremità fine per la finitura, ma all'estremità morbida per il lavoro meccanico, SLS si trova nel mezzo con un'autentica durabilità funzionale e SLM si trova all'estremità lontana dove un processo plastico semplicemente non può seguire. Nessuna singola tecnologia in questa tabella supera le altre in ogni colonna , che è esattamente il motivo per cui un fornitore cinese di servizi di stampa 3D industriale che li gestisce tutti e quattro mantiene aperta ogni opzione per un cliente la cui parte si evolve da un modello di revisione del progetto in un componente di produzione portante.
Colata sottovuoto: moltiplicazione di un master in un lotto pronto per la produzione
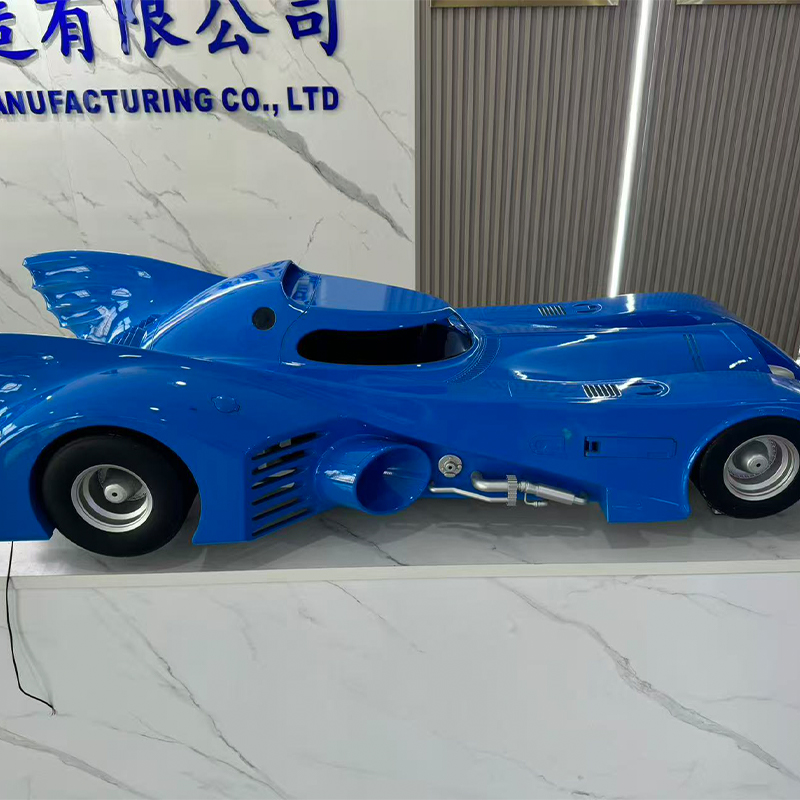
La fusione sotto vuoto, nota anche come replicazione di stampi in silicone, occupa lo spazio tra un singolo prototipo convalidato e uno strumento di produzione completo. Una fabbrica cinese di servizi di fusione sotto vuoto prende un modello principale, spesso prodotto mediante stampa SLA o DLP o mediante lavorazione meccanica di precisione, e lo racchiude in silicone liquido che polimerizza attorno a ogni dettaglio della superficie. Lo stampo polimerizzato viene tagliato lungo una linea di divisione pianificata e le resine poliuretaniche progettate per simulare ABS, polipropilene, gomma o acrilico trasparente vengono versate sotto vuoto nella cavità risultante, eliminando l'aria intrappolata che altrimenti lascerebbe vuoti nella fusione finita.
Il grafico a linee sottostante traccia il numero medio di copie utilizzabili rimanenti quando le fusioni successive vengono estratte da un singolo stampo, illustrando il motivo per cui gli stampi vengono generalmente ritirati e sostituiti anziché spinti indefinitamente.
Questa curva spiega la regola di pianificazione standard utilizzata nel settore. La fedeltà dimensionale rimane estremamente vicina a quella del modello principale per le prime dieci-quindici fusioni, motivo per cui le prime copie da uno stampo sono indistinguibili dal modello principale stesso. Il declino accelera notevolmente dopo la quindicesima colata in quanto il silicone comincia a perdere elasticità e gli angoli interni vivi si arrotondano leggermente ad ogni ciclo di sformatura. Intorno ai venticinque pezzi, la fedeltà è in genere diminuita abbastanza da consentire a un'operazione attenta alla qualità di ritirare lo stampo piuttosto che rischiare che le parti fuori tolleranza raggiungano un cliente. Per questo motivo per un ordine di cento pezzi si prevede di utilizzare da quattro a cinque stampi paralleli anziché un ciclo di stampi fino ad esaurimento , poiché l'esecuzione degli stampi in parallelo mantiene ogni fusione all'interno della regione ad alta fedeltà di questa curva. Il vantaggio pratico per gli acquirenti è che i preventivi dei lotti di colata sotto vuoto dovrebbero specificare il numero di stampi che verranno utilizzati, non solo il conteggio totale dei pezzi, perché quel dettaglio determina la consistenza dimensionale del lotto nel suo insieme.
Servizi di finitura superficiale: trasformare una parte grezza in un prodotto finito
Ogni processo sopra descritto lascia una parte con una caratteristica consistenza grezza e nessuno di essi viene generalmente spedito in quello stato grezzo al cliente finale. Un produttore di servizi di finitura superficiale in Cina converte un pezzo grezzo stampato, fuso o lavorato a macchina in una parte che corrisponde all'aspetto previsto e ai requisiti superficiali funzionali e questa fase deve essere specificata con la stessa precisione di qualsiasi tolleranza dimensionale.
Opzioni di finitura disponibili per parti stampate, fuse e lavorate
- Levigatura e lucidatura manuale per rimuovere le linee di strato dalle parti SLA, DLP e SLS prima del rivestimento.
- Sfere e sabbiatura per una texture opaca uniforme su parti in nylon e metallo.
- Levigatura a vapore per parti in nylon che richiedono una superficie sigillata e a basso attrito.
- Verniciatura a spruzzo abbinata ad un riferimento colore fornito nei sistemi lucido, satinato, opaco o soft-touch.
- Anodizzazione per parti SLM in alluminio che richiedono resistenza alla corrosione e colore uniforme.
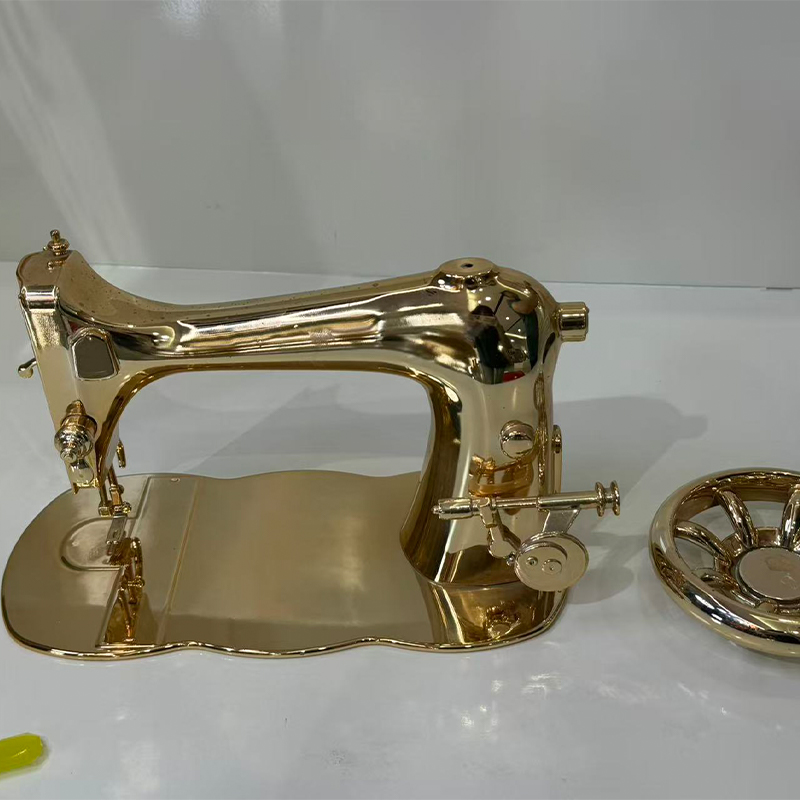
- Galvanotecnica e metallizzazione sotto vuoto per superfici decorative riflettenti su substrati plastici o metallici.
- Tampografia, serigrafia e marcatura laser per loghi, legende e codici di tracciabilità.
Un fornitore cinese di finitura superficiale di parti CNC che gestisce anche linee di stampa, fusione e lavorazione può trasportare una parte attraverso questa fase senza trasferirla a un fornitore esterno, il che è particolarmente importante per gli assemblaggi cosmetici in cui colore e lucentezza devono corrispondere tra le parti prodotte da processi diversi. La mascheratura di filettature, fori dei cuscinetti e superfici di tenuta prima del rivestimento è il problema di qualità più comune nella finitura superficiale , poiché una tipica pellicola di verniciatura o placcatura aggiunge da 30 a 60 micron di spessore che chiuderanno uno spazio funzionale se l'elemento viene lasciato non protetto.
Scelta di un percorso in base alla dimensione del batch: un quadro decisionale
Il volume è spesso il fattore più decisivo nella scelta tra stampa diretta e fusione sottovuoto, più del materiale o della geometria da soli. Il grafico seguente traccia l'impegno medio equivalente al costo per parte, espresso come indice relativo piuttosto che come cifra valutaria, rispetto alla dimensione del lotto per le quattro tecnologie di stampa e la fusione sotto vuoto.
Il modello incrociato in questo grafico è l'informazione più utile per una decisione sulla dimensione del lotto. Con un lotto pari a uno, la fusione sottovuoto si trova in cima alla scala degli sforzi perché l'intera fase di realizzazione dello stampo viene addebitata su un singolo pezzo, confermando che non dovrebbe mai essere scelto per un vero pezzo unico. Di circa dieci pezzi la curva di colata sottovuoto è già diminuita drasticamente e continua a diminuire più velocemente di qualsiasi tecnologia di stampa man mano che il volume cresce, superando la stampa in resina SLA e DLP ben prima del traguardo dei cinquanta pezzi. Il metallo SLM si trova costantemente al di sopra delle curve della resina e del nylon per ogni dimensione del lotto mostrata, riflettendo la post-elaborazione aggiuntiva richiesta da ogni stampa su metallo indipendentemente dalla quantità. Il nylon SLS rimane la curva più piatta e più bassa in quasi tutta la gamma, che è il suo principale vantaggio commerciale: sforzo prevedibile per parte senza investimenti in attrezzature richiesti a qualsiasi volume. Il punto di incrocio tra la stampa diretta e la fusione sottovuoto rientra tipicamente tra i quindici e i trenta pezzi , che è l'intervallo in cui la maggior parte degli acquirenti dovrebbe confrontare attivamente entrambi i percorsi anziché scegliere per impostazione predefinita quello utilizzato l'ultima volta.
Confronto di capacità a gamma completa su tutti e cinque i percorsi
Il grafico radar riportato di seguito assegna un punteggio alla resina SLA/DLP, al nylon SLS, al metallo SLM e alla fusione sotto vuoto in base a cinque criteri che ricorrono costantemente nelle conversazioni sull'approvvigionamento, su una scala da uno a cinque, per supportare un confronto a colpo d'occhio attraverso ogni percorso trattato in questo articolo.
Questa sovrapposizione rende visibili contemporaneamente i compromessi tra tutti e cinque i criteri. SLA e DLP formano una forma tesa verso la finitura superficiale e la velocità del pezzo singolo, confermando il loro ruolo di percorso più veloce verso un prototipo presentabile ma il più debole in termini meccanici. SLM Metal punta fortemente verso il lavoro meccanico e la gamma di materiali, rinunciando alla scalabilità dei lotti e alla velocità del pezzo singolo, riflettendo la realtà che ogni costruzione in metallo comporta una post-elaborazione fissa e sostanziale, indipendentemente da quanto semplice sia la parte. Il nylon SLS produce il poligono più equilibrato e di dimensioni moderate del gruppo, in linea con il suo ruolo di affidabile via di mezzo per parti funzionali che devono essere prodotte ripetutamente senza la fragilità della resina o i costi generali del metallo. La fusione sotto vuoto si estende nettamente verso la scalabilità del lotto e la finitura superficiale mentre si contrae sulla velocità del pezzo singolo, corrispondendo esattamente alla sua identità di processo di moltiplicazione piuttosto che di processo di prima costruzione. Nessuna singola forma copre l'intero grafico , che è la prova più evidente che un rapporto con un fornitore veramente utile dipende dall'accesso a tutte e quattro le tecnologie di stampa più fusione e finitura, piuttosto che dall'esperienza in una sola.
Informazioni su Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. è un pioniere nell'innovazione e nella produzione industriale. Il nostro team di progettazione esperto trasforma le idee dei clienti in progetti di prodotti pratici ed estetici. Offriamo la stampa 3D in resina, nylon, metallo e altri materiali e disponiamo di lavorazioni avanzate. La replicazione di stampi in silicone consente una produzione in piccoli lotti a basso costo e ad alta precisione. I trattamenti superficiali come la verniciatura migliorano l'aspetto del prodotto. Con il nostro servizio completo, i clienti possono completare il processo dalla progettazione al prodotto su un'unica piattaforma, risparmiando tempo e costi. Puntiamo ad essere un partner affidabile a lungo termine per lo sviluppo industriale.
All'interno di tale struttura, la stampa in resina SLA e DLP è al servizio delle prime conversazioni di progettazione, il nylon SLS consente la prototipazione funzionale e parti di uso finale a basso volume, il metallo SLM assume geometrie e casi di carico che nessun altro processo può raggiungere, la fusione sotto vuoto moltiplica un master convalidato in un lotto pronto per la produzione e la finitura superficiale consegna ogni parte nelle condizioni che il mercato finale si aspetta. Ogni fase condivide lo stesso file delle parti, lo stesso record di qualità e lo stesso punto di contatto tecnico , che è il significato pratico di una piattaforma unica piuttosto che una descrizione di marketing della stessa.
Specificare un lavoro in modo che venga scelta la tecnologia giusta
Una richiesta ben specificata elimina la maggior parte delle congetture dalla selezione della tecnologia e la sequenza seguente riflette le informazioni di cui un ingegnere ha effettivamente bisogno prima di consigliare SLA, DLP, SLS, SLM o colata sotto vuoto.
- Dichiarare chiaramente lo scopo della parte: revisione visiva, controllo di idoneità, test funzionale o componente per l'uso finale.
- Specificare la quantità necessaria adesso e la quantità probabilmente necessaria entro i prossimi sei mesi.
- Identificare eventuali elementi che devono essere impermeabili, portanti, trasparenti o esposti al calore.
- Annotare se la parte deve corrispondere a un colore, una struttura o uno standard di lucentezza esistente.
- Contrassegna qualsiasi geometria interna, come canali o reticoli, a cui un utensile da taglio non può accedere.
- Confermare l'ambiente operativo, compreso l'intervallo di temperatura e l'esposizione a sostanze chimiche o luce solare.
Una fabbrica di stampa 3D in resina DLP personalizzata in Cina o un fornitore di metalli SLM che riceve queste informazioni in anticipo può consigliare un percorso con sicurezza anziché ricorrere a qualsiasi macchina libera. La decisione tecnologica dovrebbe seguire i requisiti della parte e non viceversa , e un fornitore che pone queste domande prima di fare un preventivo dimostra esattamente questa disciplina.
Domande frequenti
D1: Qual è la principale differenza pratica tra la stampa SLA e DLP?
Entrambi polimerizzano la resina liquida e producono una qualità superficiale comparabile, ma si ridimensionano in modo diverso. La tecnologia SLA utilizza un laser che traccia ogni strato punto per punto, scalabile in modo efficiente su grandi piattaforme di costruzione piatte. DLP proietta un intero livello contemporaneamente, il che è più veloce per parti piccole con altezza significativa perché il tempo di costruzione dipende dal numero di livelli piuttosto che dalla quantità di dettagli per livello. In pratica, scegli SLA per parti più grandi o più larghe e DLP per componenti piccoli e dettagliati prodotti in lotti modesti.
Q2: Le parti in nylon SLS possono essere utilizzate come componenti di produzione finali o sono solo prototipi?
Le parti in nylon SLS vengono abitualmente utilizzate come componenti di produzione finale, in particolare nei gradi caricati con vetro o carbonio che aggiungono rigidità e stabilità dimensionale. Servono bene come staffe, alloggiamenti, condotti, maschere e dispositivi in molti settori. Le considerazioni principali riguardano la struttura della superficie, che può essere rifinita tramite sabbiatura o lisciatura a vapore, e l'esposizione a lungo termine alla luce ultravioletta o a temperature elevate prolungate, entrambe le quali devono essere verificate rispetto alla scheda tecnica del materiale specifico prima della specifica finale.
D3: Perché una parte metallica SLM necessita di lavorazione meccanica dopo essere uscita dalla stampante?
La stampa su metallo as-built raggiunge una tolleranza buona ma non di livello di lavorazione sulle caratteristiche funzionali e la sua finitura superficiale, sebbene accettabile per molte geometrie, è generalmente troppo ruvida per sigillare superfici, fori di cuscinetti o filettature di precisione. La lavorazione di finitura dopo la distensione e la rimozione del supporto porta queste caratteristiche specifiche alla tolleranza e alla finitura superficiale effettivamente richieste dall'applicazione, lasciando la complessa geometria interna esattamente come stampata. Questa combinazione è il motivo per cui i fornitori seri di stampa su metallo gestiscono reparti di lavorazione anziché spedire le parti direttamente dalla piastra di costruzione.
D4: Con quali dimensioni del lotto la fusione sottovuoto diventa più efficiente della stampa diretta?
Il crossover tipicamente rientra tra i quindici e i trenta pezzi, a seconda delle dimensioni del pezzo e della complessità geometrica. Al di sotto di tale intervallo, lo sforzo costante per costruire uno stampo supera i suoi benefici. Al di sopra di questo, il costo dello stampo è distribuito su un numero sufficiente di parti da rendere la fusione sotto vuoto il percorso più efficiente, e il suo vantaggio continua a crescere man mano che la dimensione del lotto aumenta fino al punto in cui uno strumento di produzione sarebbe eventualmente giustificato.
D5: Quante parti possono essere prodotte da un singolo stampo per colata sotto vuoto prima che la qualità diminuisca?
La fedeltà dimensionale si mantiene vicina al maestro originale per circa le prime quindici fusioni per poi diminuire man mano che il silicone perde gradualmente elasticità e gli angoli interni vivi si ammorbidiscono. La maggior parte delle operazioni attente alla qualità ritirano uno stampo intorno al limite di venti-venticinque colate piuttosto che rischiare che le parti non rientrino nella tolleranza. Per ordini più grandi, diversi stampi vengono prodotti dallo stesso master e funzionano in parallelo, mantenendo ogni fusione all'interno della porzione ad alta fedeltà di quella curva.
D6: La finitura superficiale modifica le dimensioni di una parte stampata o fusa?
Sì, e questo è uno dei dettagli più comunemente trascurati in una specifica. La levigatura rimuove una piccola quantità di materiale, generalmente controllabile, mentre la verniciatura a spruzzo e la placcatura aggiungono spessore al materiale, tipicamente compreso tra 30 e 60 micron per superficie a seconda del sistema di rivestimento. Qualsiasi caratteristica con uno spazio funzionale stretto, come un foro del cuscinetto, un foro filettato o una faccia di tenuta, deve essere mascherata prima del rivestimento o lavorata a macchina dopo la finitura, anziché lasciata assorbire lo spessore della pellicola applicata dal processo.
-
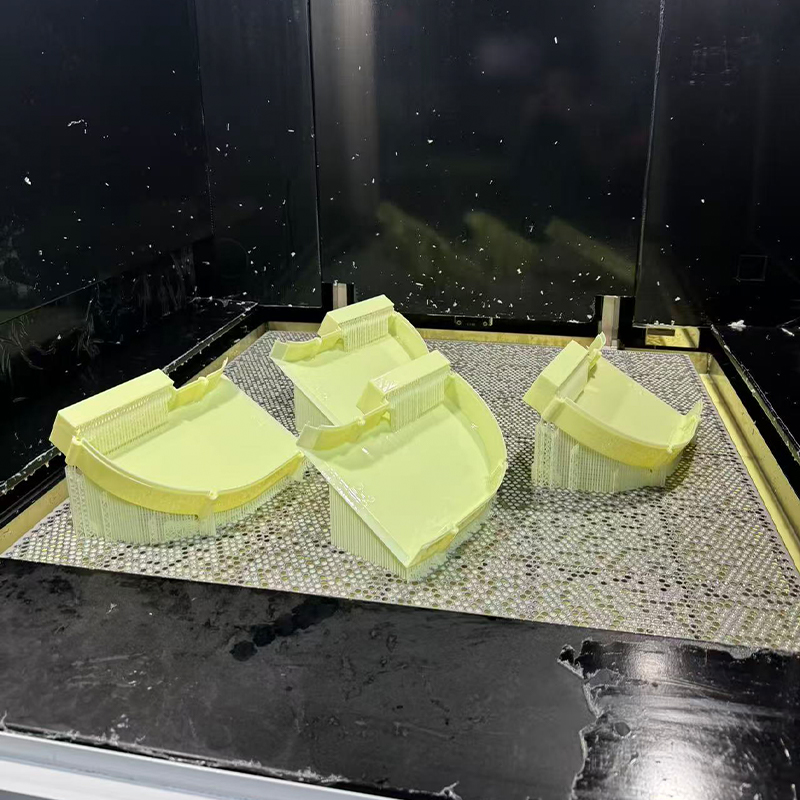 Servizio di stampa 3D in resina gialla simile all'ABS
-
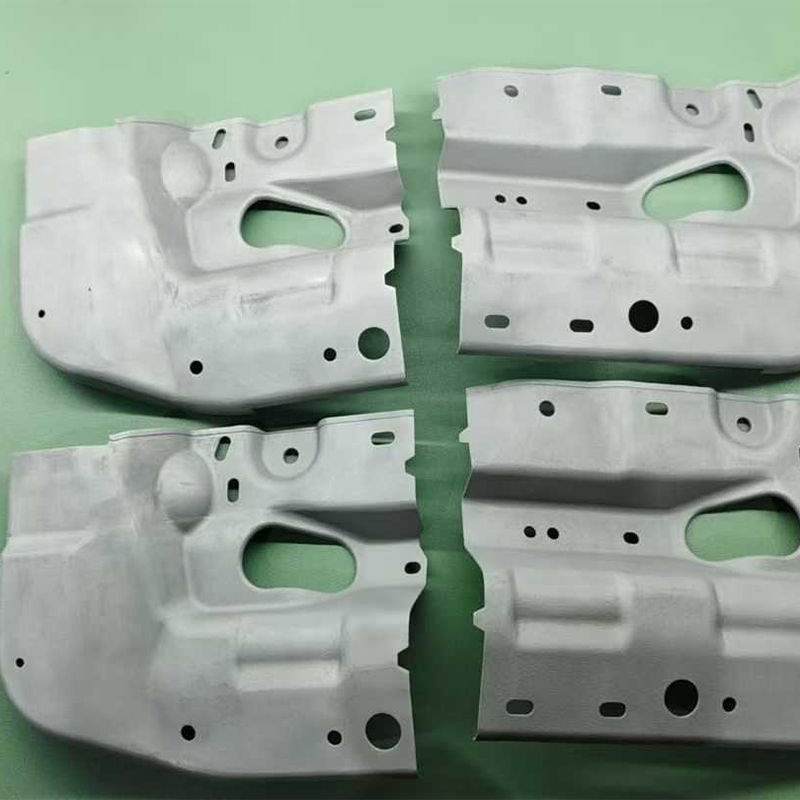 Servizio di stampa 3D in lega di alluminio AlSi10Mg
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
-
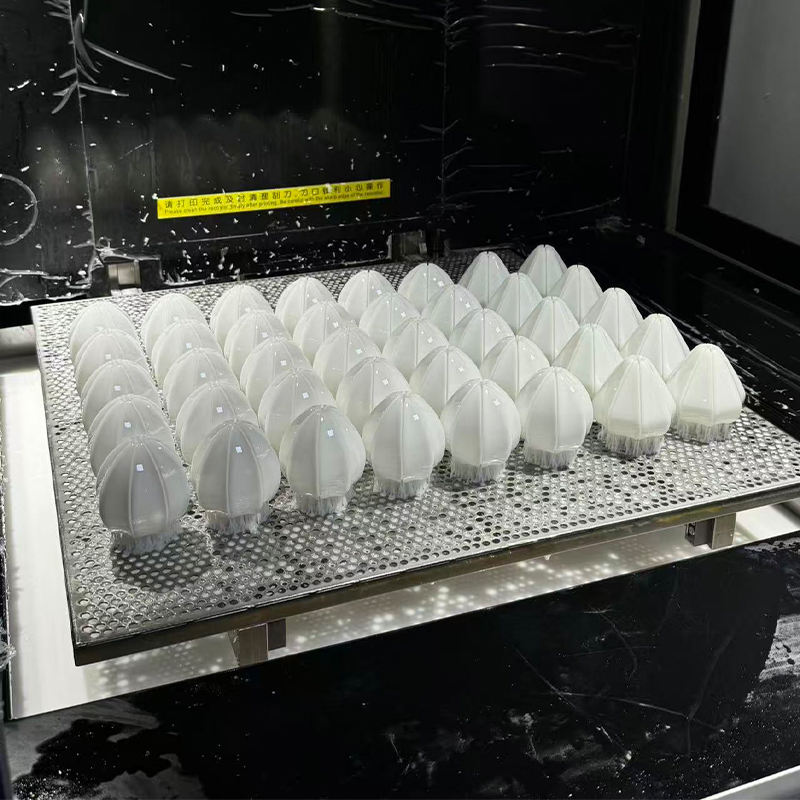 Servizio di stampa 3D in resina Off-White
-
 Servizio di stampa 3D di materiali FDM standard (PLA, PETG, ABS)
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
