- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

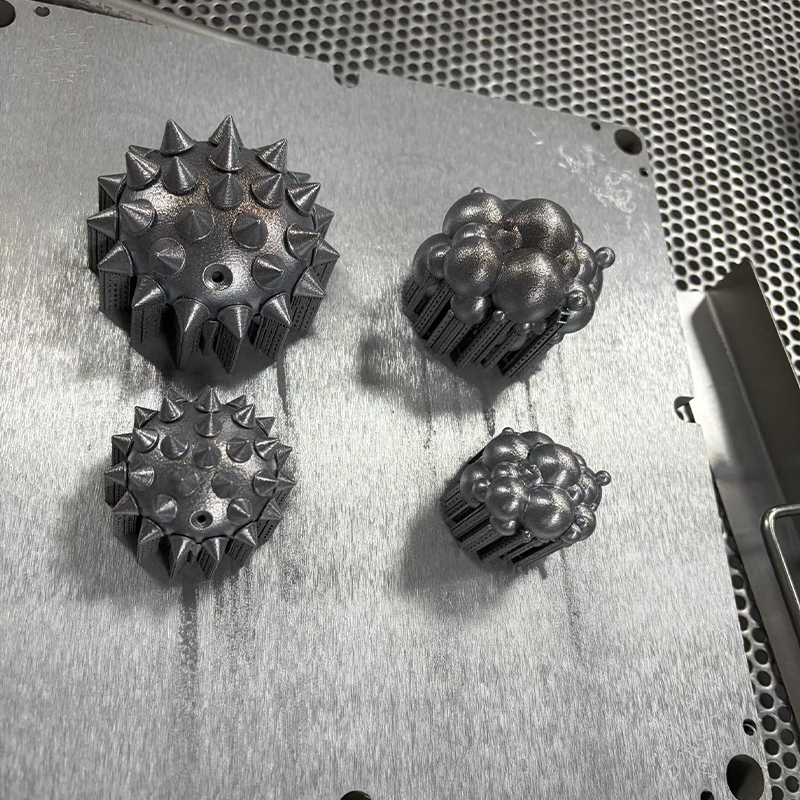
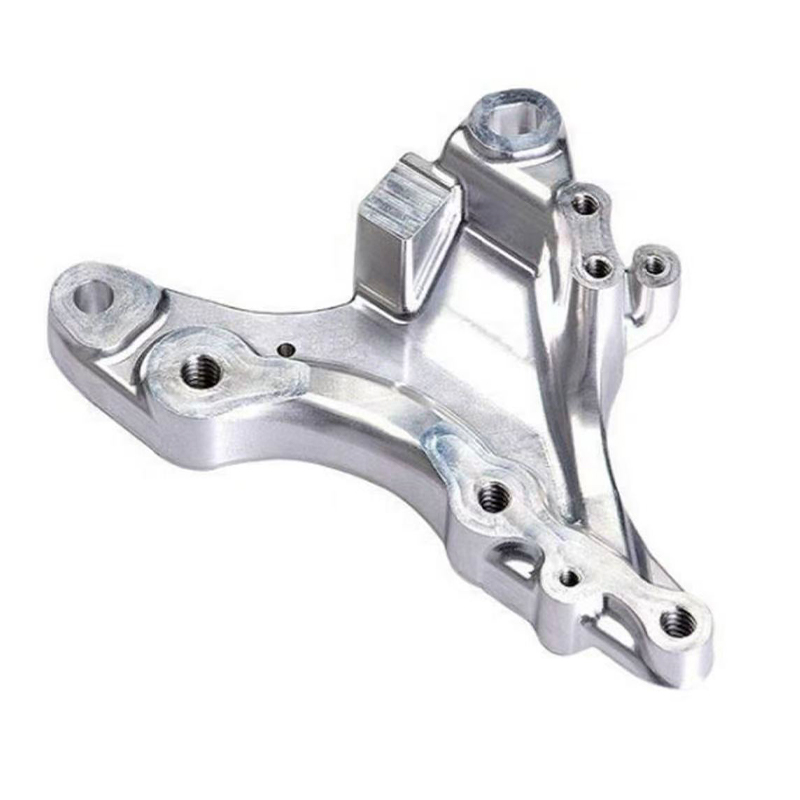
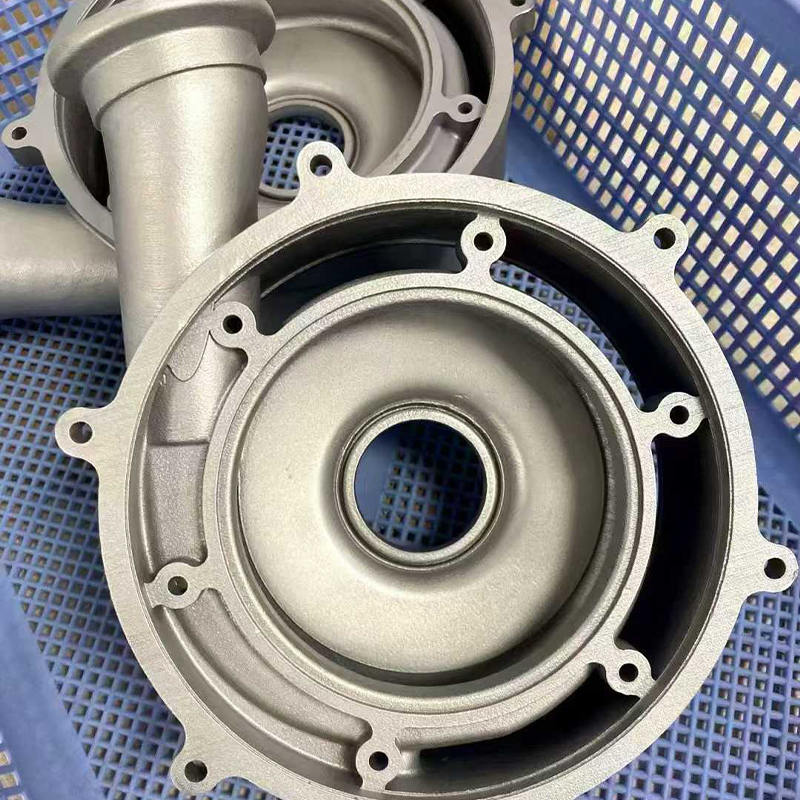
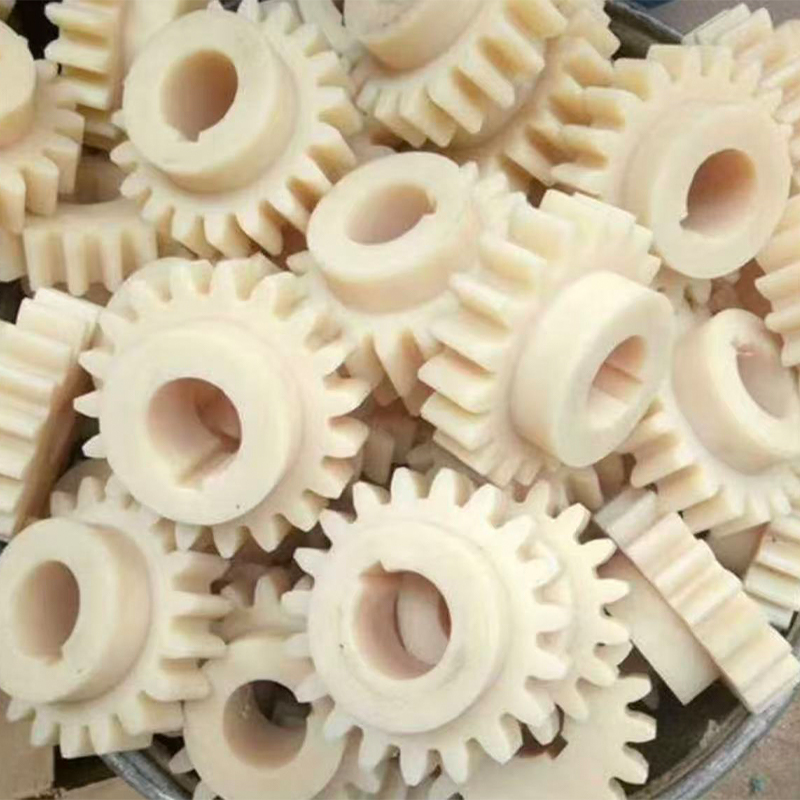
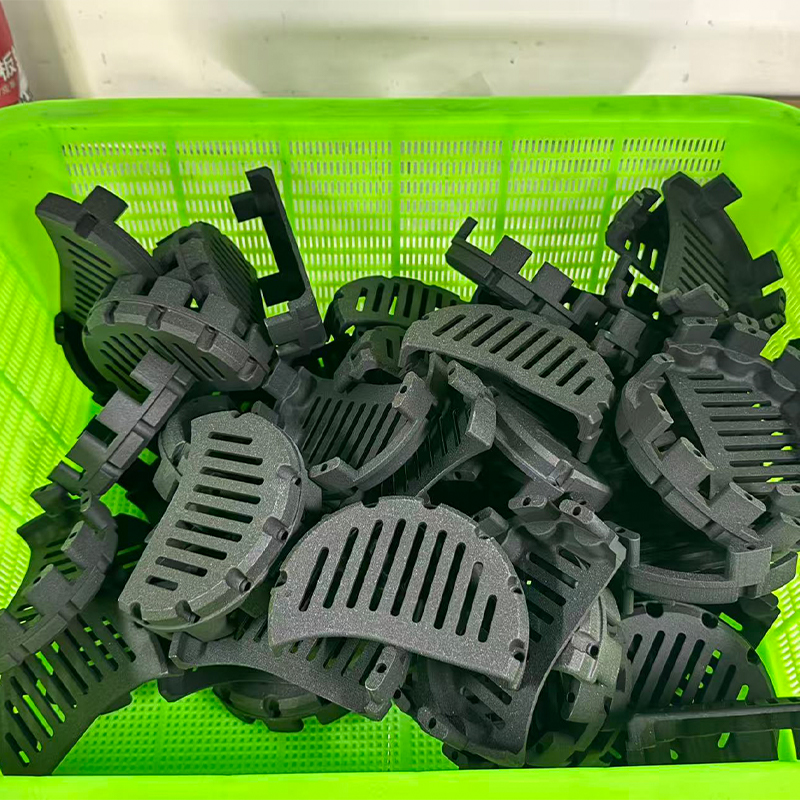
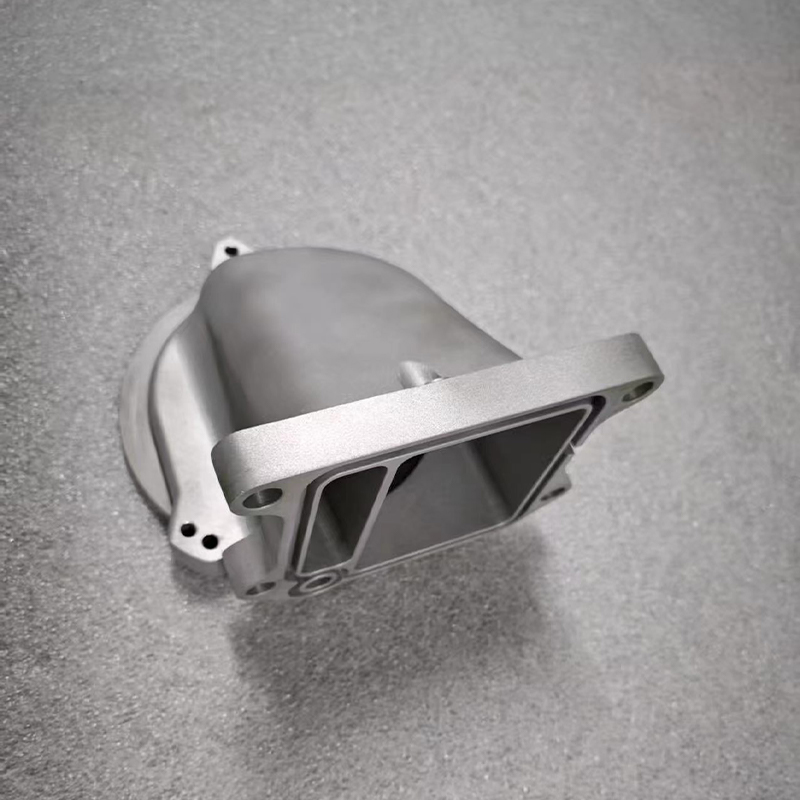
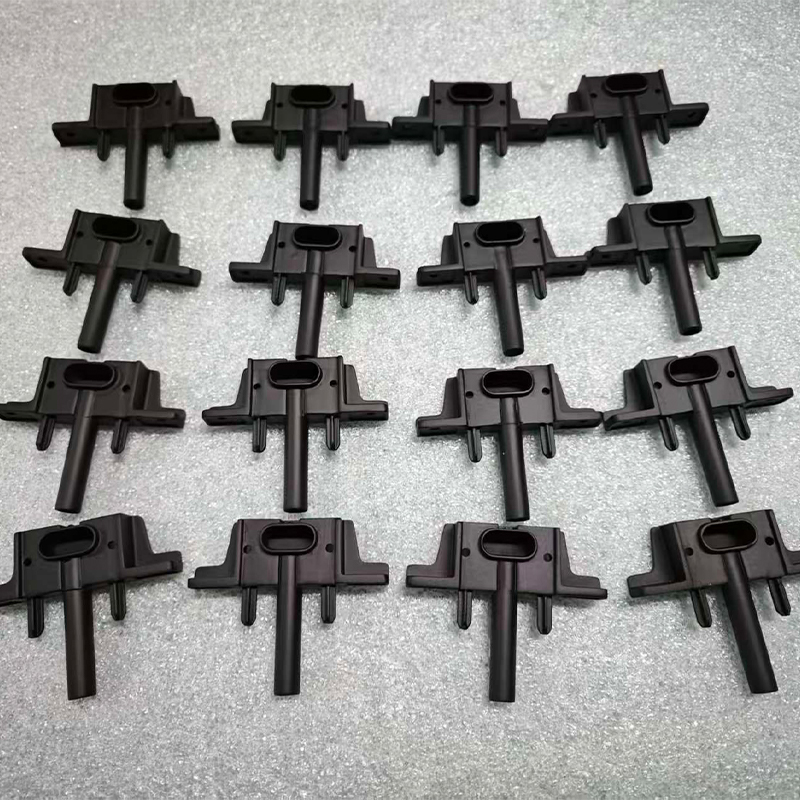
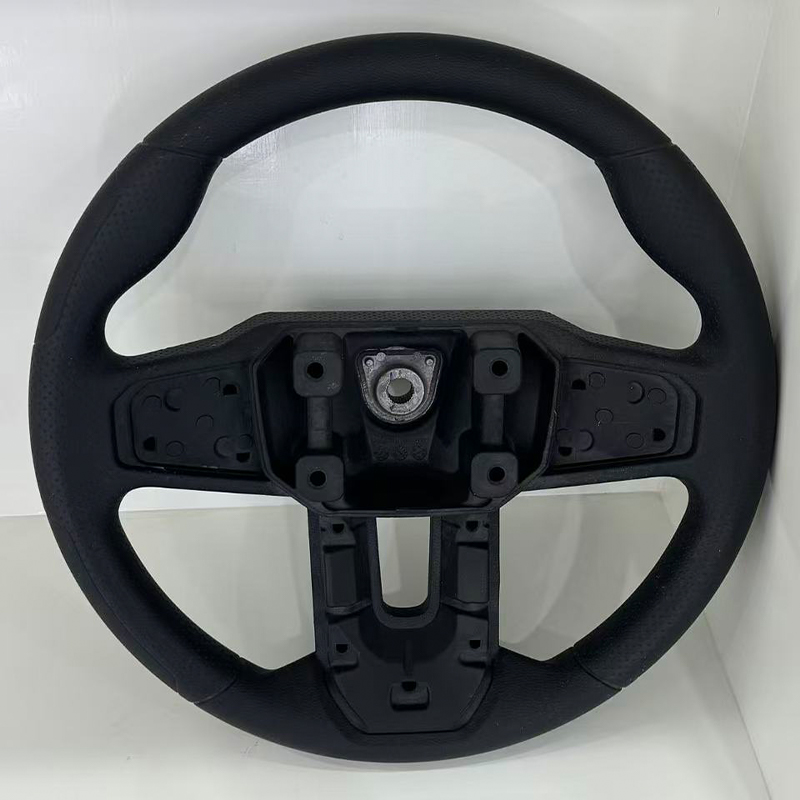
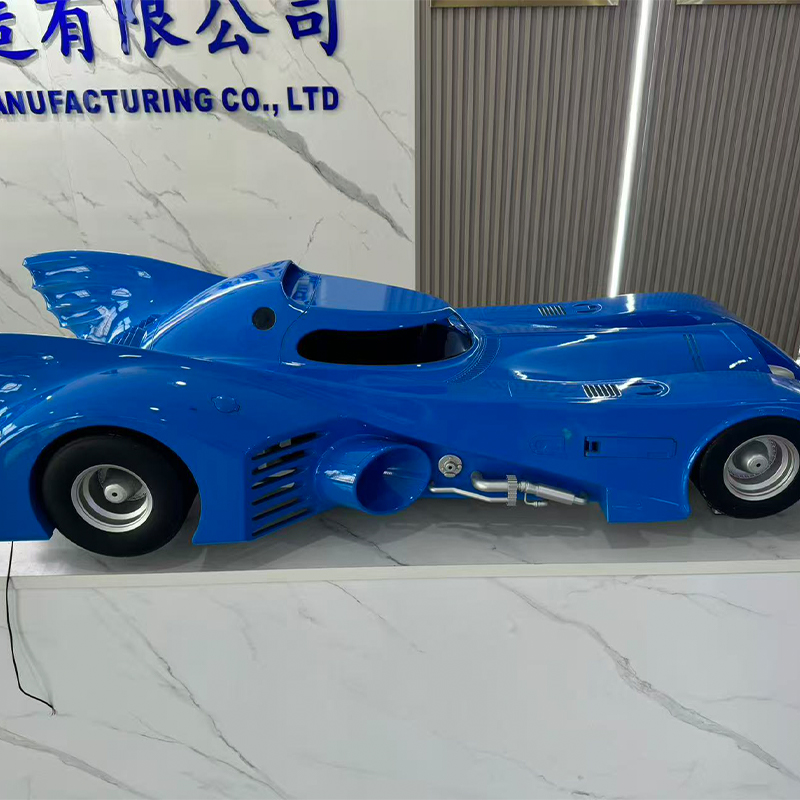
Guida alla stampa 3D FDM in Cina, alla fresatura CNC, alla tornitura e alla fusione sotto vuoto
La risposta diretta: scegliere tra FDM, CNC e fusione sottovuoto
Se stai confrontando un fdm Servizio di stampa 3d rispetto alla fresatura CNC, alla tornitura CNC o alla fusione sotto vuoto per una parte futura, la decisione si riduce a tre fattori: quanto velocemente è necessario un oggetto fisico, quanto deve essere stretta la tolleranza e se la geometria è rotazionale, prismatica o organica. La stampa di plastica FDM è il modo più veloce ed economico per tenere una forma in mano in un giorno, la fresatura CNC è lo strumento giusto per parti prismatiche con facce piane, tasche e fori che richiedono una tolleranza reale, la tornitura CNC non ha eguali per componenti cilindrici e rotazionalmente simmetrici e la fusione sotto vuoto è la scelta corretta nel momento in cui un master convalidato deve diventare venti o più copie identiche . Nessuna di queste quattro rotte sostituisce le altre; ciascuno copre una geometria e una finestra di volume distinte e i quattro insieme coprono quasi ogni parte che un progetto meccanico potrà mai produrre.
Una breve regola empirica: ricorrere alla capacità del servizio di stampa 3D di plastica quando la parte è complessa, a basso volume e tollerante in termini di tolleranza; rivolgersi a una fabbrica di servizi di fresatura CNC quando facce piane, tasche, fessure o fori precisi definiscono la parte; rivolgersi a un'azienda di tornitura CNC quando la parte è un albero, una boccola, un mandrino o qualsiasi altra forma cilindrica; e rivolgersi a un produttore di colata sottovuoto personalizzata una volta che un singolo campione approvato deve diventare un lotto di parti coerenti, verniciabili e funzionali. Una fabbrica cinese di fresatura CNC di precisione personalizzata che gestisce anche FDM e fusione sotto vuoto sotto lo stesso tetto consente a una singola parte di spostarsi attraverso qualsiasi combinazione di questi percorsi di cui abbia effettivamente bisogno, senza cambiare fornitore in ogni fase.
Le sezioni seguenti spiegano ogni processo in dettaglio, confrontandoli con la tolleranza reale e i dati sui costi e illustrano come le parti in silicone stampate sotto vuoto e stampate a compressione estendono la stessa piattaforma alla produzione in piccoli lotti.
Stampa 3D di plastica FDM: geometria veloce ed economica per l'iterazione
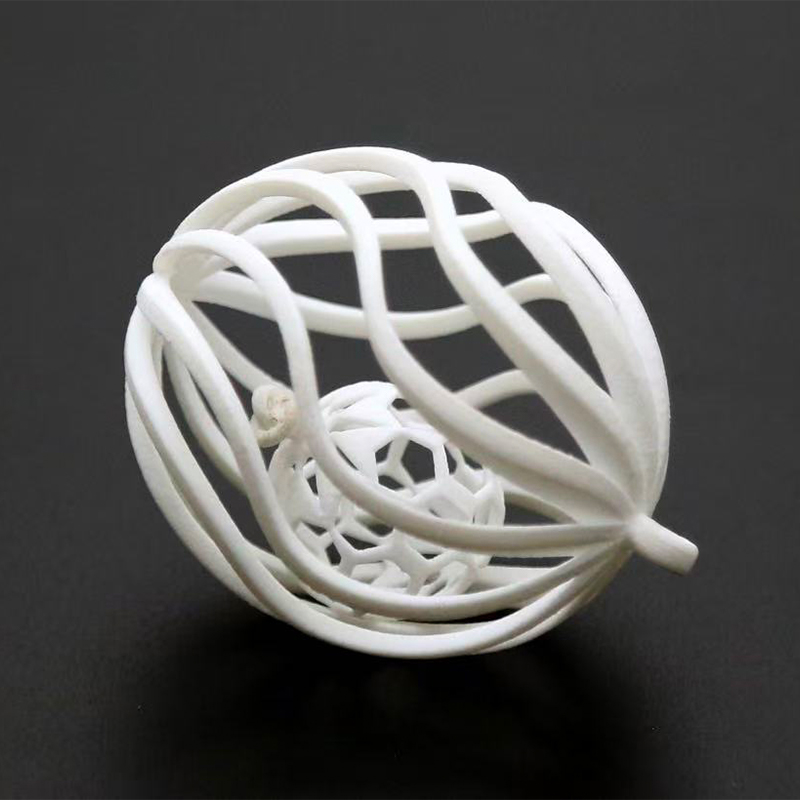
La modellazione a deposizione fusa costruisce parti estrudendo strato dopo strato filamenti termoplastici fusi attraverso un ugello riscaldato. È il processo additivo più diffuso al mondo per un semplice motivo: l’attrezzatura è affidabile, la gamma di materiali è ampia e una fabbrica cinese di servizi di stampa 3D di plastica FDM può trasformare un file di progettazione in una parte fisica più velocemente di quasi qualsiasi altro percorso di produzione. Ciò rende il servizio di stampa FDM la scelta predefinita per i primi modelli concettuali, maschere, dispositivi, modelli di custodie e qualsiasi parte in cui l'obiettivo sia verificare l'idoneità e la forma piuttosto che certificare le prestazioni meccaniche finali.
Scelte materiali che contano
Un produttore cinese di stampa 3D in plastica FDM personalizzata in genere offre ABS per robustezza per usi generici, PLA per modelli dimensionalmente stabili a basso costo, PETG per un equilibrio tra forza e resistenza all'umidità e filamenti tecnici come nylon, policarbonato e compositi riempiti con fibra di carbonio per le parti che devono sopravvivere alla movimentazione reale e al carico meccanico. L'adesione dello strato è direzionale , il che significa che le parti FDM sono notevolmente più resistenti quando caricate nel piano di ogni strato rispetto a quando caricate oltre i confini dello strato, quindi un fornitore cinese competente di stampa 3D di prototipi di plastica FDM orienterà deliberatamente una parte attorno al percorso di carico previsto anziché stamparla in qualunque posizione utilizzi meno materiale.
La superficie as-built mostra linee di strati visibili con risoluzioni tipiche comprese tra 0,1 mm e 0,3 mm, più grossolane rispetto ai processi in resina ma del tutto accettabili per prototipi funzionali, componenti interni e parti destinate alla verniciatura dopo la levigatura. Per le applicazioni in cui la struttura visibile è inaccettabile, i servizi di stampa su plastica generalmente consigliano invece un processo con resina o polvere di nylon, riservando alla FDM i suoi veri punti di forza: velocità, basso costo per parte a basso volume e una gamma molto ampia di materiali tecnici accessibili.
Fresatura CNC: lo standard per le parti prismatiche di precisione
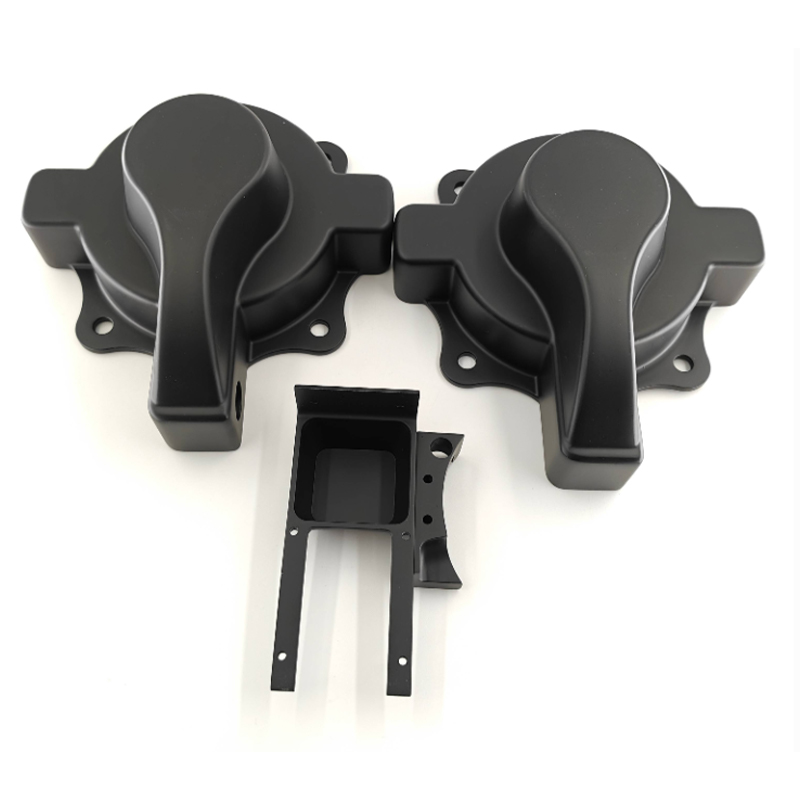
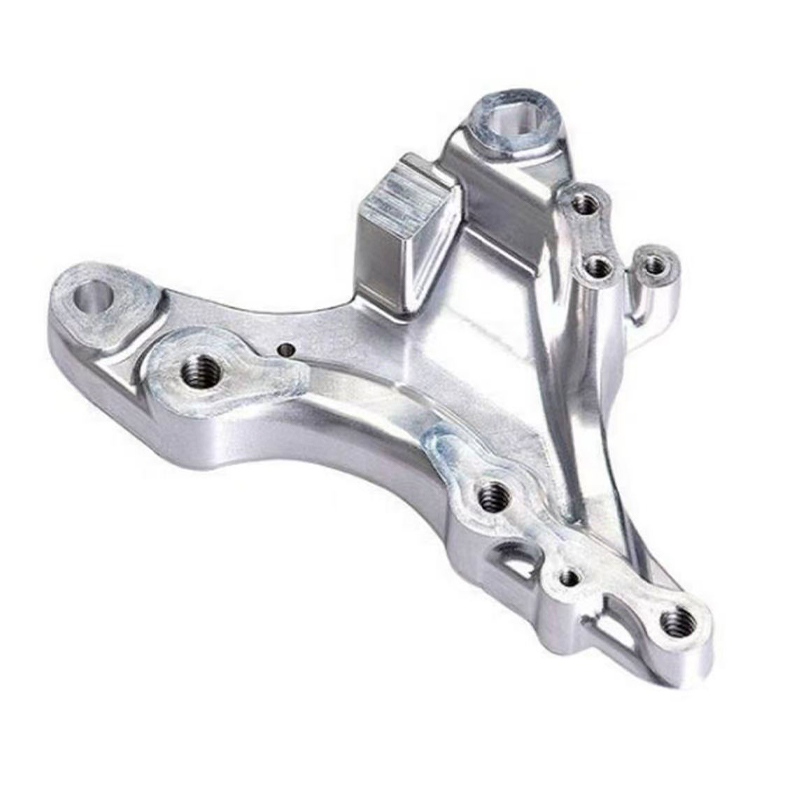
La fresatura CNC rimuove il materiale da un blocco solido utilizzando utensili da taglio rotanti guidati lungo percorsi programmati e rimane il percorso principale per le parti definite da facce piane, tasche, fessure, fori precisi e caratteristiche di montaggio. Un produttore di servizi di fresatura CNC in Cina lavora alluminio, acciaio, acciaio inossidabile, ottone, titanio e una gamma di tecnopolimeri e il processo spazia da un singolo prototipo di lavoro di fresatura CNC a cicli di produzione di migliaia di parti identiche.
Fresatura a tre assi e multiasse
La fresatura standard a tre assi gestisce in modo efficiente la maggior parte della geometria prismatica e costituisce la spina dorsale di qualsiasi operazione di fresatura CNC personalizzata. Le parti con caratteristiche su più facce, tuttavia, richiedono il riposizionamento tra un'operazione e l'altra, a meno che l'officina non disponga di capacità a quattro o cinque assi, e ogni riposizionamento introduce una piccola possibilità di errore di impilamento. Un reparto di fresatura CNC per metalli dotato di macchine multiasse può contenere elementi su più facce in un unico sistema di coordinate in un unico setup, il che migliora materialmente il rapporto tra tali elementi rispetto a una parte che è stata capovolta e ribloccata due volte.
Dove la fresatura CNC di grandi dimensioni cambia il discorso
Per piastre di grandi dimensioni, staffe strutturali e telai di base, la fresatura CNC di grandi dimensioni dipende da macchine a portale con corsa estesa anziché da centri di lavoro verticali standard. La stabilità termica diventa la preoccupazione dominante su pezzi di grandi dimensioni , poiché un'oscillazione di temperatura su una piastra di alluminio su scala metro può spostare una caratteristica in modo misurabile fuori tolleranza prima che la parte lasci la macchina, motivo per cui le officine di grande formato lavorano in ambienti a temperatura controllata e consentono al materiale di normalizzarsi prima dei tagli finali.
Tornitura CNC: il processo giusto per la geometria rotazionale
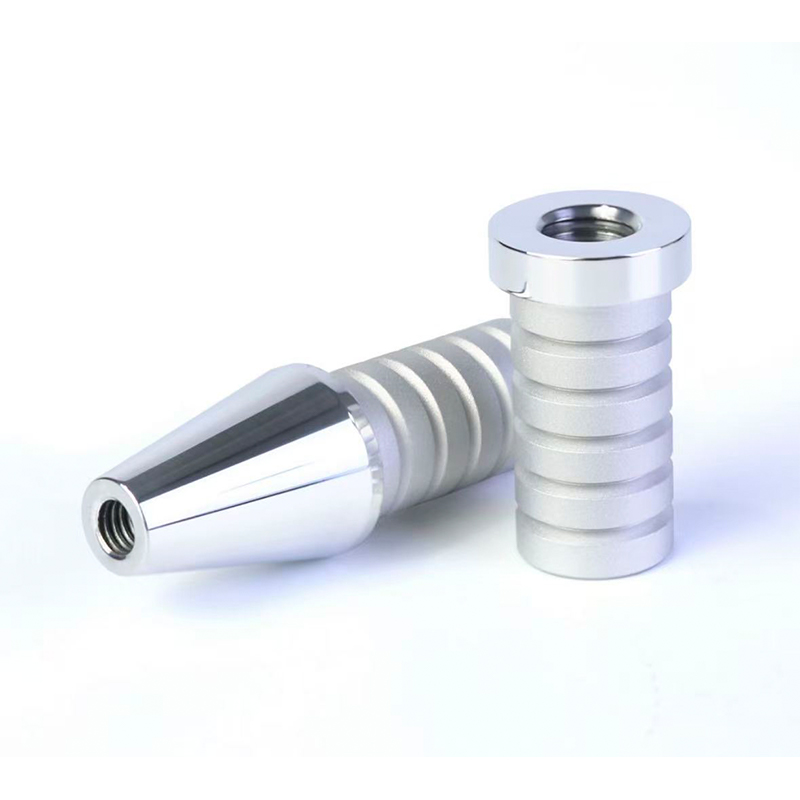
Tornitura CNC fa ruotare un pezzo contro un utensile da taglio fermo o in movimento, rendendolo il processo naturale per qualsiasi parte fondamentalmente cilindrica: alberi, boccole, mandrini, perni, rulli e raccordi filettati. Una fabbrica cinese di servizi di tornitura CNC in genere mantiene tolleranze più strette e rifinisce le superfici sulle parti rotanti in modo più uniforme di quanto potrebbe mai fare la fresatura, perché la rotazione continua produce una superficie naturalmente uniforme anziché una serie di passaggi discreti dell'utensile.
Utensili motorizzati e operazioni combinate
I moderni centri di tornitura dotati di utensili motorizzati possono fresare piani, praticare fori trasversali e tagliare sedi per chiavetta senza trasferire la parte su una fresatrice separata, che è esattamente il modo in cui un'azienda di tornitura CNC riduce il numero di configurazioni richieste da una parte rotante complessa. Ciò è importante perché la tornitura di precisione CNC dipende fortemente dal mantenimento di un riferimento unico e ininterrotto dalla barra grezza fino alla parte finita; ogni ulteriore trasferimento tra le macchine è un'altra possibilità di deviazione della concentricità.
Un fornitore OEM di tornitura CNC cinese che produce grandi volumi di una singola parte rotante, come una boccola o una vite a spallamento, in genere esegue il lavoro su un tornio CNC con alimentazione da barra, consentendo una produzione continua e non presidiata una volta convalidato il programma. Un produttore ODM cinese di tornitura CNC che sviluppa un nuovo componente rotazionale da un concetto del cliente, al contrario, dedicherà proporzionalmente più tempo alla verifica del primo articolo prima di impegnarsi in quella produzione continua.
Fresatura e tornitura affiancata
La tabella seguente riassume i casi in cui si applicano naturalmente la fresatura e la tornitura, per aiutare un team di progettazione a indirizzare una parte al processo corretto prima che venga richiesto un preventivo.
| Attributo | Fresatura CNC | Tornitura CNC |
|---|---|---|
| Geometria ottimale | Blocchi prismati, piastre, alloggiamenti | Alberi, boccole, parti rotanti |
| Tolleranza tipica | ±0,02 mm | ±0,01 mm sul diametro |
| Finitura superficiale | Ra 1,6–3,2 μm | Ra 0,8–1,6 µm |
| Configurazioni tipiche per una parte complessa | 2–4 (o 1 con 5 assi) | 1–2 con utensili motorizzati |
| Utilizzo dei materiali | Stock moderato, in blocco | Alto, da barra |
La tabella chiarisce un punto che molti acquirenti alle prime armi sfuggono: la tornitura generalmente mantiene una tolleranza diametrale più stretta rispetto alla fresatura su una dimensione lineare equivalente, perché un pezzo rotante contro un utensile fisso rimuove l'errore di posizionamento derivante dallo spostamento di una fresa su più assi. La fresatura, in cambio, offre la libertà geometrica che la tornitura semplicemente non può offrire: tasche, sporgenze non cilindriche e set di caratteristiche multi-faccia sono il territorio naturale della fresatura. Una parte che combina un corpo cilindrico con caratteristiche di montaggio piatto, come una staffa lavorata con un albero su un'estremità, viene spesso fatta passare attraverso entrambi i processi in sequenza , tornito prima per il corpo di rotazione e poi fresato per le parti piatte, i fori e le sedi per chiavetta che rifiniscono il pezzo.
Fresatura CNC di precisione: tolleranza di mantenimento che conta davvero
La parola precisione è usata in modo approssimativo in tutto il settore, quindi vale la pena definirla concretamente. Un produttore cinese di lavorazione CNC di precisione che offre fresatura CNC ad alta precisione dovrebbe essere in grado di dichiarare, senza esitazione, quale tolleranza ha la sua attrezzatura su un tipo specifico di caratteristica, con quale metodo di ispezione e con quale livello di confidenza. Le affermazioni di Precision CNC Milling Service che non possono essere supportate da un rapporto di misurazione e da uno strumento calibrato non sono affermazioni sulle quali vale la pena fare affidamento per un assemblaggio critico.
Ciò che effettivamente determina la precisione su una parte fresata
Quattro fattori dominano i risultati della fresatura di precisione nel mondo reale: rigidità della macchina e stabilità termica, design dell'attrezzatura che elimina il movimento della parte sotto carico di taglio, selezione dell'utensile adatta al materiale e alla profondità della caratteristica e misurazione in-process che rileva la deriva prima che un intero lotto venga influenzato. Un pezzo lavorato in un unico setup su una piattaforma rigida a 5 assi avrà prestazioni costantemente superiori allo stesso pezzo lavorato in quattro setup separati su una macchina base a 3 assi , anche quando entrambe le macchine sono nominalmente capaci della stessa precisione di posizionamento, perché ogni evento di rifissaggio reintroduce l'incertezza di allineamento.
Dove i servizi di prototipazione CNC si inseriscono nel discorso sulla precisione
La precisione non si applica solo ai cicli di produzione. I servizi di prototipazione CNC esistono appositamente per verificare che le caratteristiche più precise di un progetto possano effettivamente essere mantenute prima di impegnarsi in un lotto completo. Un singolo prototipo lavorato con precisione, misurato rispetto al disegno con una macchina di misura a coordinate, dice a un team di progettazione più producibilità di qualsiasi quantità di simulazione, ed è molto più economico scoprire un problema di tolleranza su una parte che su cinquecento.
Confronto dei tempi di consegna tra FDM, fresatura, tornitura e fusione
Il grafico a barre orizzontali riportato di seguito mette a confronto il tipico tempo di consegna trascorso, da un file rilasciato a parti imballate, attraverso i quattro processi trattati finora, per una parte moderatamente complessa con un lotto di venti pezzi.
Leggendo questa tabella insieme alle precedenti descrizioni del processo si chiarisce un malinteso comune: con un lotto di venti pezzi, la fusione sottovuoto non è automaticamente l'opzione più veloce, perché la costruzione dello stampo stesso richiede diversi giorni prima che possa iniziare qualsiasi fusione. La stampa FDM su plastica rimane la strada più veloce con lotti di queste dimensioni, proprio perché spesso venti parti possono essere annidate e stampate insieme in un unico ciclo di costruzione, in particolare per i componenti più piccoli. La tornitura CNC termina prima della fresatura con lotti di queste dimensioni per parti realmente adatte a un tornio, riflettendo l'efficienza della produzione continua alimentata da barra una volta convalidata la prima parte. La fresatura CNC si trova nel mezzo, la sua posizione esatta dipende fortemente dal numero di configurazioni richieste dalla geometria specifica. Il dato relativo alla colata sottovuoto non deve essere letto come un punto debole del processo ; riflette piuttosto il fatto che i sette giorni comprendono la costruzione dello stampo e che l’investimento di tempo ripaga proprio quando il lotto supera ben i venti pezzi, come ha già dimostrato la precedente analisi incrociata di questa serie.
Resine sottovuoto e resine poliuretaniche: moltiplicare una parte convalidata
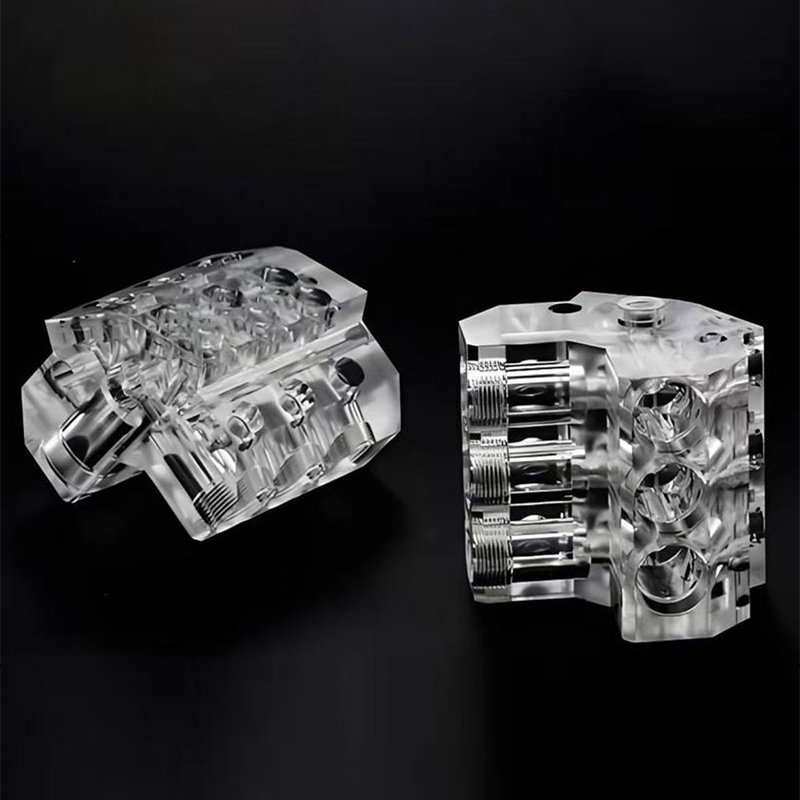
Una volta che un progetto è stato convalidato, sia come prototipo lavorato a macchina che come master stampato, un produttore cinese di colate sottovuoto personalizzate può trasformare quel singolo campione approvato in un lotto coerente senza i costi o i tempi di consegna delle attrezzature rigide. Il processo inizia con un modello principale, molto spesso una parte lavorata con precisione o stampata in resina, rifinita con l'esatta superficie richiesta dalla parte di produzione, poiché lo stampo in silicone riprodurrà fedelmente ogni dettaglio di quel modello, comprese eventuali imperfezioni.
Perché la scelta della resina poliuretanica è importante
Un produttore cinese di colata sotto vuoto con stampi in silicone offre una gamma di resine poliuretaniche progettate per simulare specifiche plastiche di produzione: gradi rigidi simili all'ABS per involucri, gradi flessibili simili alla gomma per guarnizioni e impugnature, gradi riempiti di vetro per rigidità e gradi trasparenti per tubi luminosi e lenti. La fusione sotto vuoto del poliuretano può anche incorporare caratteristiche che sarebbero difficili in una parte di produzione stampata , come più durometri fusi in un singolo componente attraverso colate sequenziali o inserti metallici posizionati nello stampo prima dell'introduzione della resina.
Parti in silicone stampate a compressione come percorso complementare
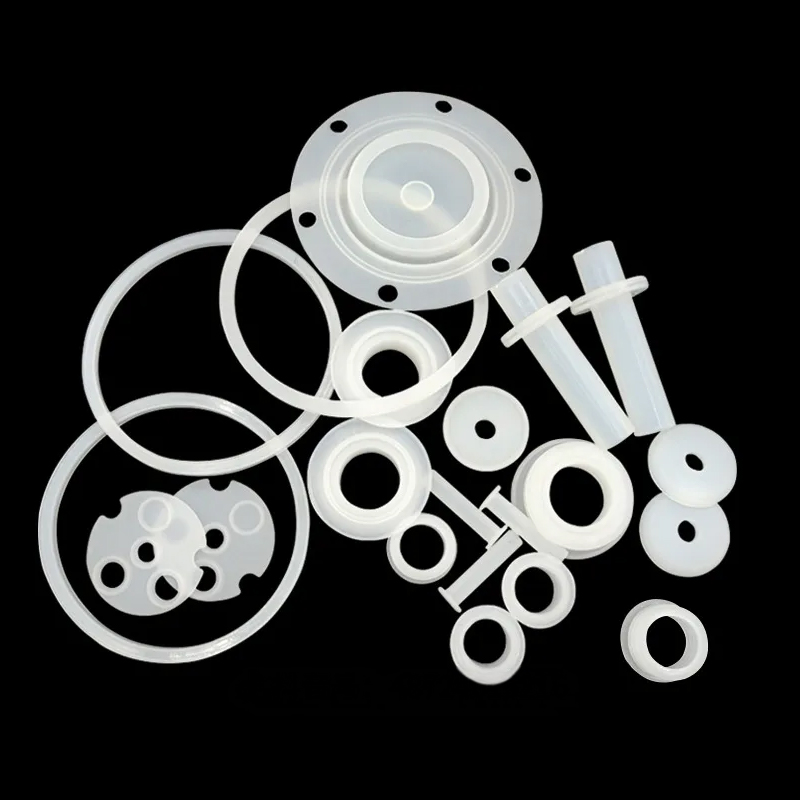
Laddove una parte è realmente un componente in gomma siliconica piuttosto che una simulazione di plastica rigida, un produttore cinese di parti in silicone stampate a compressione personalizzata utilizza un processo completamente diverso: la gomma siliconica grezza viene inserita in una cavità di stampo metallico riscaldata e polimerizzata sotto pressione, producendo guarnizioni, sigilli, tastiere, impugnature e altre parti elastomeriche con le proprietà del materiale del vero silicone anziché di una resina che assomiglia semplicemente a una plastica. Questo percorso viene generalmente selezionato quando la parte deve flettersi ripetutamente durante il servizio, resistere a un ampio intervallo di temperature o fornire una vera tenuta elastomerica, applicazioni in cui una simulazione di fusione sotto vuoto del poliuretano non reggerebbe nel tempo.
Efficienza in termini di costi per dimensioni batch: una visualizzazione del grafico a colonne
Il grafico a colonne riportato di seguito indicizza lo sforzo relativo per parte per FDM, lavorazione CNC e fusione sotto vuoto in cinque dimensioni di lotti, utilizzando una scala di indice in cui inferiore è più efficiente, per mostrare come il percorso più efficiente cambia con l'aumento del volume.
Questo istogramma rende il modello crossover concreto anziché astratto. Nel caso di un singolo pezzo, la modellazione FDM è chiaramente il percorso più efficiente perché non richiede programmazione, fissaggi o investimenti in attrezzature. Dopo dieci pezzi i tre percorsi hanno già convergeto notevolmente, con la fusione sottovuoto che ha colmato gran parte del divario mentre il costo dello stampo inizia a distribuirsi su più parti. Con trenta pezzi, le tre colonne sono vicine tra loro, segnando la zona di transizione dove la scelta corretta dipende più dalla tolleranza e dai requisiti dei materiali che dall'efficienza pura. Dopo un centinaio di pezzi, la fusione sottovuoto è diventata decisamente meno efficiente rispetto alla FDM o al CNC per questo particolare profilo della parte, a ricordare che il punto di incrocio si sposta con la dimensione e la complessità della parte anziché seguire un numero universale. Con trecento pezzi, la lavorazione CNC e la FDM rimangono praticabili, mentre la fusione sotto vuoto per questo profilo verrebbe generalmente sostituita da una conversazione sugli utensili di produzione , che esula dall'ambito dei quattro processi qui confrontati.
Confronto delle capacità su tutti e quattro i percorsi
Il grafico radar riportato di seguito assegna un punteggio alla stampa di plastica FDM, alla fresatura CNC, alla tornitura CNC e alla fusione sottovuoto in base a cinque criteri che ricorrono costantemente nelle conversazioni di approvvigionamento reali, su una scala da uno a cinque.
Le quattro forme sovrapposte raccontano una storia coerente una volta lette fianco a fianco. La tecnologia FDM si spinge oltre verso la velocità del singolo pezzo e la libertà geometrica, confermando il suo ruolo come il modo più veloce per mantenere una forma complessa senza alcun utensile. La tornitura CNC si estende nettamente verso il controllo della tolleranza, riflettendo il suo naturale vantaggio sulla precisione diametrale per le caratteristiche di rotazione, mentre si contrae sulla libertà geometrica perché è fondamentalmente limitata alle forme producibili mediante rotazione. La fresatura CNC occupa un ambito ampio ed equilibrato in termini di tolleranza, finitura superficiale e gamma di materiali, ed è esattamente il motivo per cui rimane la scelta predefinita per componenti di precisione generali. La fusione sotto vuoto spinge fortemente verso la scalabilità dei lotti e la finitura superficiale, mentre si ritira bruscamente sulla velocità del pezzo singolo, corrispondendo alla sua identità di processo di moltiplicazione costruito su una parte già convalidata. L'assenza di un'unica forma dominante in questo grafico è la lezione centrale dell'intero confronto : un progetto che inizia come modello concettuale FDM, passa attraverso la fresatura o tornitura CNC per la convalida funzionale e termina quando un lotto fuso sotto vuoto ha semplicemente seguito il percorso naturale per cui è stato creato ciascun processo.
Informazioni su Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. è un pioniere nell'innovazione e nella produzione industriale. Il nostro team di progettazione esperto trasforma le idee dei clienti in progetti di prodotti pratici ed estetici. Offriamo la stampa 3D in resina, nylon, metallo e altri materiali e disponiamo di lavorazioni avanzate. La replicazione di stampi in silicone consente una produzione in piccoli lotti a basso costo e ad alta precisione. I trattamenti superficiali come la verniciatura migliorano l'aspetto del prodotto. Con il nostro servizio completo, i clienti possono completare il processo dalla progettazione al prodotto su un'unica piattaforma, risparmiando tempo e costi. Puntiamo ad essere un partner affidabile a lungo termine per lo sviluppo industriale.
All'interno di tale struttura, la stampa di plastica FDM supporta le prime iterazioni concettuali, la fresatura e la tornitura CNC di precisione convalidano e producono componenti funzionali in metallo e plastica, la fusione sotto vuoto e le parti in silicone stampate a compressione estendono un progetto convalidato in un piccolo lotto coerente e la finitura superficiale consegna ogni parte nelle condizioni richieste dall'applicazione prevista. Ogni fase viene eseguita sullo stesso file di parti e sullo stesso punto di contatto tecnico , che è ciò che distingue effettivamente una piattaforma unica da un insieme di fornitori gestiti separatamente.
Preparazione di una parte per la fresatura, la tornitura o la fusione
Un file ben preparato riduce i tempi di preventivazione e riduce il rischio di un requisito interpretato erroneamente. L'elenco seguente copre i dettagli che influiscono più direttamente sul fatto che un pezzo fresato, tornito o fuso ritorni esattamente come previsto.
- Fornire un file nativo o STEP anziché un'esportazione mesh ogni volta che è coinvolta una funzionalità di precisione.
- Evidenzia le due o tre caratteristiche che controllano realmente l'idoneità o la funzionalità, anziché contrassegnare ogni dimensione come critica.
- Indicare lo schema di riferimento che la parte utilizzerà nell'assemblaggio finale.
- Specificare con precisione il grado del materiale, poiché l'alluminio 6061 e 7075, o l'acciaio inossidabile 303 e 316, si comportano in modo molto diverso sotto lo stesso percorso utensile.
- Indica la quantità adesso e la quantità prevista per i mesi successivi, poiché ciò cambia se fresatura, tornitura o fusione sotto vuoto è il percorso più efficiente.
Un fornitore che riceve queste informazioni nel primo messaggio può in genere restituire un preventivo significativo e un commento sulla producibilità lo stesso giorno, anziché scorrere una serie di domande chiarificatrici prima ancora che inizi la conversazione vera e propria.
Domande frequenti
Q1: Quando dovrei scegliere la stampa FDM invece della lavorazione CNC per un prototipo?
Scegli FDM quando la priorità è la velocità e la complessità geometrica piuttosto che una tolleranza ristretta o un materiale certificato specifico. La FDM eccelle nelle cavità interne, nelle forme organiche e nelle rapide iterazioni di progettazione in cui una parte potrebbe cambiare tre volte in una settimana. Una volta che il progetto si è stabilizzato e la parte necessita di un materiale tecnico specifico, una tolleranza stretta o un aspetto finito, la lavorazione CNC diventa il percorso più appropriato.
Q2: Qual è nella pratica la differenza tra la fresatura CNC a tre e cinque assi?
La fresatura a tre assi sposta l'utensile da taglio lungo tre direzioni lineari e gestisce in modo efficiente la maggior parte delle geometrie piatte e con tasche, ma richiede il riposizionamento della parte per raggiungere caratteristiche su altre facce. La fresatura a cinque assi aggiunge movimento rotatorio simultaneo, consentendo all'utensile di raggiungere angoli composti e facce multiple senza riposizionare la parte. Il vantaggio pratico è che le caratteristiche lavorate in una configurazione a cinque assi mantengono una relazione più stretta tra loro rispetto alle stesse caratteristiche lavorate in diverse configurazioni a tre assi.
D3: Perché la tornitura CNC è generalmente più precisa della fresatura per elementi cilindrici?
La tornitura fa ruotare il pezzo in modo continuo contro l'utensile da taglio, producendo una superficie concentrica naturalmente uniforme senza i segmenti discreti del percorso utensile che richiederebbero la fresatura di una caratteristica rotonda. Questo approccio a taglio continuo riduce l'errore di posizionamento che si accumula quando una fresa si avvicina a una superficie curva da più angolazioni, motivo per cui le tolleranze diametrali sulle parti tornite sono generalmente più strette rispetto alle caratteristiche fresate equivalenti.
D4: In cosa differisce la fusione sotto vuoto dalle parti in silicone stampate a compressione?
La colata sotto vuoto versa la resina poliuretanica in uno stampo in silicone per simulare l'aspetto e il comportamento meccanico delle plastiche di produzione come ABS o polipropilene, e viene scelta quando la parte finale sarà effettivamente realizzata in plastica rigida o semirigida. Le parti in silicone stampate a compressione utilizzano vera gomma siliconica polimerizzata sotto calore e pressione in uno stampo metallico e vengono scelte quando la parte stessa deve essere un vero elastomero, come una guarnizione, un sigillo o un'impugnatura che deve flettersi ripetutamente e resistere a un ampio intervallo di temperature.
D5: Quante configurazioni richiede una tipica parte lavorata complessa?
Su una macchina standard a tre assi, una parte con caratteristiche su più facce richiede comunemente da due a quattro configurazioni separate, ciascuna delle quali implica il riposizionamento e il ri-riferimento della parte. Su una macchina a cinque assi, molte di quelle stesse caratteristiche possono essere raggiunte in un unico setup, il che riduce sia il tempo di lavorazione trascorso che l'errore di posizione accumulato tra le caratteristiche. Il numero corretto di configurazioni per ogni parte dipende dalla sua geometria specifica e deve essere discusso con il fornitore prima del preventivo finale.
Q6: Quali informazioni devo includere quando richiedo un preventivo per fresatura o tornitura?
Includere un file STEP, un disegno 2D che indichi le dimensioni critiche e le relative tolleranze, l'esatto tipo di materiale richiesto, la finitura superficiale desiderata e la quantità necessaria ora insieme a qualsiasi volume futuro previsto. Prendere nota dell'ambiente operativo della parte, compresa l'esposizione alla temperatura e qualsiasi contatto chimico, aiuta inoltre il fornitore a confermare che la scelta del materiale è appropriata prima dell'inizio della lavorazione anziché dopo che il primo lotto è già stato tagliato.
-
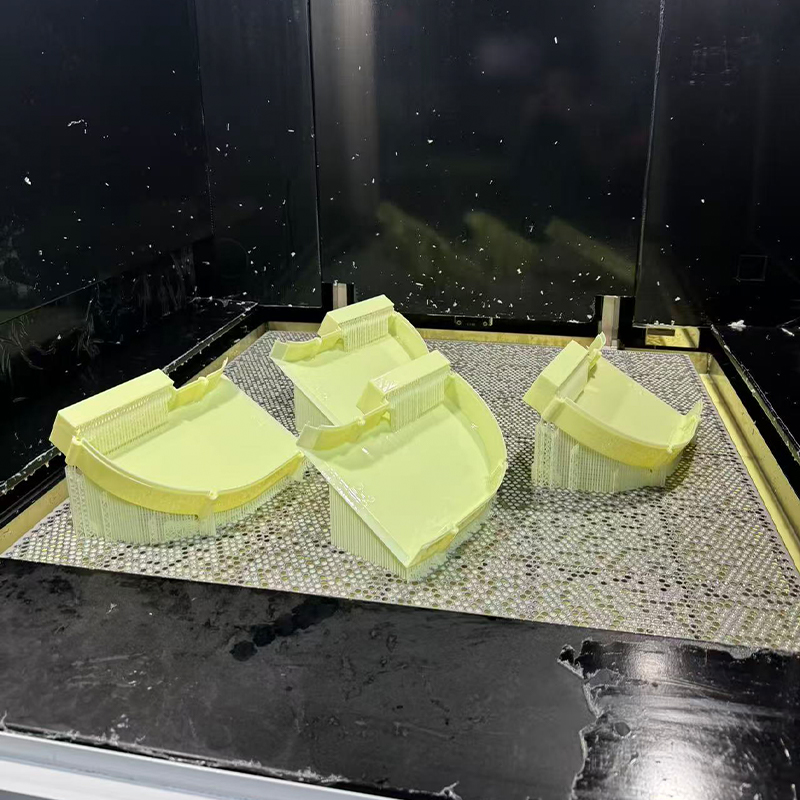 Servizio di stampa 3D in resina gialla simile all'ABS
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in resina trasparente
-
 Servizio di stampa 3D in resina nera
-
 Servizio di stampa 3D in resina flessibile
-
 Servizio di stampa 3D in resina a cera rossa
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
