- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

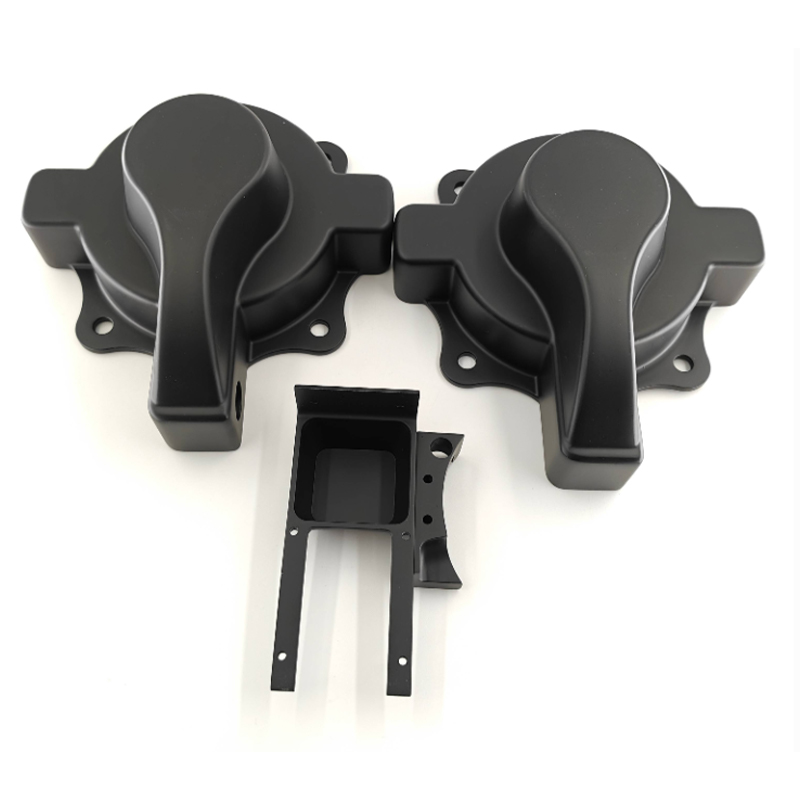
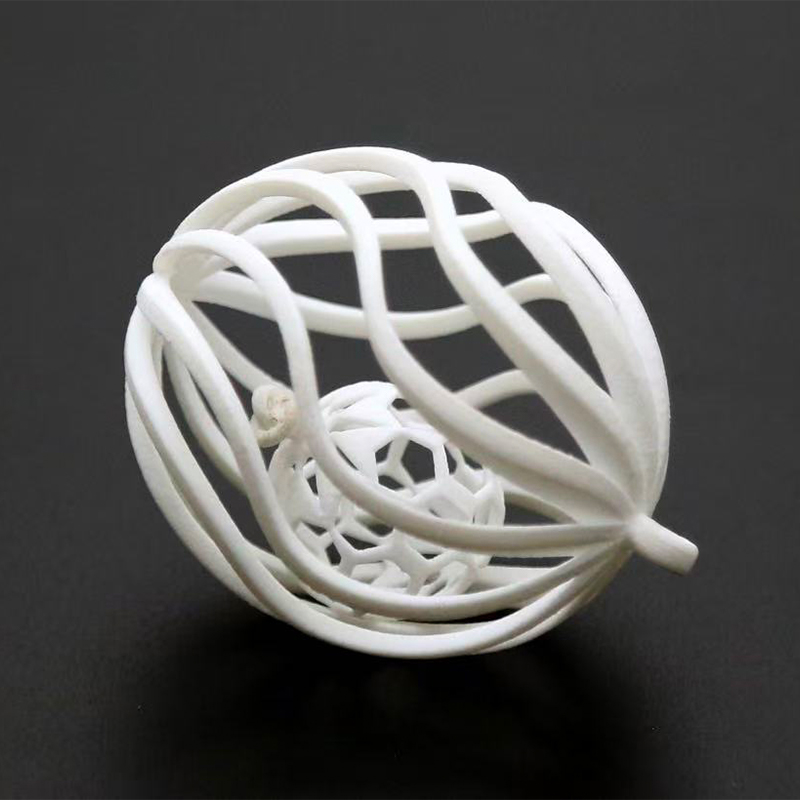
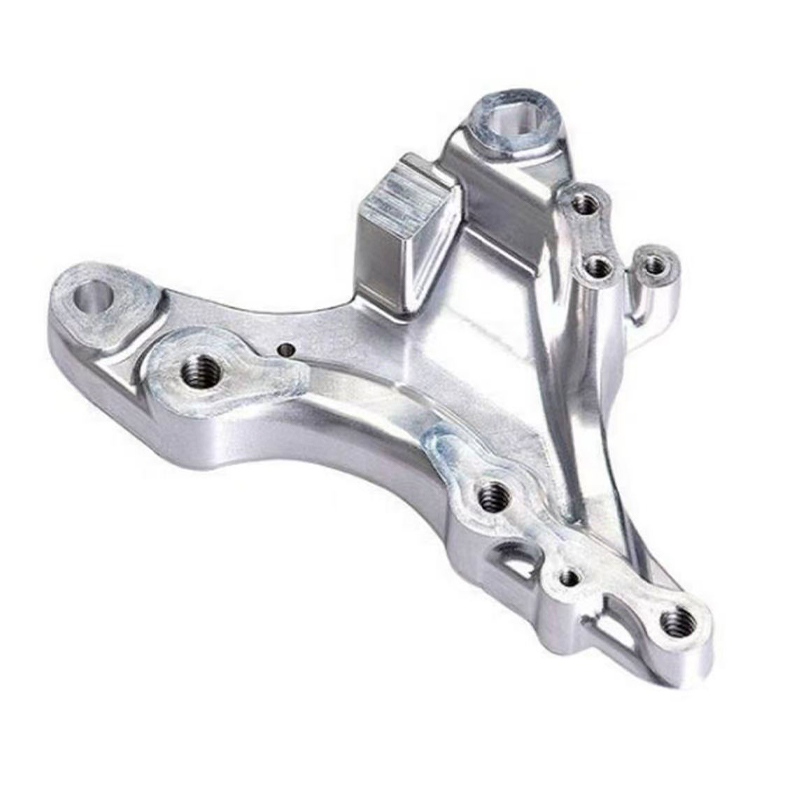
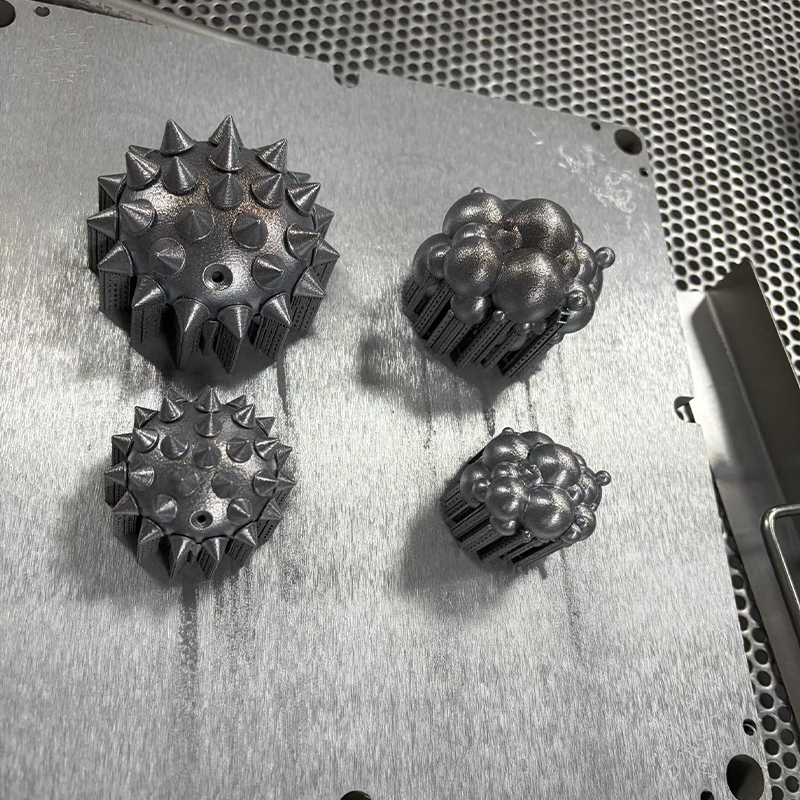
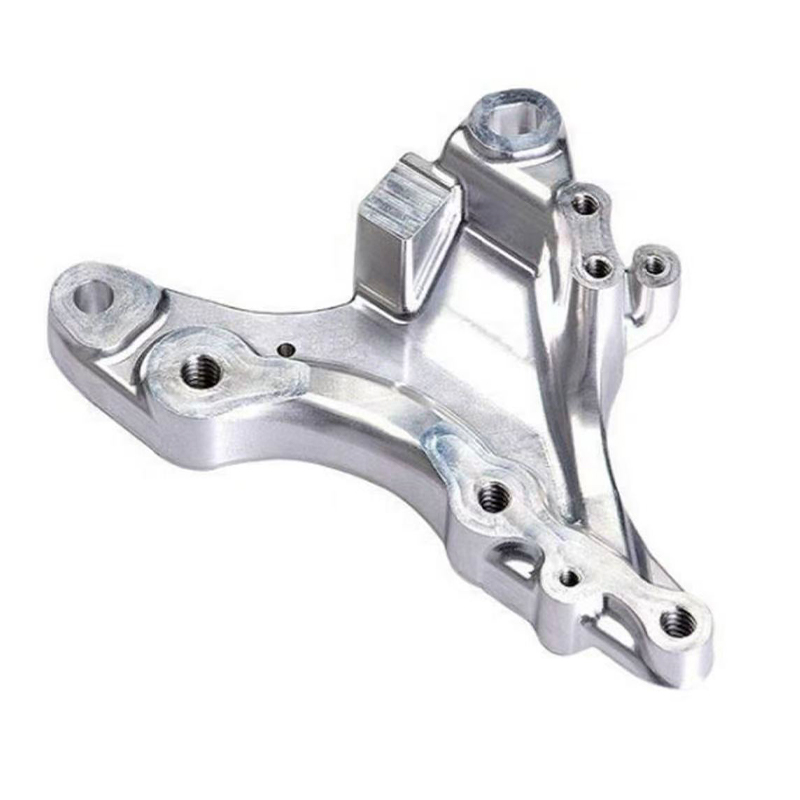
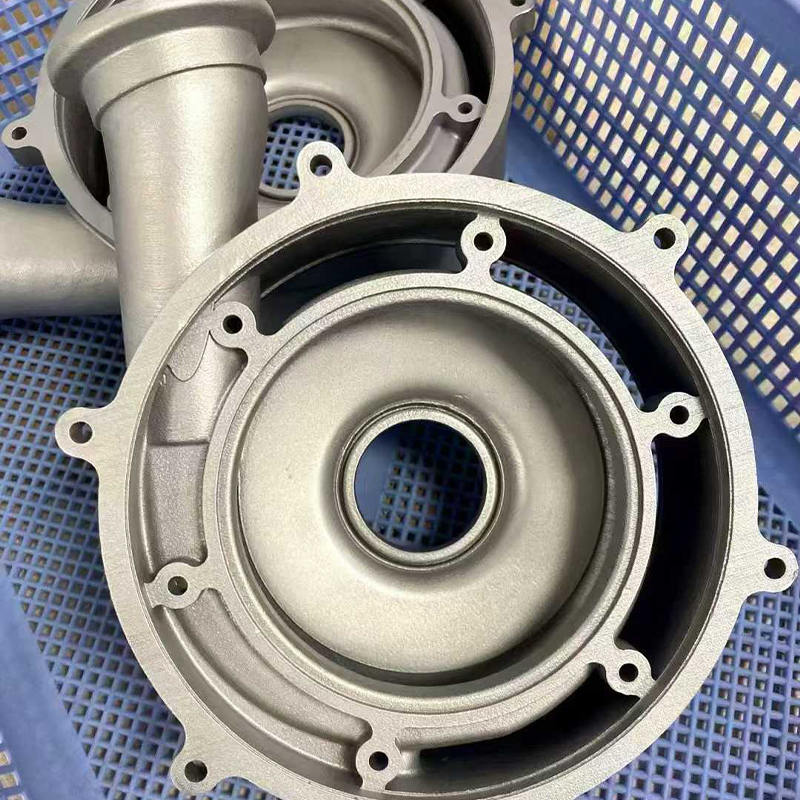
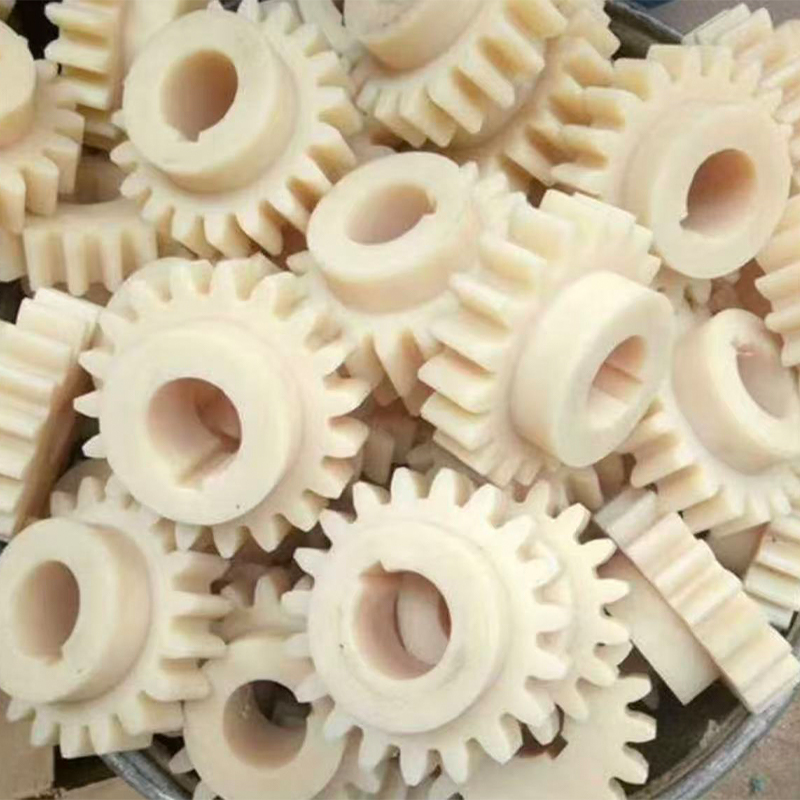
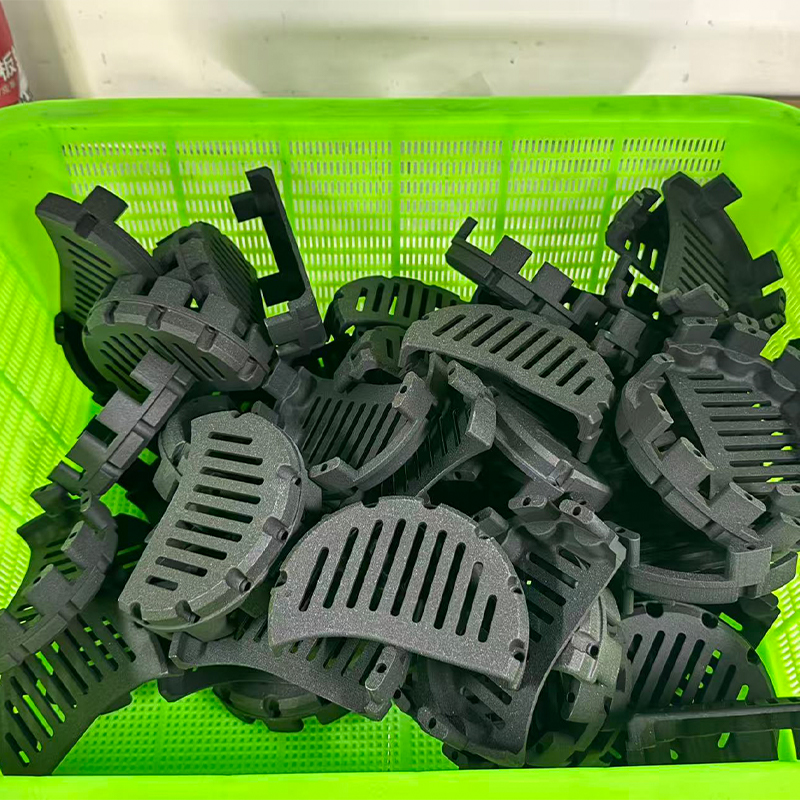
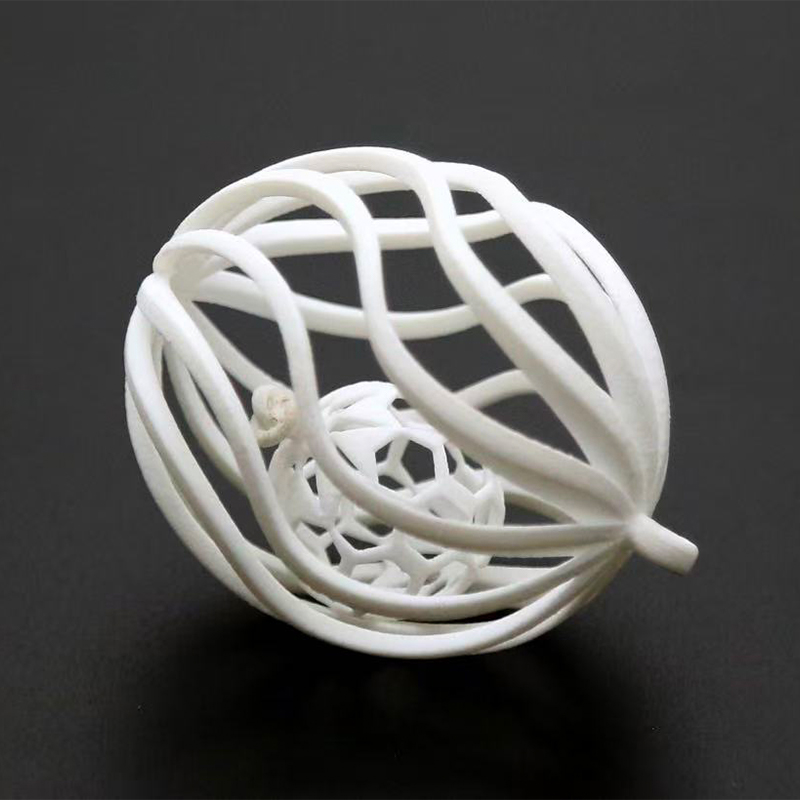
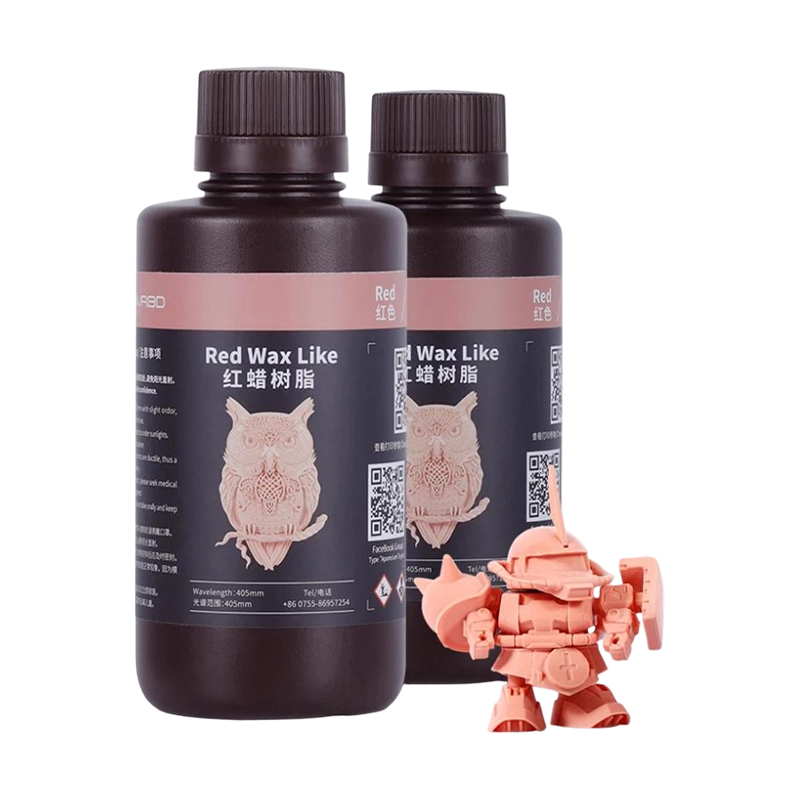
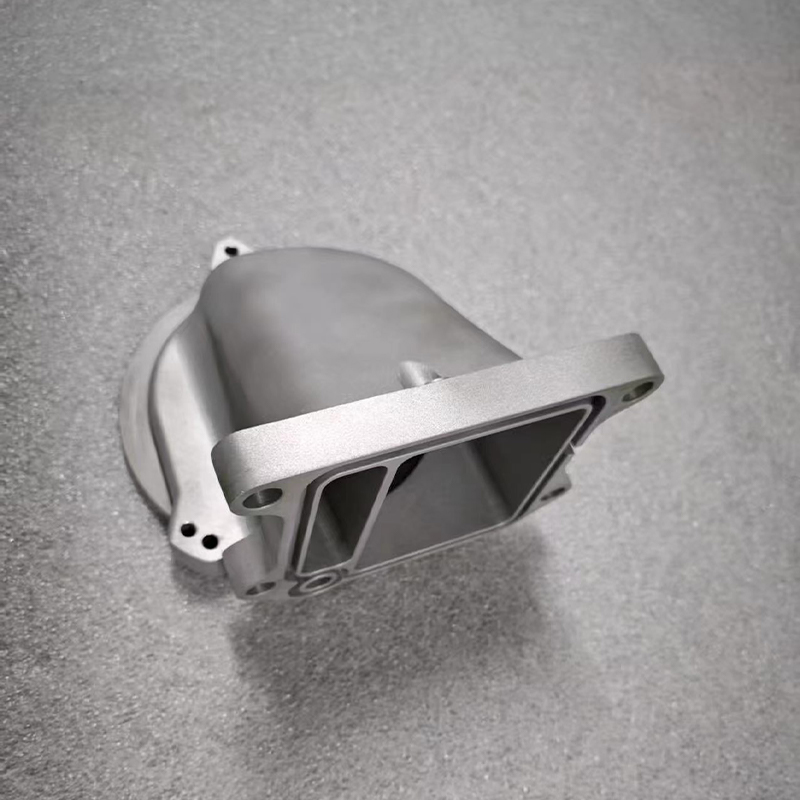
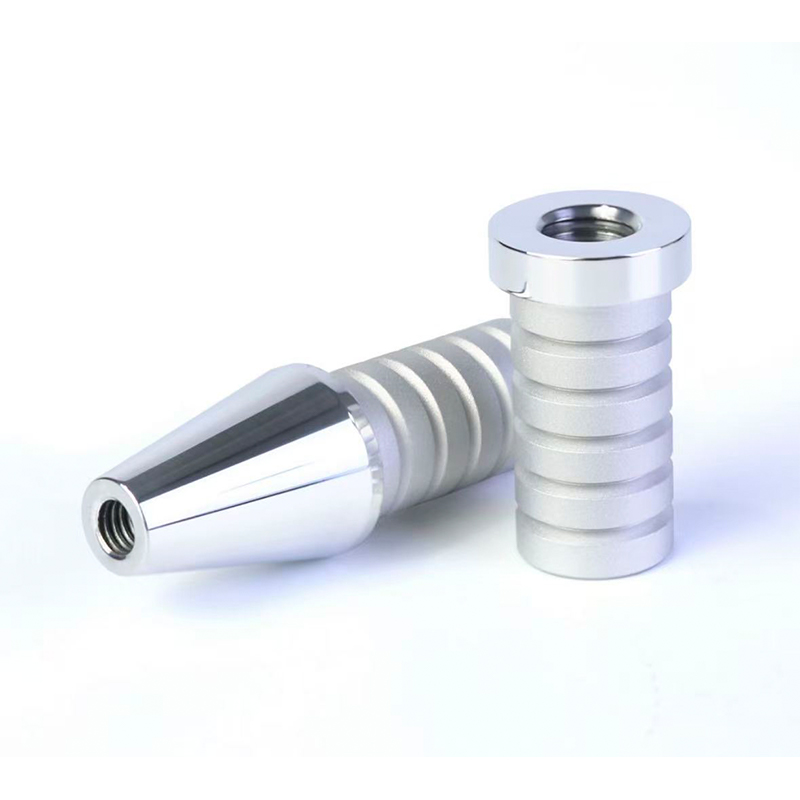
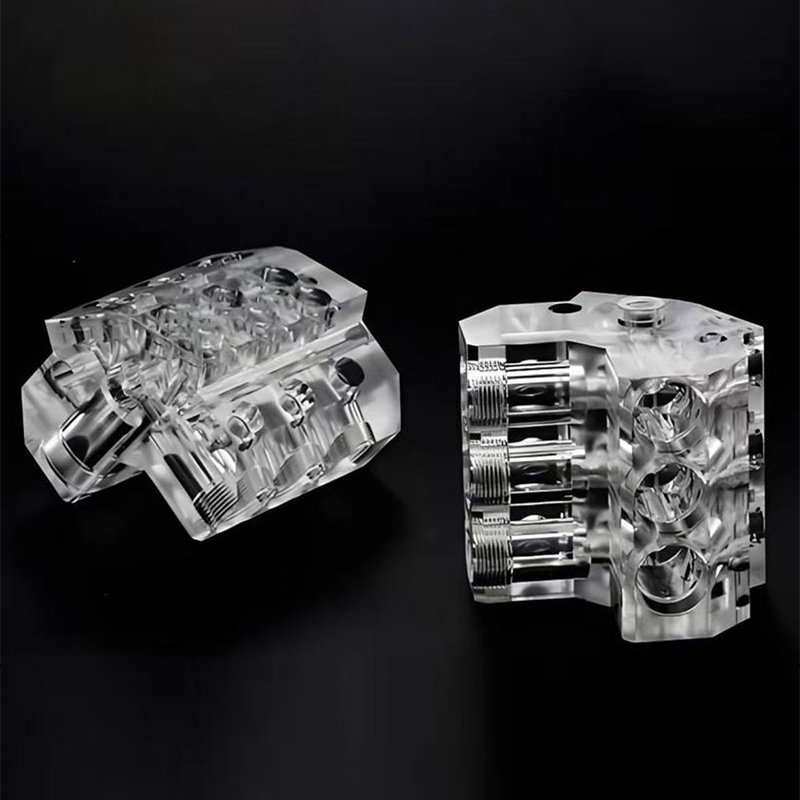
Guida al produttore di servizi di stampa 3D in Cina e lavorazione CNC
La risposta diretta: cosa offre realmente una piattaforma di produzione intelligente integrata
Se acquisti parti dalla Cina Servizi di stampa 3D Produttore, la cosa più utile da sapere è questa: il percorso del processo conta meno del fatto che un fornitore controlli l'intera catena, dal file digitale al pezzo finito e ispezionato . Un acquirente che invia un modello a un fornitore per la stampa, spedisce il risultato a un secondo fornitore per la lavorazione meccanica e poi trasporta le parti a un terzo fornitore per la verniciatura, in genere perde dai sette ai dodici giorni lavorativi solo per i trasferimenti, e ogni trasferimento è un luogo in cui la responsabilità della tolleranza diventa ambigua. Una piattaforma di produzione intelligente integrata elimina queste lacune mantenendo la revisione del progetto, la produzione additiva, la lavorazione sottrattiva, la replica di stampi in silicone, il trattamento superficiale e l'ispezione dimensionale all'interno di un unico sistema di produzione con un unico record di qualità.
In termini pratici, ciò significa un'unica conversazione tecnica invece di tre, una serie di disegni interpretati in un modo e una parte responsabile quando un foro risulta sovradimensionato di 0,05 mm. Per gli ingegneri che valutano i fornitori di servizi di stampa 3D, la lista di controllo è breve e concreta: possono stampare in resinaaa, nylon e metallo; possono seguire la parte stampata con lavorazione CNC su caratteristiche critiche; possono collegarsi al volume di piccoli lotti senza attrezzi rigidi; e possono documentare tutto ciò. Un fornitore che risponde sì a tutti e quattro sta offrendo soluzioni di produzione di precisione one-stop piuttosto che un job shop a processo singolo.
Il resto di questo articolo spiega come funziona ciascuna funzionalità, dove ciascuna è la scelta giusta, quale precisione e tempi di consegna puoi realisticamente aspettarti e come valutare un produttore cinese di servizi di lavorazione CNC o un fornitore di servizi di stampa industriale 3D cinese prima di affidargli un programma. Ogni raccomandazione di seguito è scritta per un acquirente tecnico che deve difendere internamente la decisione di approvvigionamento.
Perché il sourcing frammentato costa più di quanto sembri
La maggior parte dei team di procurement confronta i fornitori della voce quotata per una singola operazione. Questo confronto è incompleto, perché il vero onere di una catena di fornitura frammentata risiede negli spazi tra le operazioni: riquotazione, riallestimento, nuova ispezione, trasporto tra stabilimenti e le ore di ingegneria spese a tradurre le ipotesi di un fornitore nella lingua di un altro fornitore. Una parte che richiede stampa, lavorazione, sabbiatura e verniciatura passa attraverso quattro code di programmazione quando è suddivisa tra quattro fornitori e il tempo in coda è quasi sempre più lungo del tempo di processo.
Il consolidamento con un servizio di stampa 3D industriale che gestisce anche linee di lavorazione e finitura cambia i conti. I dati di fissaggio creati per il pezzo grezzo stampato vengono riutilizzati per la fase di lavorazione. I certificati dei materiali seguono la parte invece di arrivare separatamente tramite e-mail. Le non conformità vengono rilevate presso la stazione che le ha create anziché tre settimane dopo presso un fornitore a valle. Nei tipici programmi a basso volume, il consolidamento riduce il tempo totale trascorso dal rilascio del file alla parte ispezionata del 35-50% , anche quando i tempi dei singoli processi rimangono invariati.
Dove passano effettivamente i giorni
Il grafico seguente mette a confronto i tipici tempi di consegna trascorsi per i percorsi di processo comuni, misurati dal momento in cui viene rilasciato un file producibile al momento in cui le parti vengono imballate per la spedizione. Questi sono i giorni lavorativi per un singolo lavoro in un negozio normalmente carico, non i minimi teorici.
Vale la pena leggere diverse cose da questo grafico piuttosto che sorvolarlo. Innanzitutto, la stampa su resina è il percorso più veloce per ottenere un oggetto fisico, motivo per cui un servizio di stampa di modelli 3D rimane l'impostazione predefinita per le prime revisioni di forma e adattamento in cui il carico meccanico non è ancora un problema. In secondo luogo, le parti aggiuntive in metallo e le parti lavorate in acciaio inossidabile convergono all’incirca allo stesso tempo di consegna, perché entrambe sono dominate dalla post-elaborazione piuttosto che dalla fase di formatura primaria: le stampe in metallo necessitano di riduzione dello stress, rimozione del supporto e spesso finitura della lavorazione, mentre la lavorazione dell’acciaio inossidabile richiede avanzamenti più lenti, più cambi di utensile e sbavatura. In terzo luogo, il percorso dello stampo in silicone è il percorso singolo più lungo del grafico, ma quel numero copre cinquanta copie finite anziché una, quindi il tempo per pezzo è di gran lunga il più basso dei sei. In quarto luogo, il divario tra la lavorazione dell’alluminio e quella dell’acciaio inossidabile non è un artefatto di programmazione ma un problema fisico, e qualsiasi fornitore che li cita come identici non ha pensato al lavoro. Infine, nessuna di queste cifre migliora di molto scegliendo una macchina più veloce; migliorano eliminando l'attesa tra i passaggi, che è esattamente ciò per cui è progettata una piattaforma integrata.
La capacità dietro ai servizi di stampa 3D professionali
L’espressione servizi di stampa 3D copre una famiglia di processi che condividono solo l’idea di costruire materiale strato dopo strato. Le tolleranze, le caratteristiche della superficie, le proprietà dei materiali e i punti deboli economici differiscono enormemente e la scelta sbagliata è la causa più comune di delusione tra i nuovi acquirenti. Un abile produttore di servizi di stampa 3D personalizzati in Cina non accetterà semplicemente un file e lo stamperà su qualunque macchina sia inattiva; chiederà cosa deve sopravvivere la parte, quanti ne sono necessari e cosa succede alla parte dopo che ha lasciato la camera di costruzione.
Processi di resinatura per fedeltà visiva e dimensionale
La stereolitografia e le relative tecnologie di resina producono le superfici as-built più lisce disponibili nella produzione additiva, con altezze degli strati comunemente comprese tra 0,025 mm e 0,1 mm. Ciò li rende lo strumento giusto per modelli estetici, guide luminose trasparenti, strutture reticolari fini e modelli master destinati agli stampi in silicone. Il compromesso è meccanico: le resine standard sono relativamente fragili e perdono rigidità se mantenute a temperature elevate, quindi una parte in resina è generalmente un dispositivo di comunicazione o un modello piuttosto che un componente portante. Le resine tecniche con una maggiore deflessione del calore e una migliore tenacità riducono questo divario e rappresentano la specifica corretta quando una parte stampata deve essere maneggiata ripetutamente in un banco di prova.
Processi di polvere di nylon per parti funzionali
I processi di nylon a letto di polvere vengono realizzati senza strutture di supporto, il che lascia il progettista libero di annidare geometrie complesse, canali interni e cerniere viventi che nessun altro percorso può produrre economicamente. Le parti escono con una finitura opaca uniforme e proprietà sufficientemente isotrope da fungere da veri e propri componenti funzionali: staffe, condotti, alloggiamenti, maschere e coperture per uso finale. I gradi di nylon riempiti di vetro e carbonio aumentano la rigidità e la stabilità dimensionale per i dispositivi che devono sostenere un punto di riferimento sotto carico di serraggio. Per gli ingegneri, la proprietà importante non è la resistenza alla trazione, ma la resistenza alla trazione la possibilità di annidare dozzine di parti diverse in un'unica build e riceverle tutte nella stessa finestra di quattro giorni .
Produzione additiva di metalli per geometrie che non possono essere lavorate
La stampa su metallo guadagna il suo posto quando una parte contiene canali di raffreddamento conformi, collettori interni, percorsi di carico ottimizzati per topologia o reticoli a pareti sottili che una taglierina semplicemente non può raggiungere. Le leghe di alluminio, gli acciai inossidabili, gli acciai per utensili e il titanio vengono tutti lavorati regolarmente. La disciplina che distingue un fornitore serio da uno occasionale è la post-elaborazione: corretta distensione prima che la parte lasci la piastra di costruzione, rimozione controllata del supporto, pressatura isostatica a caldo dove conta la porosità e finitura meccanica di ogni superficie di tenuta, sede del cuscinetto e foro filettato. Una stampa in metallo che non è stata rifinita a macchina non dovrebbe mai essere trattata come un componente di precisione.
Processo di corrispondenza con requisito: una tabella comparativa
La tabella seguente riassume la dotazione pratica di ciascun percorso in quanto normalmente fornito da un servizio di stampa 3D industriale che gestisce anche linee di lavorazione e stampaggio. Le tolleranze sono dichiarate come tipicamente ottenibili su una geometria ben progettata, non come limiti assoluti, e presuppongono che la parte sia stata esaminata per verificarne la producibilità prima che il lavoro venga rilasciato.
| Percorso del processo | Tolleranza tipica | Superficie come costruita | Famiglia di materiali | Lotto economico |
|---|---|---|---|---|
| SLA in resina | ±0,1 mm | Ra 3–6 µm | Resina standard e tecnica | 1–20 |
| Lettino in polvere di nylon | ±0,2 mm | Ra 10–15 µm | PA12, PA11, nylon caricato | 1–500 |
| Letto di polvere laser in metallo | ±0,2 mm | Ra 8–20 µm | Alluminio, acciaio inossidabile, acciaio per utensili, titanio | 1–100 |
| Lavorazione CNC a 3 assi | ±0,02 mm | Ra 1,6–3,2 μm | Alluminio, acciaio, ottone, tecnopolimeri | 1–2000 |
| Lavorazione CNC a 5 assi | ±0,01 mm | Ra 0,8–1,6 µm | Alluminio, acciaio inossidabile, titanio, superleghe | 1–2000 |
| Replica di stampi in silicone | ±0,15 mm | Rispecchia il maestro | Resine PU che simulano ABS, PP, gomma | 20–200 |
Leggi la tabella per colonna anziché per riga. La colonna delle tolleranze mostra perché la lavorazione di finitura dopo la stampa non è facoltativa per le caratteristiche di precisione: la migliore tolleranza additiva nell'elenco è ancora un ordine di grandezza inferiore rispetto alla lavorazione di routine a 5 assi . La colonna relativa alla superficie spiega perché le parti cosmetiche verniciate iniziano quasi sempre come master in resina o grezzi lavorati piuttosto che come stampe su nylon. La colonna batch è quella che gli acquirenti spesso ignorano ed è quella che determina se un programma rimane redditizio man mano che i volumi crescono.
Servizio di stampa 3D su larga scala: costruire oltre l'involucro standard
La domanda per un servizio di stampa 3D di grandi dimensioni è cresciuta più rapidamente di quanto siano cresciuti i volumi di costruzione delle macchine, e la risposta pratica per la geometria di grandi dimensioni è raramente un’unica macchina enorme. Si tratta di un sezionamento intelligente: dividere il modello lungo piani scelti per ragioni strutturali ed estetiche, stampare i segmenti in parallelo e unirli o unirli meccanicamente con le caratteristiche individuate progettate nella divisione. Se eseguita correttamente, una parte sezionata è più resistente e più dritta di una stampa in un unico pezzo della stessa dimensione, poiché ciascun segmento subisce un gradiente termico minore durante la costruzione.
La tabella seguente confronta la dimensione singola più lunga normalmente ottenibile su ciascun percorso prima che si renda necessario il sezionamento. È una mappa delle capacità, non una classifica, e mostra perché un servizio di stampa 3D su larga scala e un reparto di lavorazione meccanica sono partner naturali piuttosto che concorrenti.
Questa tabella ripaga una lettura attenta per chiunque richieda parti sovradimensionate. L'estrusione di grande formato raggiunge la dimensione massima del pezzo singolo rispetto a qualsiasi percorso additivo mostrato, motivo per cui domina applicazioni come dispositivi di controllo, strumenti di formatura, involucri di modelli e modelli di fonderia dove la tolleranza dimensionale nell'ordine dei decimi di millimetro è accettabile. La fresatura a portale arriva quasi altrettanto lontano mantenendo tolleranze circa venti volte più strette, quindi i due processi sono spesso accoppiati: stampare la forma in blocco, quindi lavorare i riferimenti e le facce di accoppiamento sulla stessa piattaforma. I sistemi a letto di polvere metallica si trovano all’estremità inferiore dell’asse delle dimensioni, che rappresenta il principale vincolo sull’adozione degli additivi metallici e il motivo per cui i grandi assemblaggi metallici vengono solitamente stampati come segmenti e uniti. Il nylon e la resina industriale occupano la fascia centrale, coprendo comodamente la maggior parte degli alloggiamenti dei prodotti di consumo e dei componenti interni delle automobili in un unico pezzo. La conclusione pratica è questa l'involucro di costruzione deve essere trattato come un input di progettazione dalla prima sessione CAD, non come un vincolo scoperto al momento del preventivo .
Servizi di lavorazione CNC personalizzati: dove viene effettivamente creata la precisione
La produzione additiva crea geometria; la lavorazione crea precisione. Qualsiasi fornitore OEM cinese di lavorazioni CNC che valga la pena coinvolgere dovrebbe essere in grado di spiegare, senza alcuna richiesta, come mantiene la posizione tra le operazioni, come compensa l'usura degli utensili in un lotto e come verifica il primo articolo prima di rilasciare il resto. Queste tre risposte rivelano più informazioni sulle reali capacità di quanto potrà mai fare un elenco di marchi di macchine.
Considerazioni sul servizio di lavorazione dell'alluminio
L’alluminio rimane il cavallo di battaglia dei prototipi e della produzione in piccoli volumi perché taglia rapidamente, mantiene bene la tolleranza e accetta un’ampia gamma di finiture. Un efficace servizio cnc sull'alluminio presta attenzione a tre dettagli che separano le parti accettabili da quelle eccellenti: evacuazione del truciolo in tasche profonde, dove il ritaglio dei trucioli lascia segni di testimonianza; spessore della parete rispetto alla forza di serraggio, poiché le pareti sottili si flettono e poi ritornano indietro fuori tolleranza; e la scelta corretta tra 6061, 7075 e 5052 a seconda che la priorità sia la lavorabilità, la resistenza o la formabilità. Una parte in alluminio ben pianificata può passare dal grezzo al componente finito in un unico setup su una macchina a 5 assi, eliminando l'errore di accumulo che tre setup separati introdurrebbero.
Servizi CNC in acciaio inossidabile e metalli più duri
I servizi di lavorazione CNC dell’acciaio inossidabile richiedono una mentalità diversa. Incrudimento significa che uno strumento che rimane o sfrega invece di tagliare creerà uno strato indurito che distrugge la passata successiva. La gestione del calore, i fissaggi rigidi, la geometria dell'utensile più affilata e le strategie di avanzamento mirate sono tutti fattori più importanti della velocità del mandrino. Per i gradi 316 e duplex il tempo ciclo può essere da due a tre volte quello di un componente equivalente in alluminio, motivo per cui i tempi di consegna onesti da parte di un fornitore di acciaio inossidabile sono più lunghi e perché un preventivo che ignora la differenza dovrebbe essere messo in discussione.
Perché i servizi di lavorazione CNC a 5 assi cambiano il discorso sulla progettazione
Il lavoro simultaneo a cinque assi consente alla fresa di avvicinarsi al pezzo da lavorare da angoli continuamente variabili. I vantaggi ingegneristici sono concreti: strumenti più corti e rigidi raggiungono caratteristiche profonde senza vibrazioni; i sottosquadri e gli angoli composti vengono lavorati senza attrezzature personalizzate; e, cosa più importante, gli elementi che devono essere concentrici tra loro vengono tagliati in un'unica configurazione in modo che la loro relazione sia definita dalla macchina anziché dal nuovo bloccaggio da parte dell'operatore. Per alloggiamenti complessi, giranti, collettori e strumenti medici, questa è la differenza tra una parte che si assembla e una parte che quasi si assembla.
Confronto dei tre percorsi principali sui criteri che contano
Gli ingegneri raramente scelgono un processo su un singolo asse. Il grafico radar riportato di seguito assegna un punteggio ai tre percorsi principali offerti da una piattaforma a servizio completo in base a sei criteri che compaiono costantemente nelle decisioni di approvvigionamento, su una scala da uno a cinque. È inteso come aiuto decisionale per la prima conversazione di un progetto, quando il processo non è ancora stato definito.
Le forme raccontano una storia più chiara dei singoli punteggi. La stampa 3D forma un profilo alto e stretto che raggiunge il massimo in termini di libertà geometrica e velocità del singolo pezzo mentre diminuisce in tolleranza e finitura, che è esattamente la firma di un processo utilizzato per l’iterazione iniziale e per le forme che non possono essere tagliate. La lavorazione CNC costituisce un profilo ampio ed equilibrato che ha i suoi punti di forza nelle tolleranze, nella gamma dei materiali e nelle finiture, confermando il suo ruolo di percorso che trasforma un concetto in un componente qualificato. La replicazione di stampi in silicone si colloca tra i due, barattando un po' di precisione con la capacità di produrre dozzine di parti cosmetiche identiche da un unico maestro. Fondamentalmente, i tre poligoni si sovrappongono anziché annidarsi, il che significa che nessun singolo processo domina, e la risposta corretta per la maggior parte dei programmi reali è una sequenza piuttosto che una scelta. L'implicazione pratica è che un fornitore che offre solo una di queste tre forme può servire solo una fase della vita di un prodotto , mentre una piattaforma integrata può trasportare la stessa parte dal modello concettuale al lotto pilota senza cambiare fornitore.
Replica di stampi in silicone: il ponte tra prototipo e produzione
Tra la stampa una tantum e gli utensili in acciaio duro c'è un divario che coglie di sorpresa molti programmi. Un team ha bisogno di cinquanta o cento parti per una prova sul campo, una richiesta di certificazione o un lancio commerciale, ma il volume non può giustificare uno stampo di produzione e la tempistica non può assorbire i tempi di consegna degli utensili. La replicazione dello stampo in silicone, chiamata anche fusione sotto vuoto o fusione di uretano, colma esattamente questa lacuna.
Il flusso di lavoro è semplice. Viene prodotto un modello principale, in genere mediante stampa in resina ad alta risoluzione o mediante lavorazione meccanica, e rifinito con l'esatta superficie richiesta dalla parte finale perché il silicone copierà fedelmente ogni dettaglio, compresi i difetti. Il maestro è sospeso in una cornice e racchiuso in silicone liquido, che viene polimerizzato e poi tagliato lungo una linea di divisione attentamente pianificata. Le resine poliuretaniche selezionate per simulare l'ABS, il polipropilene, la gomma, il nylon caricato con vetro o l'acrilico trasparente vengono quindi versate sotto vuoto nella cavità. In genere si produce un singolo stampo tra 20 e 25 copie di qualità prima che la deriva dimensionale richieda uno strumento nuovo , quindi un ordine di cento pezzi è pianificato attorno a quattro o cinque stampi che funzionano in parallelo.
Il grafico seguente traccia le ore di produzione medie per pezzo finito man mano che le dimensioni del lotto crescono, il che rappresenta il modo più chiaro per vedere dove ogni percorso guadagna il suo posto.
Da queste curve seguono cinque osservazioni. A partire da un lotto di uno, lo stampaggio del silicone è di gran lunga il percorso meno efficiente perché l'intero sforzo di realizzazione dello stampo viene addebitato su un singolo pezzo, motivo per cui nessuno realizza un pezzo unico. Dopo dieci pezzi la curva del silicone è crollata drasticamente e si trova già vicino alle altre due, dimostrando quanto velocemente l'ammortamento dello stampo funzioni a favore dell'acquirente. Oltre i cinquanta pezzi tutte e tre le curve si appiattiscono, il che significa che il volume incrementale non cambia più di molto lo sforzo per parte e la decisione si sposta invece sulle proprietà del materiale e sulla tolleranza. La curva di stampa 3D è la più piatta dell’intera gamma, e questo è il suo vantaggio silenzioso: è prevedibile in qualsiasi quantità, senza alcuna fase di attrezzaggio su cui pianificare. La curva CNC continua a diminuire dolcemente oltre i duecento pezzi perché la programmazione e il fissaggio sono sforzi una tantum distribuiti su una serie in crescita, motivo per cui i servizi di lavorazione CNC personalizzati spesso diventano la strada più efficiente esattamente nei volumi in cui i metodi di prototipazione smettono di ridimensionarsi .
Trattamento superficiale: il passaggio che determina la qualità percepita
Una parte dimensionalmente perfetta con una finitura incoerente sarà giudicata un fallimento da chiunque non abbia in mano una pinza. Il trattamento superficiale non è quindi una decorazione cosmetica; è la fase in cui il lavoro di ingegneria diventa visibile e dovrebbe essere specificato con lo stesso rigore di un richiamo alla tolleranza.
Di seguito sono riportati i principali trattamenti disponibili all'interno di una piattaforma unica e lo scopo effettivo di ciascuno di essi.
- Levigatura e lucidatura, che rimuove le linee di strato dalle parti stampate e prepara qualsiasi superficie per la verniciatura o la placcatura.
- Sabbiatura e perlinatura, che produce una texture opaca uniforme che nasconde piccoli segni di utensile e conferisce ai rivestimenti una chiave meccanica.
- Verniciatura a spruzzo nei sistemi lucido, satinato, opaco, soft-touch e strutturato, abbinata ad un riferimento cromatico fornito piuttosto che ad una descrizione verbale.
- Anodizzazione dell'alluminio, che aggiunge uno strato di ossido controllato per resistenza alla corrosione e colore senza cambiamenti dimensionali significativi.
- Verniciatura a polvere per particolari in acciaio e alluminio che necessitano di una pellicola spessa e resistente agli urti.
- Galvanotecnica e metallizzazione sotto vuoto per superfici riflettenti e decorative su substrati sia metallici che plastici.
- Serigrafia, tampografia e marcatura laser per loghi, legende e codici di tracciabilità.
Due discipline separano il buon piazzamento da quello mediocre. Il primo è il mascheramento: filettature, fori dei cuscinetti, superfici di tenuta e aree di contatto elettrico devono essere protetti in modo che la formazione della pellicola non consumi la tolleranza per cui l'operatore ha lavorato. Un tipico sistema di verniciatura aggiunge da 30 a 60 micron per superficie, il che è sufficiente per trasformare una comoda aderenza scorrevole in una aderenza con interferenza se applicato ad un foro non mascherato. Il secondo è il controllo del colore in condizioni di illuminazione standardizzata, perché un colore approvato con le lampade fluorescenti di un'officina non corrisponderà con l'illuminazione di uno showroom e la rielaborazione in quella fase è dolorosa per tutti.
Quale lavoro arriva effettivamente a una piattaforma unica
Comprendere il tipico mix di progetti gestiti da un fornitore affermato aiuta l'acquirente a valutare se le proprie esigenze sono ordinarie o eccezionali per quel negozio. La distribuzione seguente riflette un modello rappresentativo del lavoro in entrata tra i clienti industriali.
Questa distribuzione porta diverse lezioni per gli acquirenti. La prototipazione funzionale rimane la categoria più ampia, confermando che la maggior parte delle parti che escono da una piattaforma moderna sono destinate ad essere testate piuttosto che semplicemente guardate, e quindi devono essere costruite con materiali con dati meccanici significativi. Le parti di uso finale a basso volume costituiscono il secondo blocco più grande e la loro crescita è la prova più chiara del fatto che i processi additivi e ponte si sono spostati dal laboratorio di modellistica alla produzione reale. I modelli di validazione del progetto rappresentano ancora circa un quinto dell’assunzione, il che riflette il valore che i team continuano ad attribuire al possesso di un oggetto fisico durante una revisione. I modelli master di attrezzature e stampi rappresentano una quota più piccola ma tecnicamente impegnativa, poiché i modelli master devono essere rifiniti secondo lo standard della parte finale prima che inizi la replica. L'aftermarket e i pezzi di ricambio rappresentano il segmento in più rapida crescita in molti settori, poiché l'inventario digitale elimina la necessità di immagazzinare componenti a lenta rotazione e un fornitore che conserva file di processo convalidati può riprodurre una parte fuori produzione anni dopo la produzione originale .
Come valutare una fabbrica cinese di servizi di stampa 3D prima di impegnarsi
Scegliere tra fornitori di servizi di stampa 3D e fornitori di lavorazioni meccaniche è un esercizio strutturato, non istintivo. La sequenza seguente riflette l'ordine in cui le domande effettivamente contano e vale la pena affrontarla prima del primo ordine anziché dopo il primo problema.
- Conferma l'ampiezza del processo. Chiedi se resina, nylon, metallo, lavorazione, fusione e finitura vengono eseguiti internamente o in subappalto e richiedi la risposta processo per processo.
- Richiedi una revisione della progettazione per la produzione sul tuo file attuale. La qualità del feedback, non la sua velocità, rivela la profondità ingegneristica.
- Stabilire pratiche di ispezione. Chiedi cosa viene misurato, con quale attrezzatura, con quale frequenza e quale rapporto accompagna la spedizione.
- Chiarire la tracciabilità dei materiali. I certificati dovrebbero indicare il lotto specifico utilizzato per le tue parti, non la qualità in generale.
- Testa la comunicazione con una domanda tecnica che non ha una risposta semplice e osserva se ricevi la risposta di un tecnico o una risposta di vendita.
- Verifica la gestione della proprietà intellettuale, compresi i termini di riservatezza, le pratiche di archiviazione dei file e se la tua geometria verrà mai utilizzata come campione dimostrativo.
- Esegui un progetto pilota a pagamento su una parte originale prima di trasferire un programma e valuta il progetto pilota sulla documentazione e sulle parti stesse.
Due segnali d’allarme meritano particolare attenzione. Un fornitore che accetta ogni requisito senza una sola domanda sull'intento di tolleranza, sulla selezione dei riferimenti o sulle superfici funzionali probabilmente non ha aperto il file. E un fornitore che indica un tempo di consegna identico per parti in resina, nylon, metallo e acciaio inossidabile lavorato fa riferimento a un modello anziché alla capacità. Il predittore più affidabile di una relazione di successo a lungo termine è la qualità delle domande poste prima che venga realizzata la prima parte.
Il flusso di lavoro dalla progettazione al prodotto su un'unica piattaforma
Il valore di una piattaforma di produzione intelligente integrata è più evidente quando l’intero percorso viene tracciato come un’unica catena continua anziché come una serie di ordini di acquisto. Il diagramma seguente mappa le sette fasi attraverso le quali passa un componente tipico, dalla prima conversazione alla spedizione imballata.
Ogni fase di questa catena esiste per proteggere quella successiva. L'assunzione della progettazione e la revisione della producibilità rilevano i problemi di geometria mentre sono ancora economici da risolvere in CAD, ed è qui che si evita la maggior parte dei ritardi evitabili. La pianificazione digitale dei processi fissa le configurazioni, gli impianti e i percorsi utensile prima che qualsiasi materiale venga consumato, in modo che l'officina esegua un piano anziché improvvisare. La selezione del materiale e del percorso è il punto decisionale in cui le tabelle di confronto precedenti vengono effettivamente applicate a una parte specifica. Il blocco di produzione è disegnato deliberatamente come una singola unità, perché la stampa e la lavorazione vengono spesso applicate allo stesso componente anziché essere alternative. La riga inferiore mostra la catena di finitura, dove la replicazione del silicone moltiplica una parte convalidata in un lotto, il trattamento superficiale le conferisce la sua identità finale e l'ispezione chiude il ciclo confrontando il risultato fisico con l'intento originale, in modo che nulla viene spedito senza prova che corrisponda al modello da cui proviene .
Informazioni su Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. è un pioniere nell'innovazione e nella produzione industriale. Il nostro team di progettazione esperto trasforma le idee dei clienti in progetti di prodotti pratici ed estetici. Offriamo la stampa 3D in resina, nylon, metallo e altri materiali e disponiamo di lavorazioni avanzate. La replicazione di stampi in silicone consente una produzione in piccoli lotti a basso costo e ad alta precisione. I trattamenti superficiali come la verniciatura migliorano l'aspetto del prodotto. Con il nostro servizio completo, i clienti possono completare il processo dalla progettazione al prodotto su un'unica piattaforma, risparmiando tempo e costi. Puntiamo ad essere un partner affidabile a lungo termine per lo sviluppo industriale.
In pratica, questa struttura significa che un cliente può arrivare con uno schizzo, un requisito funzionale o un componente legacy che non ha più disegni, e andarsene con parti finite e ispezionate senza mai gestire un secondo fornitore. Il team di progettazione traduce l'intento in geometria realizzabile, i reparti additivi e di lavorazione meccanica lo producono, la linea di replica lo moltiplica quando è richiesto un lotto e il reparto di finitura lo consegna nelle condizioni previste dal mercato finale. Ogni fase condivide lo stesso codice prodotto, lo stesso record di tolleranza e lo stesso punto di contatto.
Applicazioni di settore e dove si adatta ciascun percorso
Automotive e mobilità
I programmi di sviluppo si basano su rivestimenti interni stampati per studi di adattamento, condotti e staffe in nylon per prove di imballaggio sotto il cofano e alloggiamenti in alluminio lavorato per banchi di prova di gruppi propulsori e batterie. I costruttori di sport motoristici e di veicoli specializzati utilizzano la stessa combinazione per parti di uso finale veramente a basso volume, dove l'utilizzo di utensili pesanti non sarebbe mai giustificato.
Dispositivi medici e attrezzature da laboratorio
Gli alloggiamenti degli strumenti, le guide chirurgiche, i corpi dei manipoli e i collettori dei fluidi traggono vantaggio dalla combinazione di geometria stampata complessa e superfici di tenuta lavorate. I servizi di lavorazione CNC dell'acciaio inossidabile sono spesso specificati qui per componenti che devono essere sterilizzati ripetutamente e la documentazione del materiale tracciabile non è negoziabile.
Elettronica di consumo ed elettrodomestici
I modelli estetici realizzati con resina master e verniciati secondo uno standard di colore revisionano la progettazione delle unità, mentre i lotti di uretano fuso forniscono build pilota e campioni di certificazione. I telai intermedi in alluminio lavorato e i diffusori di calore compaiono negli stessi programmi, motivo per cui un servizio di stampa 3D commerciale che include anche macchine è molto più utile di uno che non lo fa.
Automazione industriale e robotica
Gli utensili all'estremità del braccio, le pinze personalizzate, i supporti per sensori e le protezioni sono candidati classici per un servizio di prototipi di lavorazione CNC supportato da capacità additiva. I requisiti cambiano man mano che una linea di produzione viene messa in servizio, quindi la capacità di rivedere un dispositivo e ricevere la nuova versione in pochi giorni vale più di un miglioramento marginale in ogni singolo processo.
Preparazione di file e specifiche per recuperare parti buone
I fornitori possono lavorare solo con ciò che ricevono e una percentuale sorprendente di controversie sulla qualità ha origine da informazioni incomplete piuttosto che da errori di produzione. L'invio di un file parametrico come STEP insieme a qualsiasi esportazione di mesh consente al fornitore di ricostruire accuratamente i percorsi utensile, perché una mesh scarta la definizione matematica di una superficie curva e costringe l'operatore ad approssimarla.
Le tolleranze dovrebbero essere applicate in modo selettivo. Contrassegnare ogni dimensione come critica non dice nulla al fornitore e lo costringe a trattare la caratteristica più allentata con la stessa cura di quella più stretta. Identificare le tre-cinque caratteristiche che controllano veramente la funzione consente di organizzare l'intero piano del processo in base alla loro protezione. La selezione del datum merita lo stesso pensiero: lo schema del datum dovrebbe riflettere come si trova la parte nel suo assieme, in modo che il rapporto di ispezione risponda alla domanda che interessa effettivamente al progetto.
Infine indicare la destinazione d'uso. Un fornitore che sa che una staffa vedrà vibrazioni a temperature elevate guiderà la scelta del materiale in modo diverso rispetto a chi presume che si tratti di un modello di visualizzazione. Quella singola frase di contesto spesso impedisce un intero ciclo di iterazioni e non costa nulla includerla nel primo messaggio.
Domande frequenti
Q1: Come posso decidere tra i servizi di stampa 3D e la lavorazione CNC per una nuova parte?
Inizia con tolleranza e geometria. Se la parte contiene canali interni, reticoli o forme organiche che un utensile da taglio non può raggiungere, la produzione additiva è la strada naturale. Se la parte necessita di caratteristiche mantenute a ±0,05 mm o più strette, necessita di una lega certificata specifica o necessita di una finitura superficiale lavorata a macchina, la lavorazione è la risposta. Molti componenti reali necessitano di entrambi, con la stampa della forma in blocco e le facce critiche lavorate successivamente, e un fornitore che utilizza entrambe le funzionalità può pianificare tale sequenza in un documento di processo anziché in due ordini di acquisto.
Q2: Quali formati di file e informazioni devo inviare con una richiesta?
Invia un file STEP o IGES come master geometrico, oltre a un disegno 2D che mostra le dimensioni critiche, i riferimenti, i requisiti di finitura superficiale e le specifiche dei materiali. Includere la quantità, l'applicazione prevista e l'eventuale contesto normativo. Se il colore o la trama sono importanti, fornisci un riferimento fisico o un codice colore riconosciuto anziché una descrizione a parole. Se viene utilizzato un formato mesh come STL per un lavoro puramente additivo, confermare la risoluzione di esportazione, poiché una mesh grossolana mostrerà sfaccettature visibili su superfici curve.
D3: Le parti stampate possono essere utilizzate come componenti di produzione reali o solo come prototipi?
Possono essere veri e propri componenti di produzione quando il materiale e il processo vengono scelti deliberatamente. Le parti in nylon con letto di polvere, in particolare i gradi caricati, fungono da staffe, alloggiamenti, condotti e dispositivi di uso finale in molti settori. Le parti stampate in metallo vengono utilizzate nella produzione in cui la geometria non può essere prodotta in altro modo, a condizione che siano correttamente distensione e finitura lavorata su superfici funzionali. I limiti pratici sono la finitura superficiale, la tolleranza ottenibile senza lavorazione secondaria e il comportamento a lungo termine in caso di esposizione ai raggi ultravioletti o calore prolungato, tutti aspetti che devono essere confermati rispetto alla scheda tecnica del materiale specifico.
Q4: Quante parti può produrre uno stampo in silicone prima che la qualità diminuisca?
Uno stampo tipico produce da 20 a 25 copie accettabili, sebbene la cifra esatta dipenda dalla geometria della parte, dai sottosquadri e dalla resina da colata utilizzata. Sottosquadri aggressivi e angoli interni acuti consumano il silicone più velocemente. Per requisiti più grandi, più stampi identici vengono prodotti dallo stesso master e funzionano in parallelo, il che preserva la coerenza in tutto il lotto e riduce il programma generale. Poiché ogni stampo viene preso da un unico modello, l'accordo dimensionale tra gli stampi è generalmente molto vicino.
D5: Quali tolleranze sono realisticamente ottenibili su parti lavorate in alluminio e acciaio inossidabile?
Il lavoro di routine a 3 assi mantiene ±0,02 mm su elementi ben supportati, mentre il lavoro simultaneo a 5 assi mantiene ±0,01 mm su parti progettate per la lavorazione con impostazione singola. Il raggiungimento di questi valori dipende dallo spessore della parete, dalla lunghezza del pezzo, dalla strategia di bloccaggio e dalla stabilità termica durante il taglio. Le caratteristiche lunghe e sottili e le tasche profonde saranno sempre più sciolte di quelle solide e compatte. L'approccio più produttivo consiste nello specificare tolleranze strette solo laddove la funzione le richiede e nel discutere tali caratteristiche specifiche con il fornitore prima che il piano di processo venga definito.
D6: Come viene gestita la riservatezza dei progetti proprietari?
Un accordo di riservatezza dovrebbe essere stipulato prima del trasferimento dei file e dovrebbe coprire l'archiviazione dei file, l'accesso interno, la divulgazione dei subappaltatori e lo smaltimento dei master, degli impianti e del materiale residuo dopo la chiusura del progetto. Chiedi specificamente se la tua geometria potrebbe mai apparire nei campioni di marketing o nelle visualizzazioni delle capacità e registra la risposta per iscritto. Un fornitore abituato a lavorare con programmi di sviluppo avrà già un processo definito a riguardo e saprà descriverlo senza esitazione.
-
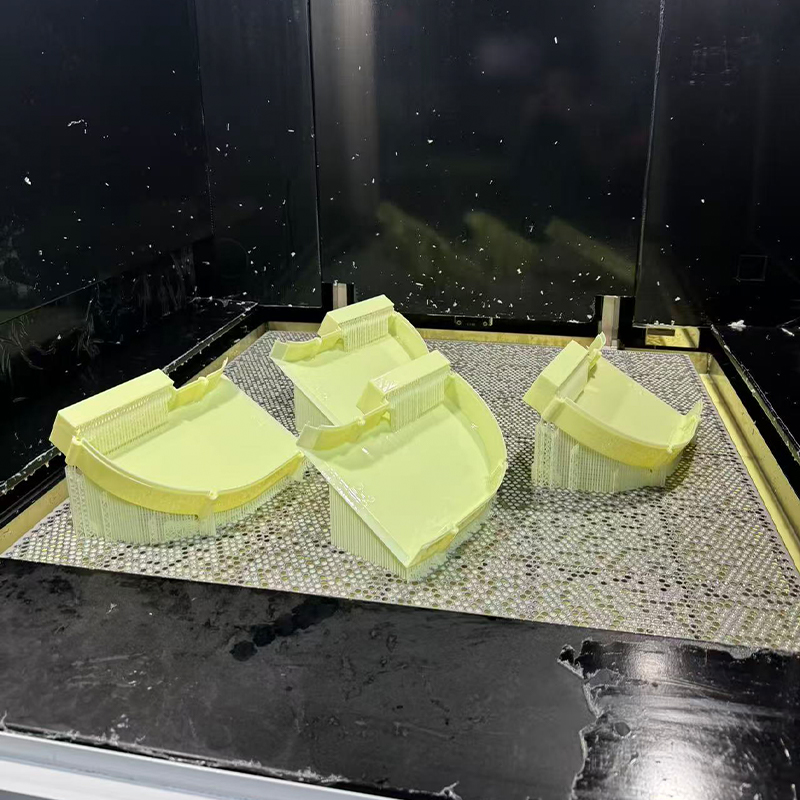 Servizio di stampa 3D in resina gialla simile all'ABS
-
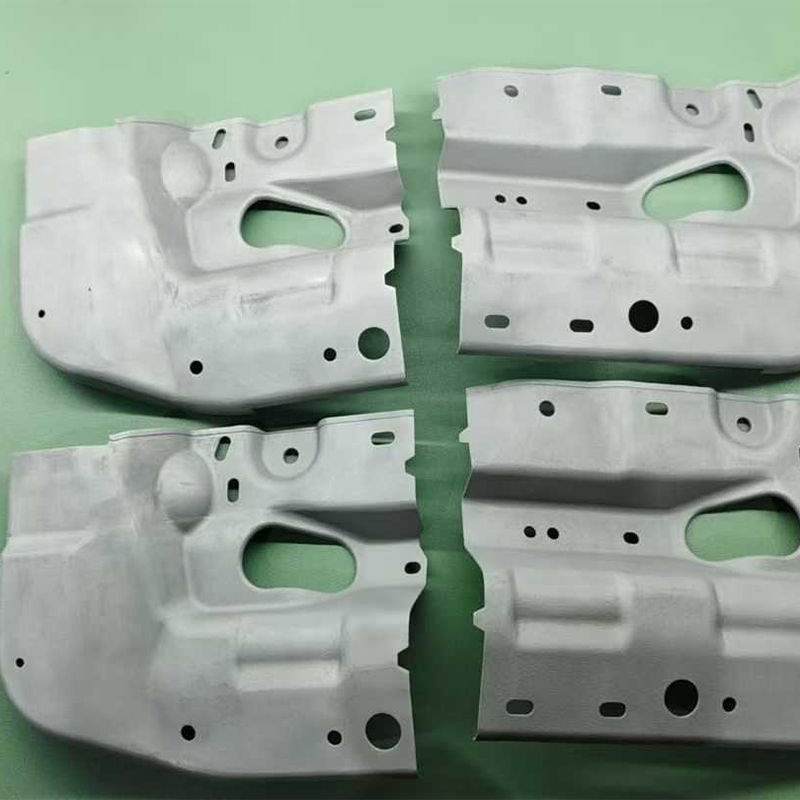 Servizio di stampa 3D in lega di alluminio AlSi10Mg
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
-
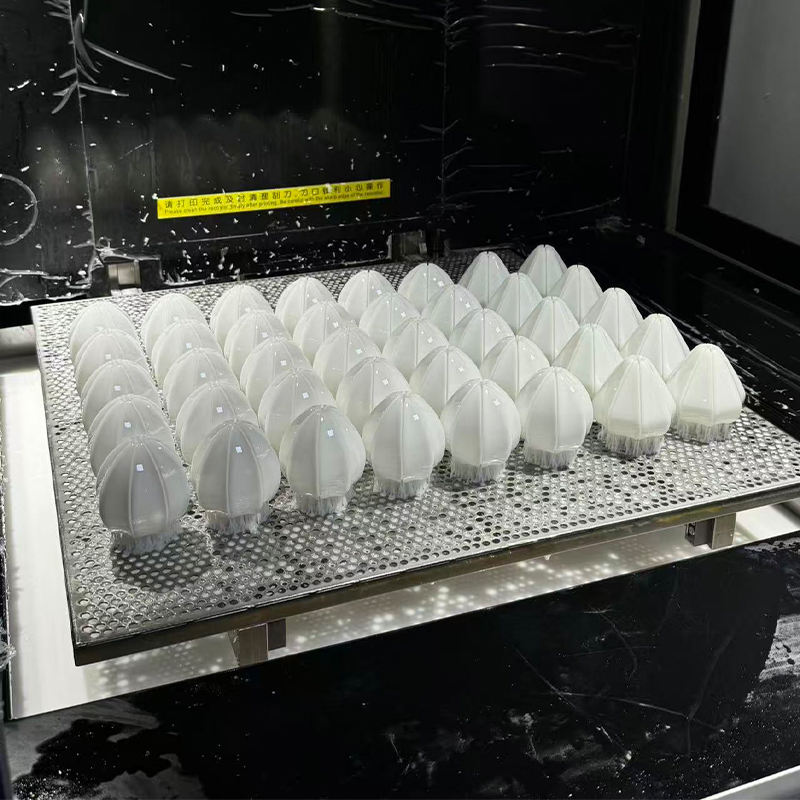 Servizio di stampa 3D in resina Off-White
-
 Servizio di stampa 3D di materiali FDM standard (PLA, PETG, ABS)
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
