- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

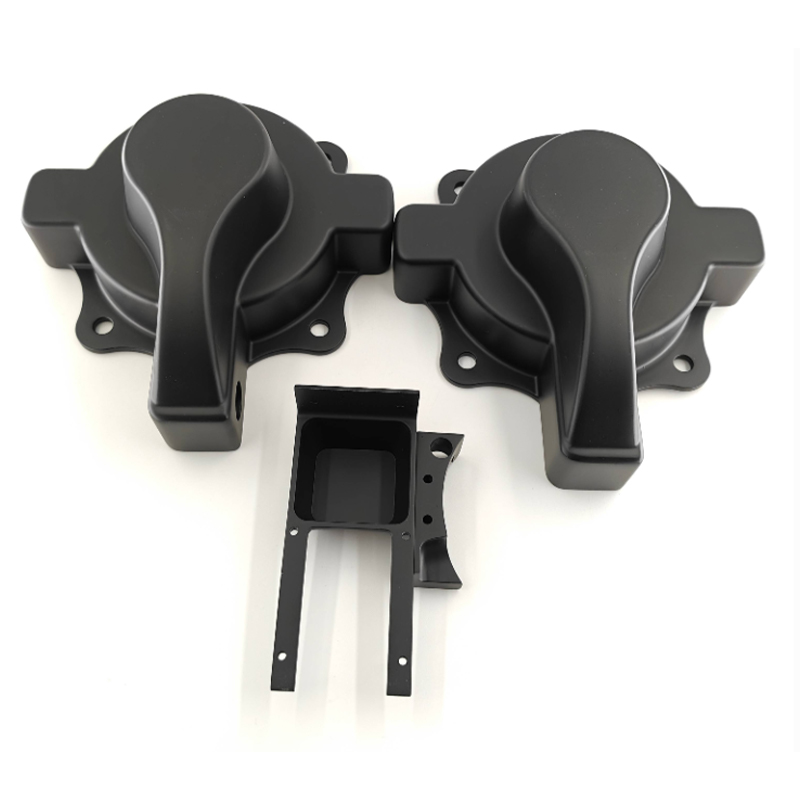
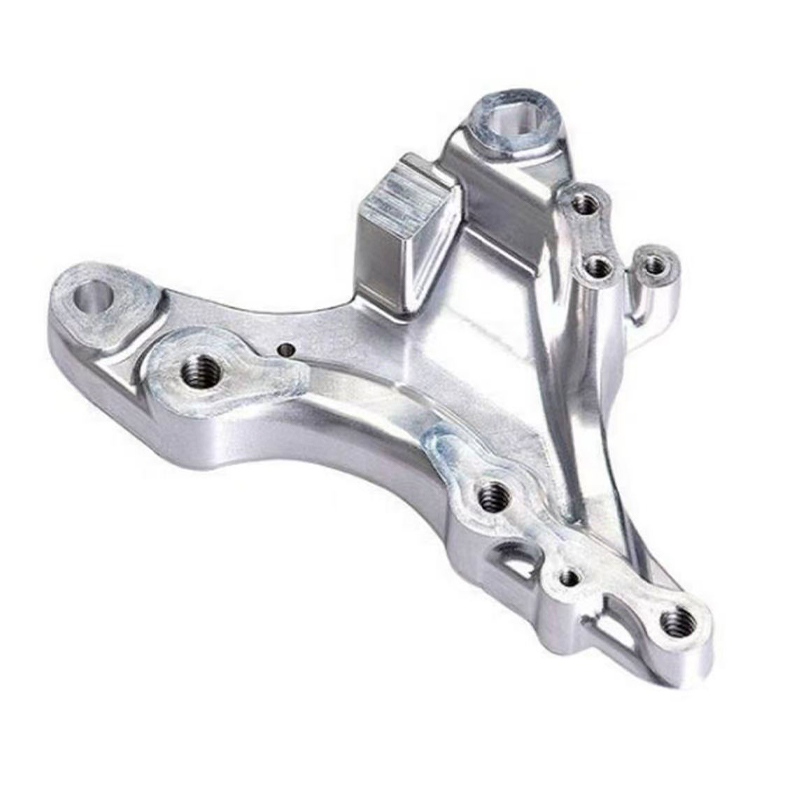
Guida ai servizi di lavorazione CNC: 3 assi, 4 assi, 5 assi a confronto
Cosa offrono i servizi di lavorazione CNC per parti in alluminio e metallo
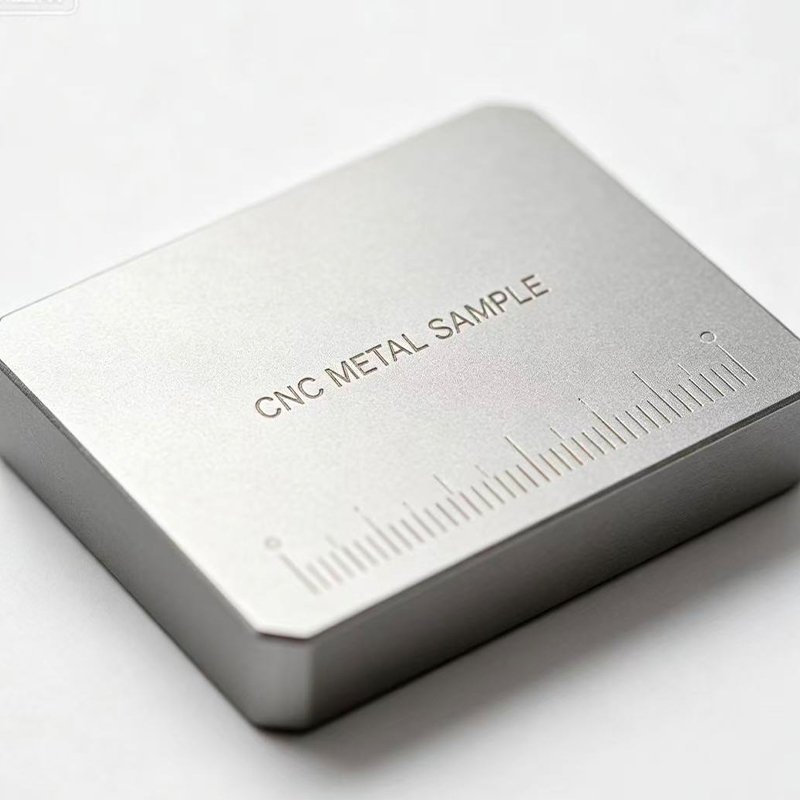
Un affidabile Servizi di lavorazione CNC il partner dovrebbe essere in grado di trasformare la parte dal disegno al componente finito con tolleranze strette e ripetibili, finitura superficiale coerente e proprietà dei materiali che corrispondano all'intento progettuale. Lavorazione CNC utilizza utensili da taglio controllati da computer per rimuovere materiale da un blocco solido o da una barra in una sequenza programmata con precisione, motivo per cui rimane la scelta standard per le parti che necessitano di precisione dimensionale che i processi additivi o di fusione non possono sempre garantire da soli. Acquirenti che cercano un servizio cnc alluminio o uno più ampio servizi CNC per metalli I fornitori cercano in genere di risolvere uno di questi tre problemi: hanno bisogno di un prototipo funzionale lavorato fino alla tolleranza finale, hanno bisogno di un ciclo di produzione ripetibile di componenti strutturali o meccanici oppure hanno bisogno di una geometria complessa che richieda il movimento simultaneo dell'utensile multiasse.
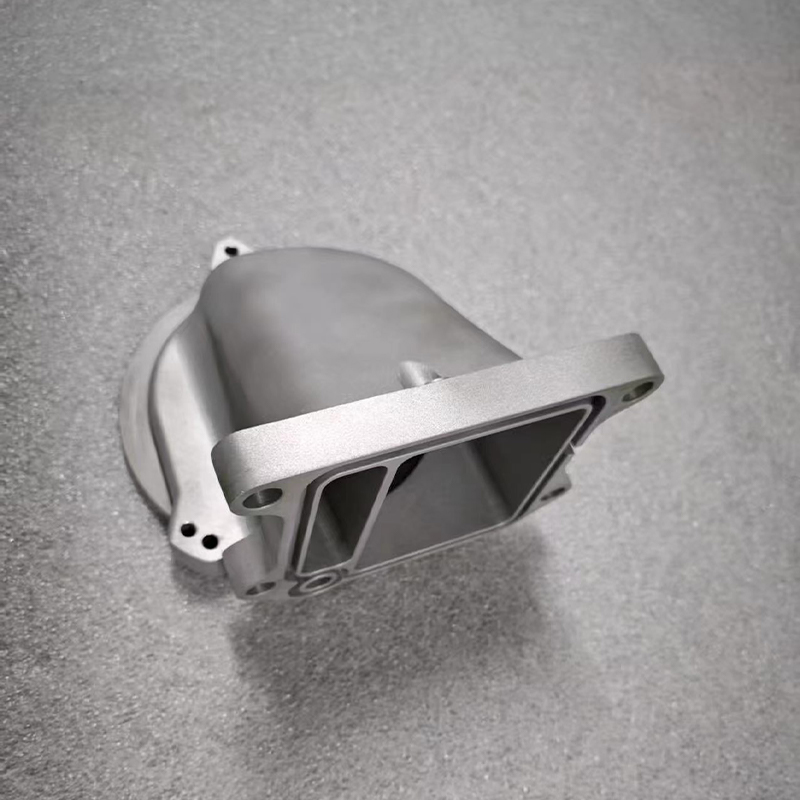
In quest'ultima categoria si colloca la distinzione tra lavorazione standard a tre assi e Servizi di lavorazione CNC a 5 assi diventa importante. Una macchina a cinque assi può avvicinarsi a un pezzo da quasi qualsiasi angolazione in un unico setup, riducendo così gli errori di riposizionamento e aprendo geometrie, come superfici curve, sottosquadri e caratteristiche angolari, che altrimenti richiederebbero più attrezzature o operazioni separate. Un esperto servizio di lavorazione dell'alluminio Il fornitore in genere valuterà la geometria della parte, i requisiti di tolleranza e il comportamento del materiale prima di consigliare se la lavorazione a tre assi, quattro o cinque assi è la soluzione giusta per un determinato progetto.
Le sezioni che seguono riguardano i tipi comuni di processi CNC e le loro caratteristiche, come sono strutturati i sistemi CNC e come tagliano il materiale, dove ciascuna configurazione si adatta meglio, un confronto dettagliato fianco a fianco, una guida pratica alla manutenzione e le risposte alle domande che gli acquirenti fanno più spesso prima di selezionare un Lavorazione CNC Services socio.
Il giusto approccio alla lavorazione CNC dipende dalla geometria della parte e dai requisiti di tolleranza, non semplicemente dal numero di assi pubblicizzati da una macchina.
Tipi comuni di servizi di lavorazione CNC e loro caratteristiche
La maggior parte dei fornitori di Lavorazione CNC Services organizzare le proprie capacità attorno a un numero limitato di configurazioni stabilite, ciascuna definita da quanti assi lungo i quali l'utensile da taglio o il pezzo può muoversi simultaneamente. Ciò influisce direttamente sulla complessità della geometria che può essere prodotta, sul numero di impostazioni necessarie per una parte e sulla tolleranza ottenibile.
| Configurazione | Materiali tipici | Ideale per |
|---|---|---|
| Fresatura a 3 assi | Alluminio, acciaio dolce, tecnopolimeri | Geometrie piatte e a gradini, staffe, piastre |
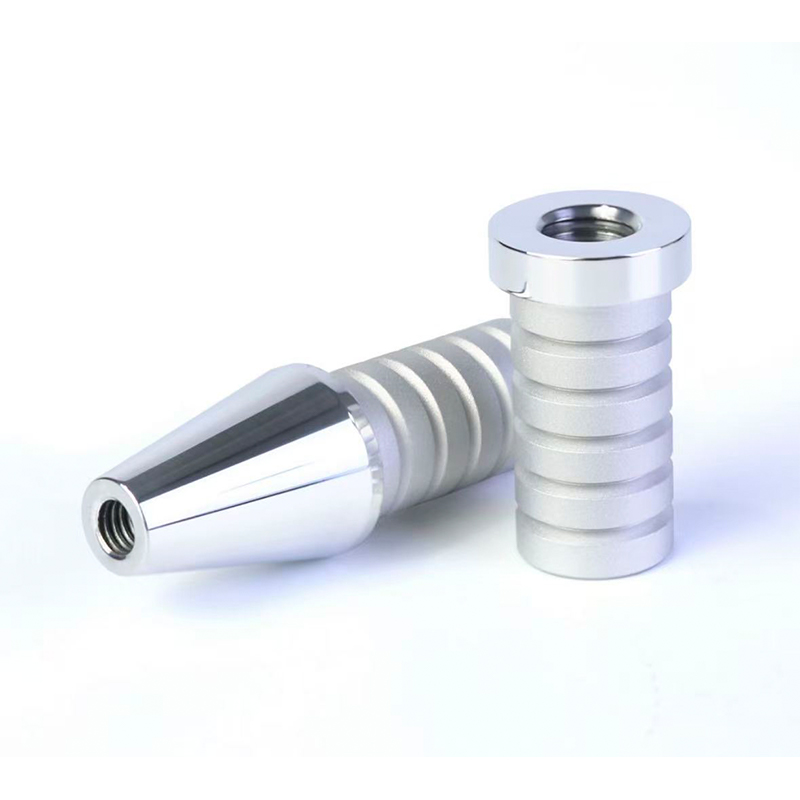
| Tornitura CNC | Barra in alluminio, acciaio inossidabile, ottone | Parti cilindriche, alberi, boccole, raccordi |
| Lavorazione a 4 assi | Leghe di alluminio, acciai legati | Parti che necessitano di lavorazioni di rotazione su più facce |
| Lavorazione CNC a 5 assi | Alluminio, titanio, acciaio inossidabile | Superfici sagomate complesse, geometria in stile aerospaziale, parti di precisione a configurazione singola |
La fresatura a tre assi rimane la configurazione più utilizzata per gran parte dei pezzi di uso quotidiano, poiché gestisce facce piane, tasche e elementi a gradini in modo efficiente e a un costo per pezzo inferiore rispetto alle configurazioni più complesse. La tornitura CNC è il processo standard ogni volta che una parte è fondamentalmente cilindrica, come alberi, boccole o raccordi filettati, e un servizio cnc alluminio focalizzato sulle parti rotonde in genere abbina i centri di tornitura con utensili motorizzati per aggiungere operazioni di fresatura secondarie senza un'impostazione separata. La lavorazione a quattro assi aggiunge un asse di rotazione che consente al pezzo di presentare più facce all'utensile da taglio senza riposizionamento manuale, migliorando sia la precisione che il tempo di ciclo per le parti con caratteristiche su più di un lato.
All’estremità superiore della complessità, Servizi di lavorazione CNC a 5 assi consentono all'utensile da taglio di avvicinarsi a un pezzo praticamente da qualsiasi angolazione in un'unica configurazione continua. Ciò è particolarmente utile per i progetti di lavorazione dell'alluminio che coinvolgono superfici sagomate, caratteristiche di montaggio angolate o parti strutturali a pareti sottili in cui il riposizionamento ripetuto introdurrebbe un accumulo cumulativo di tolleranze. Acquirenti che valutano un servizio di lavorazione dell'alluminio per una nuova parte è necessario considerare questa tabella come un filtro iniziale, poiché lo spessore della parete, la tolleranza richiesta e le specifiche di finitura superficiale determinano in ultima analisi quale configurazione è appropriata.
L'abbinamento della geometria della parte alla configurazione dell'asse destro riduce le impostazioni, migliora il controllo della tolleranza e riduce i tempi di consegna complessivi.
Come funzionano i sistemi di lavorazione CNC: principi e struttura
Ogni Lavorazione CNC Services il funzionamento segue la stessa logica di base: un modello CAD viene convertito in percorsi utensile CAM, tali percorsi vengono tradotti in codice G leggibile dalla macchina e il controller della macchina esegue quel codice per spostare un utensile da taglio rotante rispetto a un pezzo fisso o rotante. Ciò che cambia tra i tipi di macchina è il numero di direzioni in cui può verificarsi il movimento relativo e la rigidità con cui la struttura della macchina mantiene la tolleranza durante il taglio.
Componenti strutturali principali
- Un basamento e una colonna della macchina rigidi che resistono alla deflessione sotto le forze di taglio, che influiscono direttamente sulla tolleranza ottenibile e sulla finitura superficiale
- Un gruppo mandrino che fa ruotare l'utensile da taglio a velocità adeguate al materiale, con velocità del mandrino più elevate generalmente richieste per l'alluminio rispetto alle leghe più dure
- Assi lineari e rotanti, azionati da viti a ricircolo di sfere o motori lineari, che posizionano l'utensile o il pezzo con precisione ripetibile
- Un cambio utensile che scambia automaticamente gli utensili da taglio tra le operazioni, riducendo l'intervento manuale durante cicli di produzione più lunghi
- Sistemi di evacuazione del refrigerante e dei trucioli che gestiscono il calore e allontanano il materiale dalla zona di taglio, particolarmente importante per l'alluminio, che genera trucioli lunghi e fibrosi a velocità di avanzamento elevate
Per un'offerta di macchine Servizi di lavorazione CNC a 5 assi , gli assi rotanti aggiuntivi assumono tipicamente la forma di una tavola articolata o di una testa del mandrino rotante, entrambe le quali consentono all'utensile di inclinarsi rispetto al pezzo in lavorazione anziché richiedere il riorientamento manuale del pezzo in lavorazione. Questa capacità è importante soprattutto su parti con curve composte o caratteristiche non allineate a una semplice griglia X-Y-Z, poiché consente all'utensile di rimanere perpendicolare alla superficie di taglio durante l'operazione, migliorando la finitura superficiale e riducendo l'usura dell'utensile rispetto all'avvicinamento a una superficie angolata fuori asse.
Il comportamento dei materiali influisce anche sulla configurazione della macchina. La lavorazione dell'alluminio generalmente avviene a velocità del mandrino e velocità di avanzamento più elevate rispetto all'acciaio o al titanio perché il materiale è più morbido e termicamente conduttivo, ma richiede anche un'attenta gestione dei trucioli e rivestimenti adeguati dell'utensile per evitare il tagliente di riporto sull'utensile da taglio. Un capace servizi CNC per metalli il fornitore regola la velocità del mandrino, la velocità di avanzamento e la strategia del refrigerante in base alla lega specifica da tagliare anziché applicare un unico programma generico per tutti i materiali.
La rigidità della macchina, la configurazione degli assi e i parametri di taglio specifici del materiale determinano insieme la tolleranza e la finitura che un fornitore di CNC può fornire in modo coerente.
Scenari applicativi e criteri di selezione per la lavorazione CNC di alluminio e metallo
Selezionando il diritto Lavorazione CNC L'approccio inizia con l'abbinamento della funzione e della geometria della parte a un processo in grado di soddisfare economicamente i requisiti di tolleranza e volume. La tabella seguente illustra gli scenari applicativi comuni insieme ai fattori di selezione più importanti.
Scenari applicativi comuni
| Criteri di selezione chiave
|
Una parte con caratteristiche solo su una o due facce viene spesso gestita in modo efficiente con la fresatura o la tornitura a tre assi, mantenendo tempi di ciclo e costi prevedibili. Una parte con curve composte, sottosquadri o sporgenze angolari su più facce è un candidato più forte Servizi di lavorazione CNC a 5 assi , poiché il consolidamento delle operazioni in un unico setup riduce l'accumulo di tolleranze derivante dal riposizionamento di una parte tra più fissaggi. La scelta del materiale guida anche le decisioni relative al processo: l’alluminio è generalmente preferito per parti strutturali leggere e componenti che dissipano il calore, mentre l’acciaio inossidabile o l’acciaio legato viene selezionato quando è richiesta maggiore robustezza, resistenza all’usura o resistenza alla corrosione, anche se questi materiali in genere vengono lavorati più lentamente dell’alluminio.
Il volume degli ordini influenza anche l’economia del lavoro CNC. Un singolo prototipo o una manciata di unità raramente giustifica un’ampia progettazione di attrezzature, mentre un ciclo di produzione di diverse centinaia di parti identiche trae vantaggio dall’investimento in attrezzature dedicate e percorsi utensile ottimizzati che riducono il tempo di ciclo per parte. Le aziende che si approvvigionano da a Lavorazione CNC Services fornitore per la prima volta spesso sottovaluta il contributo dei tempi di progettazione e programmazione dei dispositivi al lead time totale su parti complesse, in particolare per il lavoro a cinque assi in cui la simulazione del percorso utensile è essenziale per evitare collisioni degli utensili.
La complessità geometrica e la tolleranza richiesta, non solo le dimensioni del pezzo, determinano se un progetto necessita di lavorazione a tre, quattro o cinque assi.
Confronto dettagliato: tolleranza del servizio di lavorazione CNC dell'alluminio e tempo ciclo
Il grafico a linee seguente mette a confronto gli intervalli di tolleranza approssimativi ottenibili nelle comuni configurazioni CNC, dalla fresatura standard a tre assi alla lavorazione a cinque assi, con l'aumento della complessità della parte. Questi valori rappresentano gli intervalli generali del settore piuttosto che le specifiche garantite di ogni singola macchina e i risultati effettivi dipendono dalle condizioni della macchina, dagli utensili e dal materiale.
Il grafico illustra un modello coerente tra le configurazioni CNC: all'aumentare del numero di assi controllabili, la tolleranza ottenibile generalmente si restringe perché sono necessarie meno fasi di riposizionamento manuale durante la costruzione. La lavorazione a cinque assi tende a mantenere le tolleranze più strette mostrate qui perché la parte rimane fissata in un unico setup per tutta l'operazione, eliminando i piccoli errori di allineamento che si accumulano quando una parte viene sbloccata e rifissata tra un'operazione e l'altra su macchine ad asse inferiore. La fresatura standard a tre assi rimane altamente adatta per geometrie più semplici, ma in genere richiede configurazioni aggiuntive per caratteristiche su più facce, il che introduce maggiori possibilità di errori cumulativi. Le operazioni di tornitura generale, sebbene eccellenti per la precisione cilindrica, mostrano qui una gamma più ampia perché riflette un ampio mix di complessità della parte piuttosto che un singolo tipo di caratteristica. Per gli acquirenti che pesano un servizio cnc alluminio contro a Servizi di lavorazione CNC a 5 assi fornitore, questa tendenza spiega perché le parti multifaccia con tolleranze più strette vengono spesso indirizzate verso apparecchiature a cinque assi, anche se la tariffa oraria per tale apparecchiatura è in genere più elevata rispetto a quella del lavoro più semplice a tre assi.
La tolleranza generalmente si restringe all'aumentare del numero di assi, principalmente perché meno impostazioni significano meno errori di allineamento cumulativi.
Adozione da parte del settore della lavorazione CNC multiasse e dell'alluminio
L’adozione di configurazioni CNC più avanzate è cresciuta costantemente man mano che i costi delle macchine si sono moderati e il software CAM è diventato più capace di generare percorsi utensile multiasse senza collisioni. Secondo i rapporti generali sull’industria manifatturiera, l’alluminio è rimasto uno dei metalli più lavorati in diversi settori grazie al suo favorevole rapporto resistenza/peso e alla lavorabilità. Il grafico a barre in pila riportato di seguito illustra una ripartizione approssimativa dell'utilizzo della configurazione della macchina in tre ampi segmenti di domanda, espressi come quote relative anziché come volumi di produzione assoluti.
Lo schema tra i segmenti mostra che la lavorazione a tre assi comporta ancora una quota significativa di lavoro di prototipazione, soprattutto perché molte parti in fase iniziale hanno una geometria relativamente semplice che non richiede funzionalità multiasse. Man mano che le applicazioni si spostano verso la produzione in volumi ridotti e in particolare componenti strutturali o di tipo aerospaziale, la quota attribuita alla lavorazione a cinque assi aumenta notevolmente, riflettendo la crescente prevalenza della geometria sagomata e multifaccia in queste categorie. Questa tendenza è in linea con i commenti più ampi del settore che suggeriscono che la domanda di Servizi di lavorazione CNC a 5 assi si è espanso man mano che sempre più industrie adottano componenti in alluminio leggeri e dalla geometria complessa al posto di progetti più pesanti o con un maggiore utilizzo di assemblaggio. Per un servizi CNC per metalli fornitore, ciò evidenzia l'importanza di mantenere una flotta mista di apparecchiature a tre, quattro e cinque assi piuttosto che specializzarsi in modo ristretto, poiché il mix di progetti può cambiare in modo significativo a seconda del segmento applicativo in cui opera un cliente. Gli acquirenti che valutano i fornitori dovrebbero chiedere direttamente quale percentuale della capacità di un'officina è compatibile con i cinque assi se la pipeline del loro progetto include geometrie complesse.
La quota di capacità a cinque assi aumenta con la complessità geometrica, rendendo un negozio a configurazione mista più adattabile a progetti di prototipazione, volumi ridotti e strutturali.
Relazione tra finitura superficiale e velocità di avanzamento nella lavorazione CNC dei metalli
La qualità della finitura superficiale e la velocità di avanzamento della lavorazione sono variabili strettamente correlate che ogni servizi CNC per metalli il fornitore deve bilanciare le scadenze del progetto. Velocità di avanzamento più elevate generalmente riducono i tempi e i costi del ciclo, ma possono lasciare segni dell'utensile più pronunciati a meno che non siano abbinate a passate di finitura. Il grafico a dispersione riportato di seguito illustra una relazione generale ed illustrativa tra la velocità di avanzamento e la rugosità superficiale risultante in un campione di comuni operazioni di lavorazione dell'alluminio.
I punti sparsi tendono verso l'alto da in basso a sinistra a in alto a destra, indicando che all'aumentare della velocità di avanzamento, anche la rugosità superficiale tende ad aumentare all'interno di questo campione illustrativo. Questa relazione generale è ben documentata nella pratica di lavorazione: velocità di avanzamento più elevate rimuovono il materiale più velocemente ma lasciano segni di cuspide più ampi e visibili tra le passate dell'utensile, a meno che non venga successivamente aggiunta una passata di finitura a velocità di avanzamento ridotta. La distribuzione dei punti a ciascun livello di avanzamento riflette anche che le condizioni dell'utensile, la durezza del materiale e l'applicazione del refrigerante introducono variabilità anche a un'impostazione di avanzamento fissa, motivo per cui gli operatori esperti raramente si affidano solo alla velocità di avanzamento per prevedere la qualità della finitura. Per progetti con severi requisiti estetici o di superficie sigillante, an servizio di lavorazione dell'alluminio in genere programmerà una passata di sgrossatura a velocità di avanzamento più elevate seguita da una passata di finitura più lenta per ottenere la rugosità superficiale richiesta senza prolungare il tempo di ciclo complessivo più del necessario. Gli acquirenti che specificano requisiti rigorosi di finitura superficiale dovrebbero comunicarlo tempestivamente, poiché influisce sia sulla strategia di programmazione che sui tempi di consegna preventivati.
La finitura superficiale e la velocità di avanzamento si contrappongono, quindi le superfici cosmetiche o sigillanti strette richiedono in genere un passaggio di finitura dedicato più lento.
Utilizzo della macchina: un'istantanea della capacità per i servizi di lavorazione CNC
L'utilizzo della macchina è un indicatore pratico dell'efficienza a Lavorazione CNC Services shop gestisce le proprie attrezzature attraverso la prototipazione e il lavoro di produzione. Un'officina che utilizza attrezzature molto basse può indicare una capacità sottoutilizzata o un'inefficienza di pianificazione, mentre un'officina che lavora quasi al pieno utilizzo con apparecchiature complesse a cinque assi può dover affrontare tempi di consegna più lunghi per i nuovi ordini. L'indicatore sottostante mostra un'istantanea illustrativa dell'utilizzo di una cella di lavorazione a cinque assi durante un periodo di produzione tipico.
Un dato di utilizzo compreso in questo intervallo generale suggerisce che un'officina utilizza le sue apparecchiature a cinque assi di valore più elevato su una parte sostanziale delle ore di turno disponibili, pur mantenendo una certa flessibilità di programmazione per soddisfare ordini nuovi o urgenti. Un utilizzo al di sotto di questo intervallo spesso indica un investimento insufficiente nella pipeline di vendita o un eccesso di capacità rispetto alla domanda, mentre un utilizzo sostenuto superiore a circa il novanta per cento spesso segnala che un negozio è prossimo alla capacità limitata, il che può tradursi in tempi di consegna preventivati più lunghi per il nuovo lavoro a cinque assi. Questa metrica è uno dei motivi per cui gli acquirenti valutano Servizi di lavorazione CNC a 5 assi i fornitori dovrebbero chiedere direttamente i tempi di consegna attuali piuttosto che fare affidamento solo sulle capacità commercializzate, poiché una macchina tecnicamente capace e al completo non aiuta un progetto con una scadenza a breve termine. Le officine che mantengono un mix di apparecchiature a tre, quattro e cinque assi generalmente hanno una maggiore flessibilità per spostare il lavoro di minore complessità lontano dalle celle a cinque assi vincolate, contribuendo a mantenere la produttività complessiva più prevedibile per i clienti.
Confermare l'utilizzo attuale della macchina e i tempi di consegna è importante quanto confermare la capacità tecnica quando si seleziona un partner CNC.
Guida alla manutenzione delle apparecchiature di lavorazione CNC
Qualità costante delle parti da a Lavorazione CNC Services il fornitore dipende fortemente dalla manutenzione disciplinata delle apparecchiature. Le macchine multiasse, in particolare, accumulano usura su più giunti mobili e componenti rotanti, il che rende la cura preventiva un fattore più importante nella precisione a lungo termine rispetto a quanto lo è sulle apparecchiature più semplici.
Lista di controllo per la manutenzione ordinaria
- Ispezionare i cuscinetti del mandrino e monitorare regolarmente l'eccentricità del mandrino per individuare i primi segni di usura prima che influenzino la finitura superficiale
- Controllare il gioco delle viti a ricircolo di sfere, delle guide lineari e dei componenti dell'asse rotante e lubrificarli nuovamente secondo un programma prestabilito
- Verificare le condizioni del portautensile e la calibrazione del cambio utensile per evitare errori dimensionali introdotti da un posizionamento incoerente dell'utensile
- Monitorare la concentrazione e il filtraggio del refrigerante, poiché il refrigerante degradato accelera l'usura dell'utensile e può influire sulla qualità della superficie dell'alluminio
- Eseguire controlli periodici di calibrazione degli assi, in particolare sugli assi rotanti utilizzati nei servizi di lavorazione CNC a 5 assi, per confermare che la precisione del posizionamento non abbia subito variazioni
- Mantieni aggiornati il software di controllo e i post-processori per mantenere la compatibilità con l'attuale programmazione CAM ed evitare errori del percorso utensile
Gli intervalli di manutenzione preventiva dovrebbero essere adeguati all'utilizzo effettivo della macchina e ai materiali tagliati anziché seguire un calendario generico fisso. Una macchina che esegue turni di produzione quasi continui su leghe più dure come l'acciaio inossidabile avrà generalmente bisogno di ispezioni più frequenti di utensili e mandrini rispetto a una macchina utilizzata principalmente per lavori di lavorazione dell'alluminio più leggeri. Gli assi rotanti sulle macchine a cinque assi meritano particolare attenzione, poiché anche una piccola deriva di calibrazione in una tavola perno può tradursi in un errore di posizione cumulativo attraverso un percorso utensile complesso e multi-faccia. Negozi che offrono affidabilità servizi CNC per metalli in genere documentano questi intervalli di manutenzione internamente e tengono traccia dei dati sulle prestazioni del mandrino e dell'asse nel tempo, consentendo il rilevamento tempestivo dell'usura prima che influisca sulle parti consegnate.
Anche le pratiche di movimentazione dei materiali sono importanti per ottenere risultati coerenti. Le scorte di alluminio devono essere conservate in modo da evitare la contaminazione della superficie e danni da manipolazione prima della lavorazione, poiché le imperfezioni della superficie possono influire sulla precisione del fissaggio e sulla finitura estetica finale. Mantenere registrazioni chiare dei certificati di lotto dei materiali e di trattamento termico, ove applicabile, supporta la tracciabilità delle parti utilizzate in applicazioni strutturali o rilevanti per la sicurezza.
La calibrazione degli assi rotanti e il monitoraggio delle condizioni del mandrino meritano particolare attenzione sulle macchine multiasse per evitare derive graduali della precisione.
Scelta di un partner per i servizi di lavorazione CNC
Selezionando un Lavorazione CNC Services partner per un progetto specifico si riduce ad abbinare capacità, comunicazione e supporto a valle a ciò che la parte effettivamente richiede. Un fornitore che lavora solo parti senza rivedere i progetti per la producibilità comporta maggiori rischi per l'acquirente, in particolare per geometrie complesse che potrebbero richiedere lievi modifiche alla progettazione per evitare eccessive difficoltà di accesso agli strumenti o sezioni di pareti sottili e non supportate. Cerca un partner che esamini i disegni per problemi di lavorabilità, come tasche profonde che richiedono utensili lunghi e meno rigidi, prima di impegnarsi in un ciclo di produzione.
Vale anche la pena valutare se un fornitore può supportare un progetto oltre la lavorazione iniziale. Molte parti richiedono finiture secondarie come anodizzazione, sabbiatura o verniciatura, e avere un produttore o fornitore in grado di coordinare queste fasi insieme alla lavorazione riduce lo sforzo di coordinamento rispetto alla gestione di fornitori separati in ogni fase. I fornitori che offrono anche la stampa 3D per la prototipazione in fase iniziale e la replica di stampi in silicone per la produzione in piccoli lotti a basso costo e ad alta precisione offrono ai clienti una serie più ampia di strumenti per convalidare un progetto prima di impegnarsi in cicli di produzione CNC completi.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opera in questo ambito come produttore di servizi di stampa 3D commerciale OEM e fornitore di servizi di stampa 3D di grandi dimensioni ODM e la sua capacità si estende alla lavorazione avanzata insieme alla stampa 3D in resina, nylon e metallo. Il team di progettazione dell'azienda collabora con i clienti per trasformare i primi concetti in progetti di prodotti pratici e realizzabili, il che è particolarmente prezioso quando una parte viene valutata per la produzione CNC e piccoli aggiustamenti alla geometria potrebbero ridurre significativamente i tempi di lavorazione. Il suo processo di replicazione di stampi in silicone supporta la produzione in piccoli lotti a basso costo e ad alta precisione una volta convalidato il progetto, e trattamenti superficiali come la verniciatura vengono applicati internamente per portare le parti finite a uno stato pronto per la presentazione. Poiché il supporto alla progettazione, la lavorazione CNC, la stampa 3D e la finitura si trovano su un'unica piattaforma, i clienti che lavorano con questo tipo di sportello unico Lavorazione CNC Services il partner può passare dall'ideazione al prototipo fino alle parti in alluminio o metallo pronte per la produzione senza gestire più fornitori esterni, il che tende a ridurre sia i costi di coordinamento che il tempo totale del progetto. Che l'acquirente sia un grossista di uno studio di progettazione che acquista un piccolo lotto di componenti di precisione o un produttore che si dedica alla produzione ripetuta, questo tipo di supporto integrato generalmente si rivela più prezioso nel corso della vita di un prodotto rispetto alla scheda tecnica di una singola macchina.
Un fornitore che combina feedback di progettazione, lavorazione CNC e finitura sotto lo stesso tetto riduce il rischio di coordinamento durante l'intero ciclo di sviluppo del prodotto.
Domande frequenti
Quando un progetto necessita di servizi di lavorazione CNC a 5 assi invece della fresatura standard a 3 assi?La lavorazione a cinque assi è generalmente consigliata quando una parte presenta caratteristiche su più facce angolate o curve che altrimenti richiederebbero diverse impostazioni separate su una macchina a tre assi. Il consolidamento di queste operazioni in un'unica configurazione continua riduce l'errore di tolleranza cumulativo e spesso migliora il tempo di ciclo complessivo nonostante la tariffa oraria più elevata delle apparecchiature a cinque assi. |
Quali tolleranze può raggiungere in genere un servizio CNC sull'alluminio?La tolleranza ottenibile dipende dalla configurazione della macchina, dalla geometria della parte e dalla strategia di installazione, ma un'attrezzatura CNC ben mantenuta può generalmente mantenere tolleranze nell'ordine di pochi centesimi di millimetro per le parti in alluminio, con tolleranze più strette ottenibili in modo più coerente su attrezzature multiasse che richiedono meno impostazioni. |
La lavorazione CNC è adatta sia ai prototipi che ai cicli di produzione?Sì, la lavorazione CNC è ampiamente utilizzata per entrambi gli scopi perché lo stesso processo e, in molti casi, la stessa programmazione possono portare una parte dal prototipo iniziale fino alla produzione a volume basso o medio, il che è utile per convalidare l'idoneità e la funzionalità prima di ridimensionarla ulteriormente. |
Quali materiali supportano in genere i servizi CNC in metallo oltre all'alluminio?Oltre all'alluminio, i materiali comuni includono acciaio inossidabile, acciaio legato, ottone e titanio, ciascuno selezionato in base ai requisiti di robustezza, resistenza alla corrosione o peso. La scelta del materiale influisce sulla velocità del mandrino, sulla velocità di avanzamento e sulla selezione degli utensili, quindi dovrebbe essere confermata nelle prime fasi del processo di preventivazione. |
Cosa dovrei cercare in un servizio di lavorazione dell’alluminio per una partnership a lungo termine?Cerca un produttore o fornitore che offra una flotta mista di apparecchiature a tre, quattro e cinque assi, feedback chiari sulla progettazione per la producibilità, capacità di finitura interna e comunicazione trasparente sui tempi di consegna attuali e sull'utilizzo della macchina per mantenere prevedibili gli ordini ripetuti. |
-
 Servizio di stampa 3D in acciaio per utensili H13 / S136
-
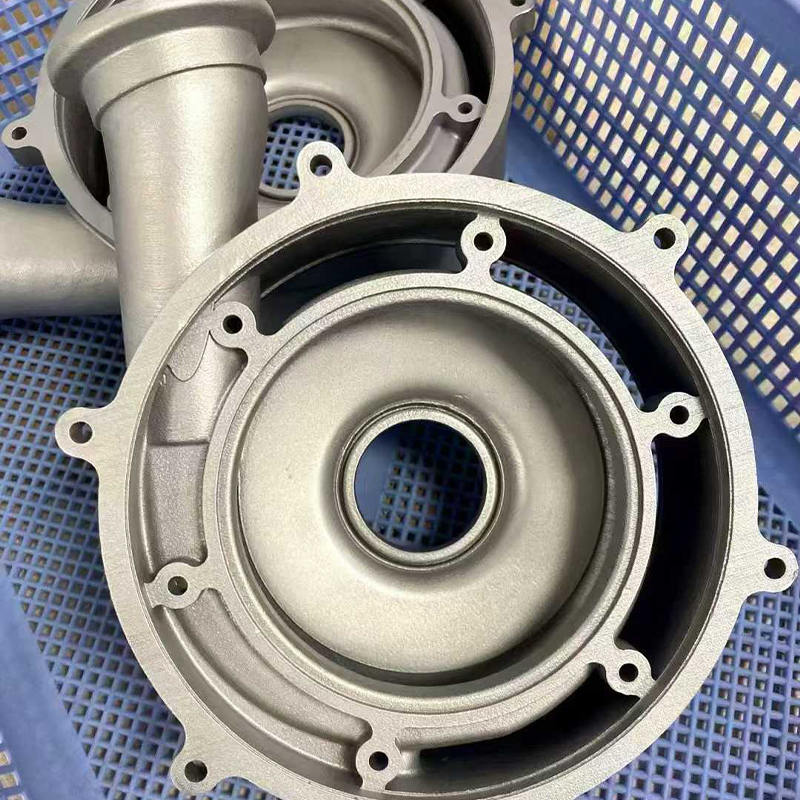 Servizio di stampa 3D in acciaio inossidabile 316L
-
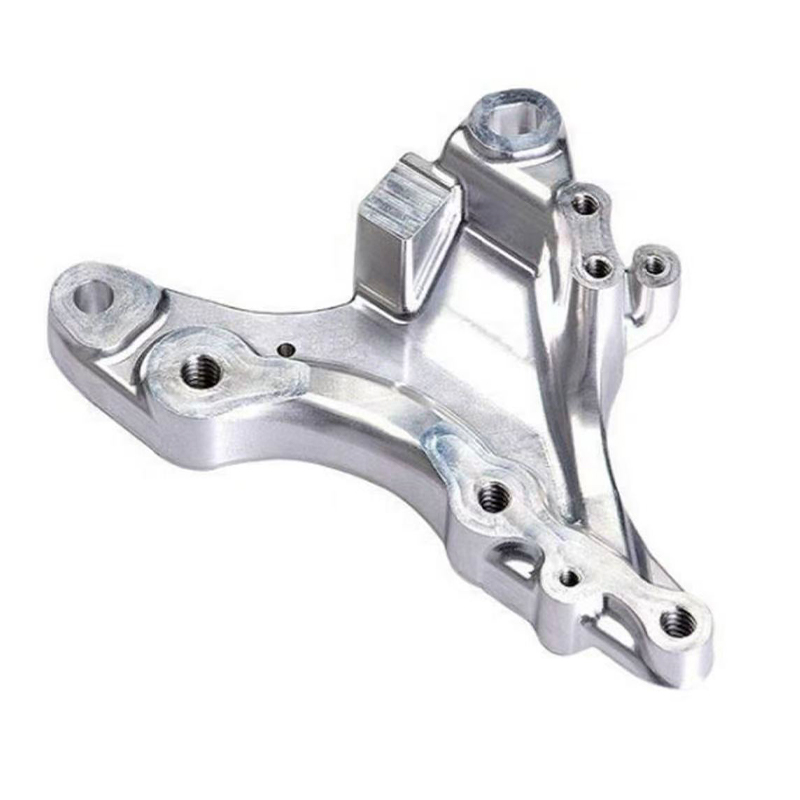 Servizio di stampa 3D in lega di titanio Ti6Al4V
-
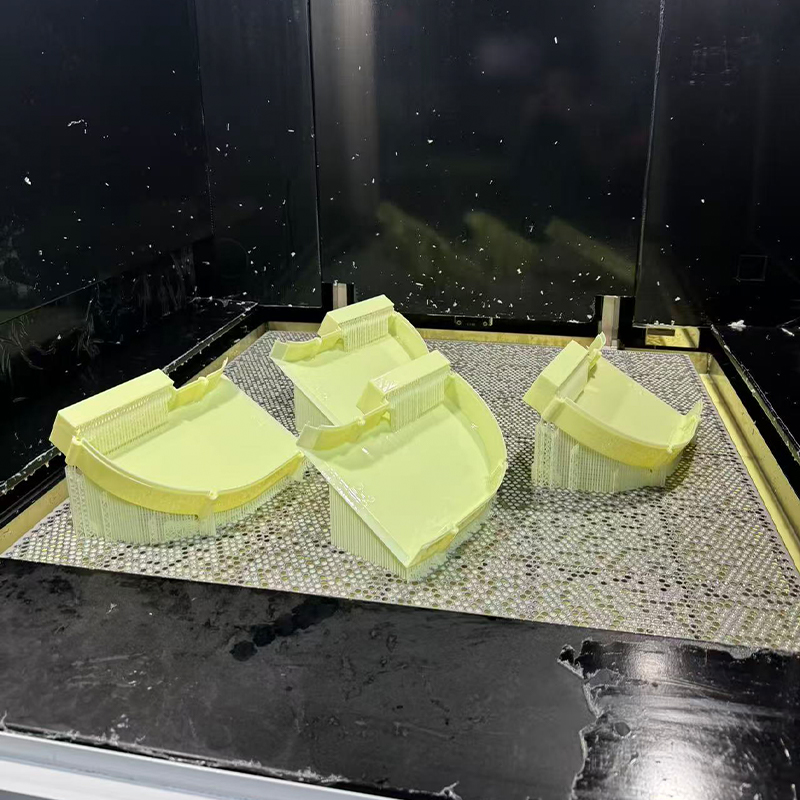 Servizio di stampa 3D in resina gialla simile all'ABS
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
