- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

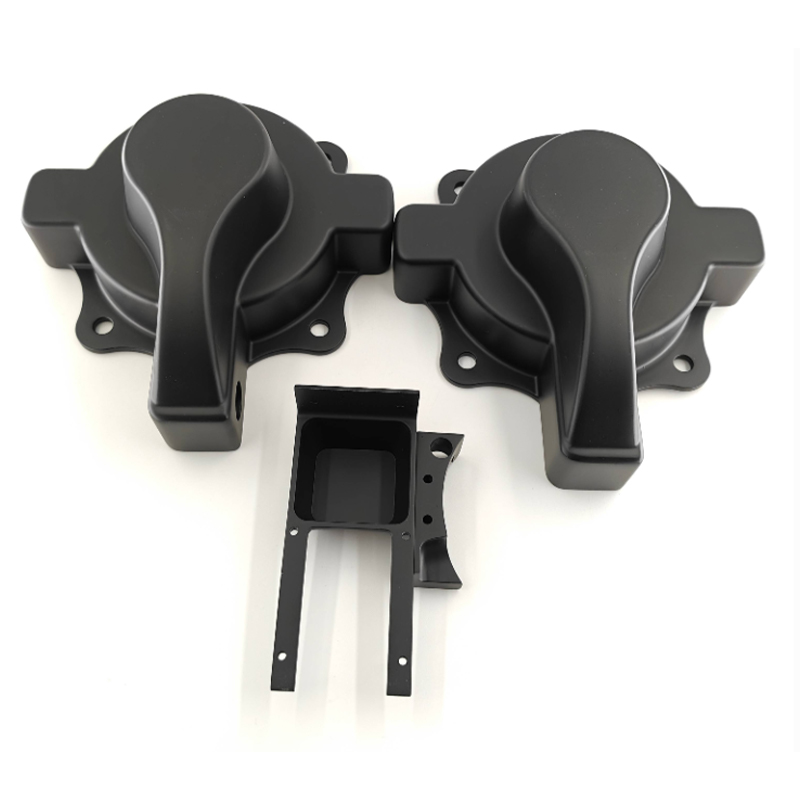
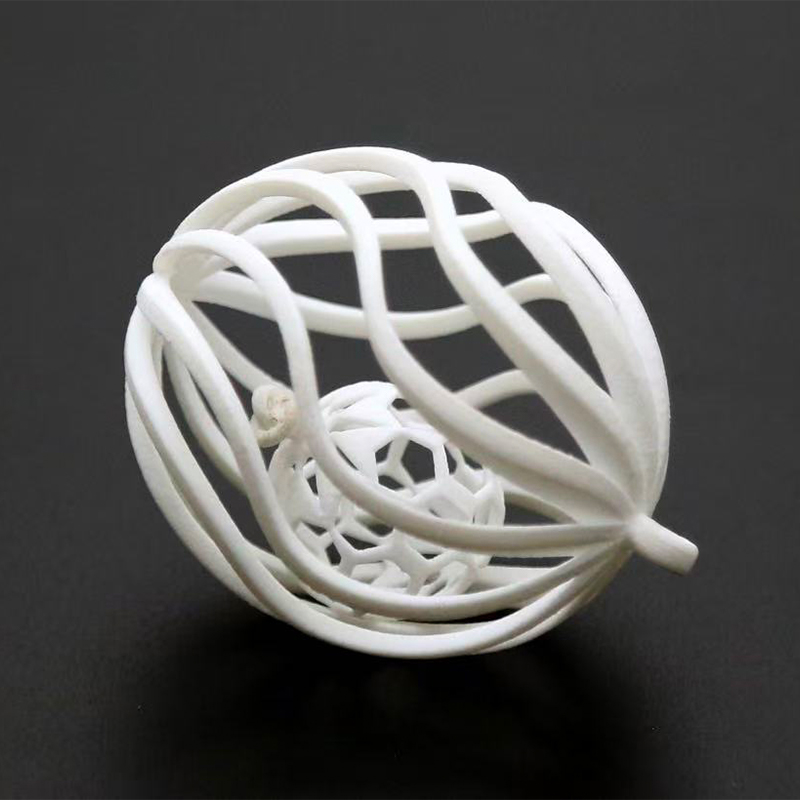
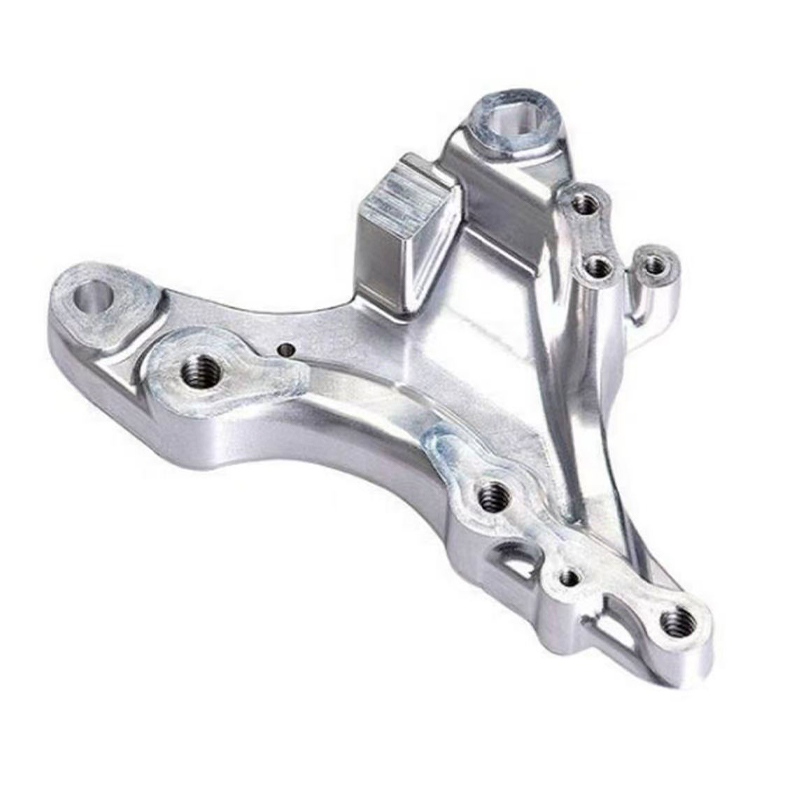
Come scegliere i servizi di stampa 3D per prototipi e produzione
Servizi di stampa 3D : La risposta breve sulla scelta del fornitore giusto
Il giusto fornitore di servizi di stampa 3D è quello il cui processo, materiali e finiture corrispondono a ciò che deve fare la tua parte, non quello con l’elenco delle macchine più lungo. In pratica, la maggior parte degli acquirenti sceglie tra quattro percorsi collaudati: resina SLA o DLP per dettagli fini e superfici lisce, nylon SLS per parti funzionali, metallo SLM per parti resistenti o esposte al calore e plastica FDM per modelli di grandi dimensioni in fase iniziale. Ottenere l'accordo giusto all'inizio fa risparmiare più tempo di qualsiasi negoziazione successiva.
Ecco una situazione che vediamo spesso. Un team di ingegneri ha un progetto di alloggiamento che verrà stampato a iniezione in tre mesi. Hanno bisogno di dieci parti che assomiglino al prodotto finale per una fiera e altre venti che possano sopravvivere a un test di caduta e ad alcune settimane di manipolazione sul campo. Sono due lavori diversi. Inviarli entrambi alla stessa macchina di solito compromette l’aspetto o la resistenza, mentre i buoni servizi di stampa 3D dividono il lavoro: resina e vernice per i campioni dello spettacolo, nylon per il test di caduta.
La stessa logica si applica quando cerchi un produttore o fornitore di servizi di stampa 3D in Cina. Un partner capace non si limita ad accettare il tuo file e premere stampa. Controllano lo spessore delle pareti, chiedono dove verrà utilizzato il pezzo, suggeriscono un materiale più adatto e ti dicono in anticipo quali superfici dovranno essere lavorate o verniciate. Quella conversazione è un segnale di qualità più forte di qualsiasi elenco di attrezzature.
Questa guida è scritta per progettisti di prodotto, ingegneri e team di approvvigionamento che ordinano prototipi, maschere, piccoli lotti e parti per uso finale. Copre i seguenti argomenti:
- I principali tipi di servizi di stampa 3D personalizzati e cosa fa bene ciascuno
- Come un lavoro passa da un file digitale a una parte finita
- Come scegliere tra materiali in resina, nylon e metallo
- Quando la lavorazione CNC o la replica di stampi in silicone sono la soluzione migliore
- Come confrontare un fornitore di servizi di stampa 3D commerciale sui punti che contano
- Come prendersi cura delle parti stampate dopo la consegna
Inizia con cosa deve fare la parte, poi scegli il processo; invertire tale ordine è la causa più comune di rilavorazione.
Tipi comuni di servizi di stampa 3D e loro caratteristiche
ISO/ASTM 52900, lo standard che definisce i termini della produzione additiva, raggruppa la tecnologia in sette famiglie di processi. I servizi di stampa 3D commerciali basano principalmente la loro offerta su tre di essi: fotopolimerizzazione in vasca (SLA e DLP), fusione a letto di polvere (SLS e SLM) ed estrusione di materiali (FDM). Scorri le schede sottostanti per vedere come si comporta ciascuna nei progetti reali.
-
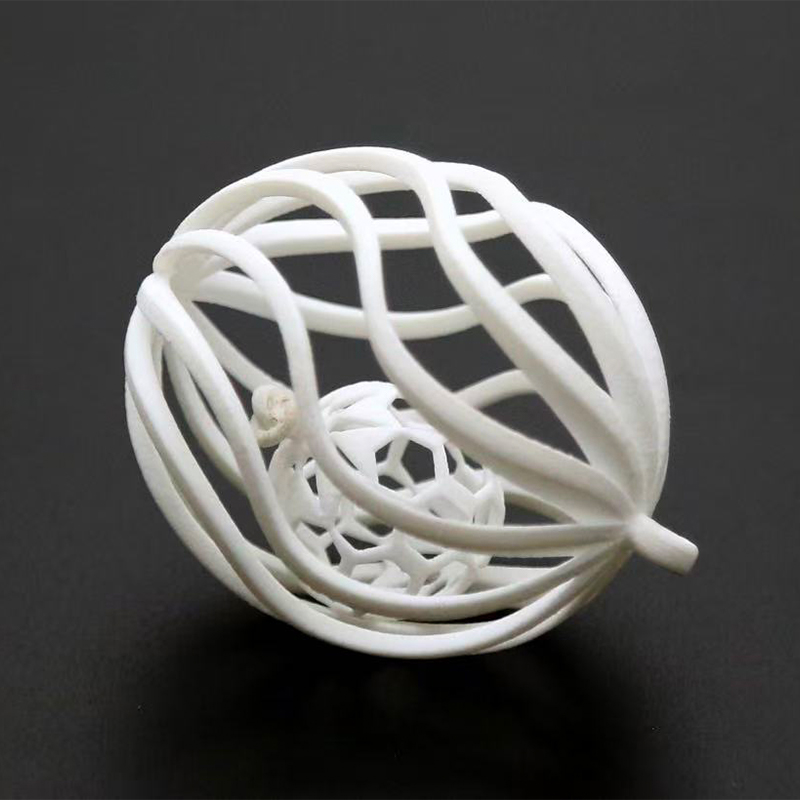
Resinaa SLA
Un laser UV polimerizza la resina liquida strato dopo strato. È forte su caratteristiche fini, spigoli vivi e superfici lisce.
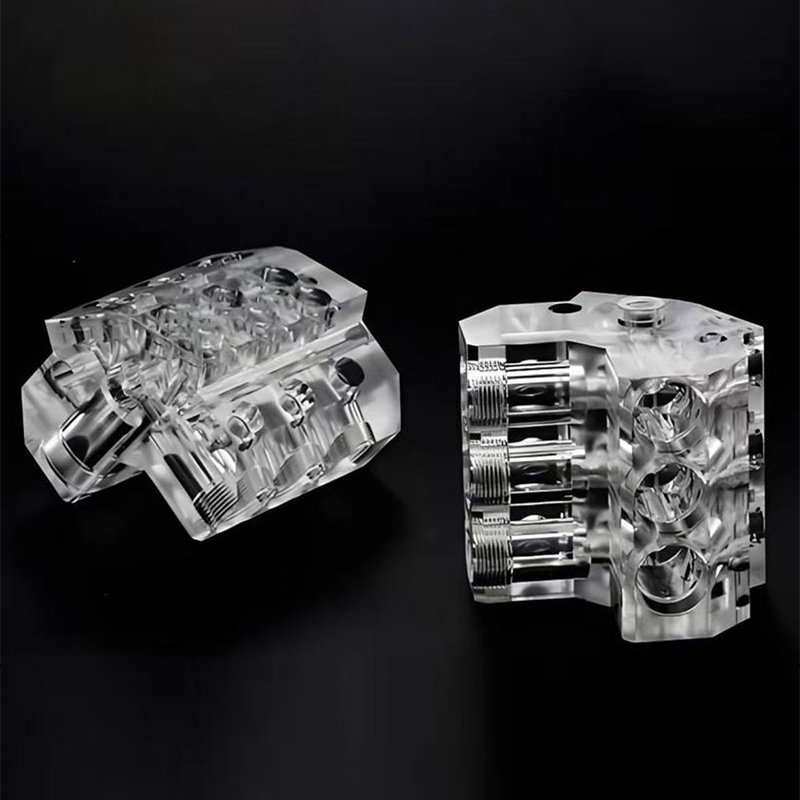
Usi tipici: modelli estetici, modelli master, parti trasparenti e piccoli alloggiamenti.
Attenzione: fragilità di alcune resine e lento ingiallimento in caso di lunga esposizione ai raggi UV.
-
Resina DLP
Un proiettore polimerizza un intero strato in una volta, quindi il tempo di costruzione rimane costante anche con molte piccole parti su una lastra.
Usi tipici: piccole parti dettagliate, connettori, componenti in miniatura e lotti di modelli.
Attenzione: un'area di costruzione più piccola rispetto a molte macchine basate sul laser.
-
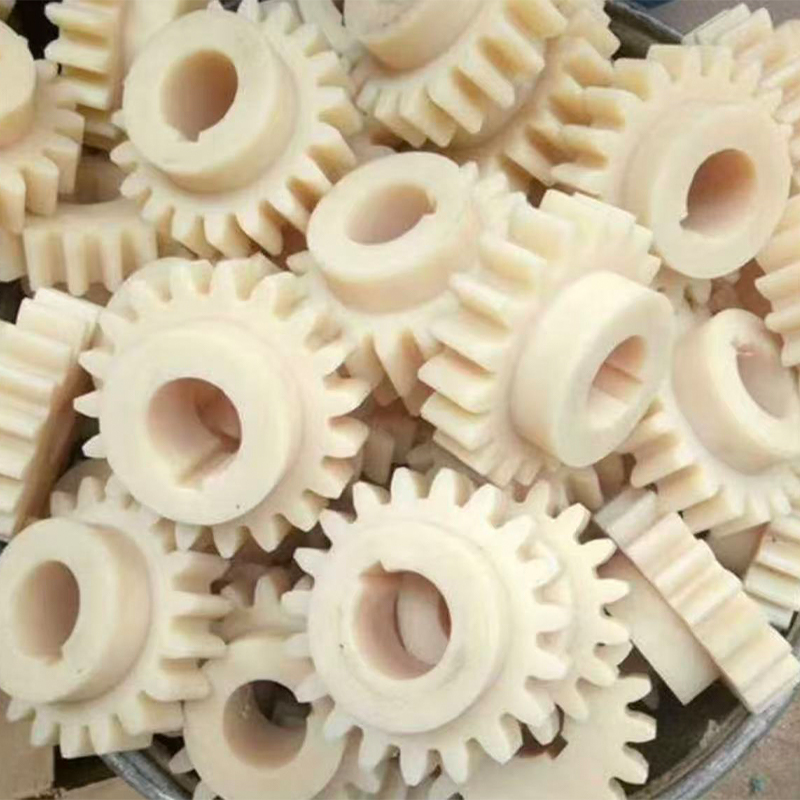
Nylon SLS
Un laser sinterizza la polvere di nylon. La polvere circostante sostiene la parte, quindi forme complesse e gruppi mobili sono pratici.
Usi tipici: accoppiamenti a scatto, alloggiamenti, condotti, prototipi funzionali e parti per uso finale a breve termine.
Fare attenzione a: una superficie granulosa a meno che la parte non sia tinta, sabbiata o levigata.
-
Metallolo SLM
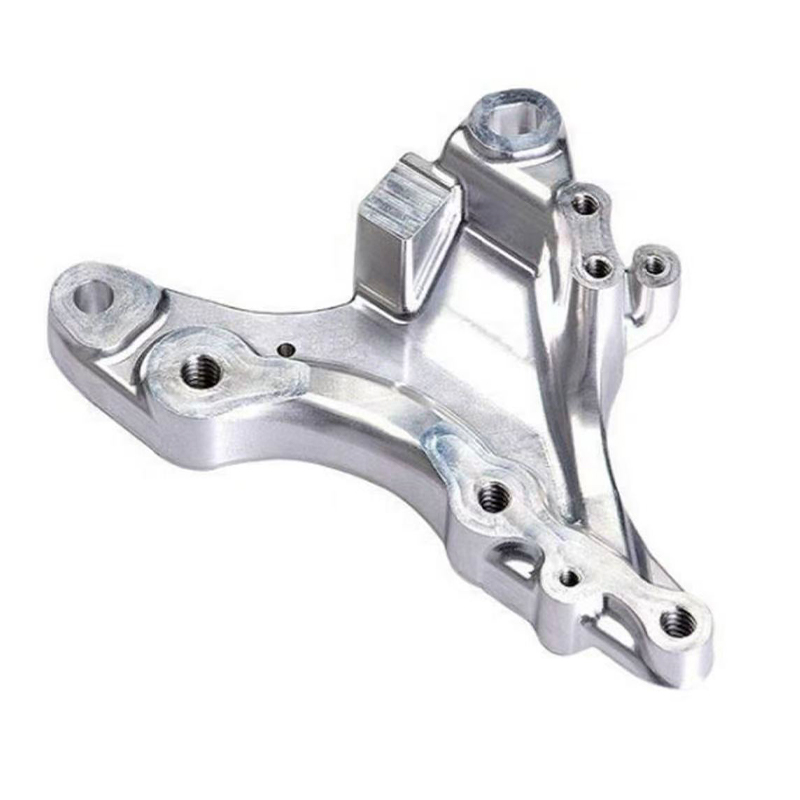
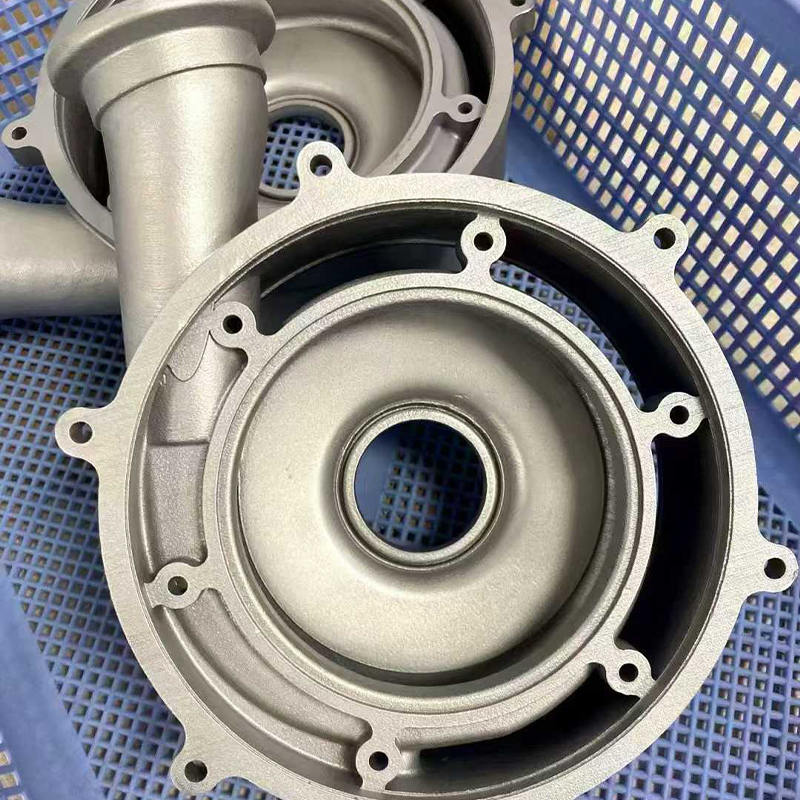
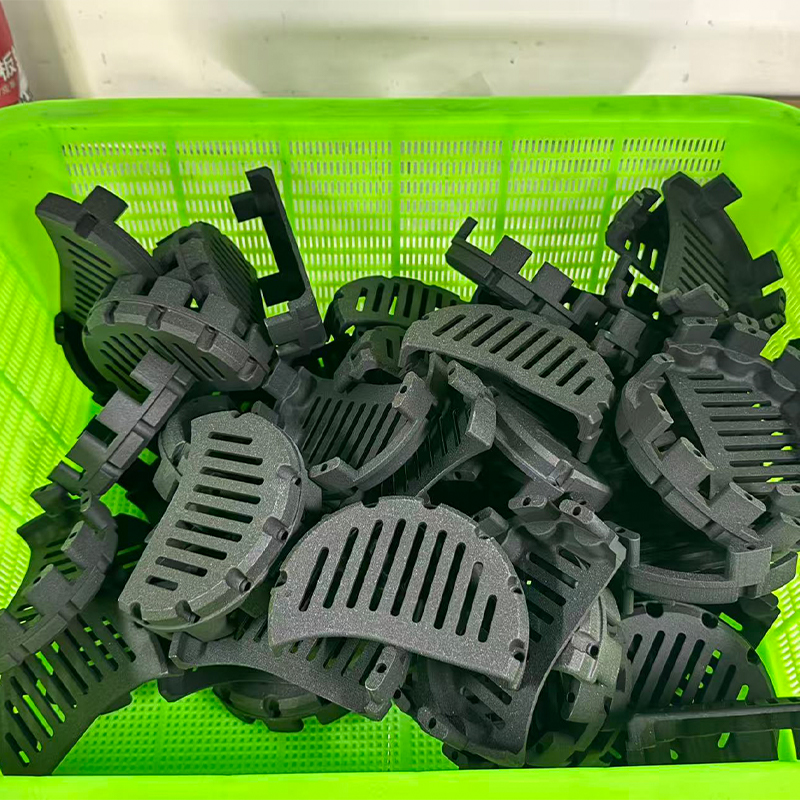
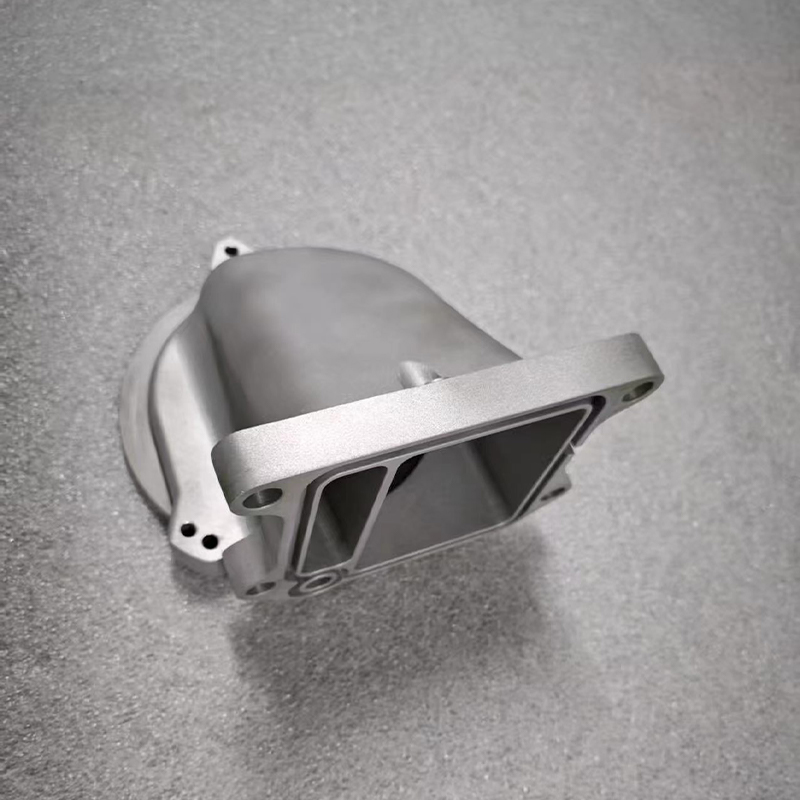
Un laser fonde completamente la polvere metallica in atmosfera protettiva, producendo pezzi densi in leghe di alluminio, acciaio inossidabile e titanio.
Utilizzi tipici: staffe, collettori, strutture leggere e componenti esposti al calore.
Attenzione a: supporti, tensioni residue e necessità di lavorare facce critiche.
-
Plastica FDM
Un ugello riscaldato deposita il filamento termoplastico. Si adatta a parti di grandi dimensioni e modelli in fase iniziale.
Usi tipici: infissi, modelli di grandi dimensioni e involucri semplici.
Fare attenzione a: linee di strato visibili e minore resistenza tra gli strati.
Tabella di consultazione rapida
| Processo | Materialeei tipici | La migliore vestibilità | Limitazione principale |
|---|---|---|---|
| SLA | Resine standard, tenaci, trasparenti e resistenti alle alte temperature | Modelli di aspetto e dettagli precisi | Alcune resine sono fragili; Invecchiamento UV nel tempo |
| DLP | Resine fotopolimeriche | Piccole parti dettagliate in lotti | Area di costruzione più piccola |
| SLS | Nylon PA12 e nylon riempiti | Partei funzionali, geometria complessa | Superficie granulosa del costruito |
| SLM | Alluminio AlSi10Mg, acciaio inossidabile 316L, lega di titanio | Parti robuste, leggere e resistenti al calore | Supporti, sollievo dallo stress, lavori di finitura |
| FDM | ABS, PETG, PC e materiali termoplastici simili | Modelli e infissi di grandi dimensioni | Linee di livello, forza direzionale |
Molti acquirenti chiedono un unico servizio di stampa 3D personalizzato e si aspettano una risposta. In realtà, un fornitore esperto di servizi di stampa 3D spesso combina percorsi all’interno di un unico progetto. Un involucro luminoso può essere stampato in resina SLA per la scocca a vista, in nylon SLS per la staffa interna, e successivamente riprodotto in piccoli lotti tramite stampi in silicone una volta congelato il disegno. Pensare per percorsi piuttosto che per una singola macchina ti offre più opzioni e meno sorprese.
Il grafico seguente mette a confronto i cinque percorsi in base alle cinque qualità che gli acquirenti sollevano più spesso. Le celle più scure indicano un risultato più forte rispetto agli altri quattro percorsi, quindi leggilo come una classifica piuttosto che come una misurazione.
La mappa termica mostra perché nessun singolo processo vince ogni categoria. SLA e DLP sono leader nei dettagli e nella finitura superficiale, motivo per cui sono il solito punto di partenza per modelli estetici e modelli principali che verranno successivamente verniciati o copiati in silicone. Il nylon SLS e il metallo SLM sono più robusti, mentre SLM aggiunge la massima resistenza al calore, importante per staffe e componenti vicino a motori o percorsi di scarico.
FDM è al primo posto in termini di dimensioni di costruzione, quindi rimane utile per dispositivi di grandi dimensioni e primi modelli in cui la qualità della superficie è secondaria. Per un produttore che offre stampa su resina, nylon e metallo insieme a lavorazione e verniciatura, questo tipo di tavolo diventa una pratica guida di instradamento: ogni parte viene inviata al processo che soddisfa il suo requisito principale, e gli spazi rimanenti vengono chiusi con la finitura. Se la tua parte necessita di due o tre di queste qualità contemporaneamente, aspettati un percorso combinato anziché una singola stampante.
Ogni processo è più efficace in un'area diversa, quindi abbina quello che soddisfa i tuoi requisiti principali e chiudi il resto con la finitura.
Come funzionano i servizi di stampa 3D industriale dal file alla parte finita
Comprendere il flusso di lavoro ti aiuta a prevedere l'origine dei ritardi e dei problemi di qualità. La maggior parte dei servizi di stampa 3D industriale segue gli stessi sei passaggi, anche se le macchine differiscono.
- Revisione del file. L'ingegnere controlla il tuo modello STEP, STL o simile 3D per pareti sottili, cavità chiuse, facce e unità mancanti. Una buona revisione segnala i problemi prima della stampa, non dopo.
- Scelta del processo e dell'orientamento. Alla parte viene assegnato un processo e un orientamento di costruzione. L'orientamento influisce sulla qualità della superficie, sulla direzione della resistenza, sul numero di supporti e sul tempo di stampa.
- Stampa. La macchina costruisce la parte strato per strato. Lo spessore dello strato varia comunemente da circa 0,025 mm su macchine per resina fine a 0,2 mm o più su apparecchiature FDM.
- Pulizia e rimozione del supporto. Le parti in resina vengono lavate e post-indurite con raggi UV. Le parti in nylon sono depolverate. Le parti metalliche vengono trattate termicamente, se necessario, e tagliate dalla piastra di costruzione, mentre i supporti vengono rimossi.
- Post-elaborazione e finitura. La levigatura, la sabbiatura, la tintura, l'adescamento, la verniciatura, la filettatura o la lavorazione delle facce critiche vengono aggiunte secondo il disegno.
- Ispezione e imballaggio. Le dimensioni chiave vengono controllate, le superfici vengono ispezionate e le parti vengono imballate in modo che le parti più fini non vengano danneggiate durante il trasporto.
Si noti che la stampa stessa è solo un passaggio. Gli acquirenti che giudicano un fornitore solo dal numero delle stampanti spesso trascurano quanta parte della qualità finale deriva dai passaggi quattro e cinque. Torneremo su questo nella sezione post-elaborazione.
Dettagli di design che cambiano il risultato
Piccole decisioni di progettazione spesso determinano se una parte stampata funziona. La tabella seguente elenca le linee guida iniziali utilizzate da molti fornitori di servizi durante la revisione dei file. I limiti esatti dipendono dalla macchina, dal materiale e dalle dimensioni del pezzo, quindi trattali come spunti di conversazione piuttosto che come regole fisse.
| Caratteristica del progetto | Resina (SLA, DLP) | Nylon (SLS) | Metallo (SLM) | Plastica (FDM) |
|---|---|---|---|---|
| Spessore minimo della parete | Circa 0,6-1,0 mm | Circa 0,8-1,0 mm | Circa 0,5-1,0 mm | Circa 1,0-1,5 mm |
| Supporta | Necessario per le sporgenze, può lasciare segni di contatto | Non necessario, la polvere supporta la parte | Necessario per sporgenze e controllo del calore | Necessario per strapiombi ripidi |
| Materiale intrappolato | Aggiungi fori di drenaggio per la resina liquida | Aggiungi fori di fuga per la polvere sciolta | Aggiungi fori di fuga per la polvere sciolta | Raramente un problema |
| Filettature e fori stretti | Tocca o aggiungi inserti dopo la stampa | Tocca o aggiungi inserti dopo la stampa | Macchina dopo la stampa | Utilizzare gli inserti per assemblaggi ripetuti |
Due abitudini salvano la maggior parte dei problemi. Innanzitutto, contrassegnare quali facce sono funzionali, come sedi dei cuscinetti, superfici di tenuta e facce di accoppiamento, in modo che il fornitore possa pianificare la lavorazione o l'alesatura solo su quelle facce. In secondo luogo, evitare di progettare cavità completamente chiuse a meno che non si aggiungano fori per rimuovere polvere o resina; una parte cava che non può essere svuotata verrà scartata oppure arriverà più pesante e debole del previsto.
La stampa è una fase di una catena di sei fasi e le scelte progettuali effettuate prima del primo strato determinano la maggior parte di ciò che accade dopo.
Materiali per servizi di stampa 3D personalizzati: resina, nylon e metallo
La scelta del materiale determina la resistenza, l'aspetto, la tolleranza al calore e il modo in cui la parte invecchia. Un servizio di stampa 3D personalizzato dovrebbe essere in grado di spiegare perché consiglia un materiale rispetto a un altro in termini semplici, collegati al tuo caso d’uso. Le due colonne sottostanti dividono le opzioni in polimeri e metalli.
Polimeri: resina, nylon e plastica
| Metalli per la stampa SLM
|
Selezione dei materiali a colpo d'occhio
| Material | Utilizzo tipico | Forza | Limitazione |
|---|---|---|---|
| Resina resistente | Visualizza modelli, controlli di forma e adattamento | Bene detail, smooth surface | Può diventare fragile con l'età o con i raggi UV |
| Nylon PA12 | Raccordi a scatto, alloggiamenti, condotti | Durevole, buon comportamento alla fatica | Assorbe l'umidità lentamente |
| Alluminio AlSi10Mg | Staffe luci, dissipatori di calore | Peso ridotto, conduttività termica | Ha bisogno di sollievo dallo stress, di rifinitura |
| Acciaio inossidabile 316L | Parti soggette a fluidi, parti esposte alla corrosione | Resistenza alla corrosione, tenacità | Più pesante, più lento a finire |
| Lega di titanio | Parti strutturali leggere | Forza-to-weight ratio | Processo impegnativo, tempi di consegna più lunghi |
Domande da risolvere prima di scegliere un materiale
- Qual è la temperatura più alta che la parte vedrà e per quanto tempo?
- Trasporterà il carico una volta, ripetutamente o manterrà solo la sua forma?
- Incontrerà oli, detergenti, acqua o luce esterna?
- Deve sembrare un prodotto finito o semplicemente adattarsi e funzionare?
- Di quanti pezzi avrai bisogno adesso e di quanti dopo?
Rispondere a queste cinque domande nella tua richiesta di solito accorcia il ciclo dei preventivi di un giro completo di e-mail, perché l'ingegnere può consigliare un materiale senza tirare a indovinare.
Temperatura, carico, ambiente e aspetto sono i quattro fattori che decidono il materiale; condividili nel tuo primo messaggio.
Applicazioni e punti di selezione per servizi di stampa 3D industriale e commerciale
I servizi di stampa 3D industriale sono presenti in quasi tutti i settori manifatturieri, ma i motivi per cui le persone li utilizzano sono sorprendentemente coerenti: hanno bisogno di una parte fisica più velocemente di quanto consentito dagli strumenti, oppure hanno bisogno di una forma che altri metodi faticano a realizzare. Le due colonne seguenti collegano scenari tipici con i punti che contano nella scelta di un fornitore per ciascuno.
Scenari applicativi comuni
| Punti di selezione da verificare
|
Servizi di stampa 3D su larga scala
Quando gli acquirenti cercano servizi di stampa 3D su larga scala, di solito intendono una di queste due cose: una singola parte che supera il volume di costruzione delle macchine standard o molte parti medie necessarie in un lotto. Il primo caso viene generalmente risolto dividendo il modello in sezioni con caratteristiche di allineamento come chiavi o spille, stampando le sezioni, quindi incollando e rifinendo le cuciture in modo che il giunto scompaia sotto la vernice. Il secondo caso viene risolto annidando le parti in modo efficiente e scegliendo un processo, come il nylon SLS, in cui molte parti condividono una stessa costruzione.
Chiedi a un potenziale fornitore come gestisce le giunture e la planarità delle parti divise. Una risposta chiara, possibilmente con una foto di esempio, dice molto di più di una dimensione massima dichiarata.
Piccoli lotti e produzione bridge
Un altro utilizzo crescente è la produzione “bridge”, dove le parti stampate o fuse colmano il divario tra il prototipo e la produzione di massa. Se la costruzione del tuo stampo a iniezione richiede dalle otto alle dodici settimane, un fornitore di servizi di stampa 3D commerciale può mantenere in movimento la tua linea pilota, le prove sul campo o i primi ordini dei clienti. Per le parti estetiche, la replica dello stampo in silicone spesso subentra una volta approvato un modello principale, poiché un singolo stampo può produrre un piccolo lotto di copie coerenti. Scegliere un fornitore che offra sia la stampa che la replica evita il trasferimento di file e disegni tra aziende.
Scegli un fornitore in base alla sua capacità di supportare il tuo prossimo passo, non solo il prototipo attuale.
Confronto dettagliato tra servizi di stampa 3D, lavorazione CNC e replica di stampi in silicone
Molti progetti non necessitano affatto della stampa 3D e un fornitore onesto te lo dirà. La tabella mette a confronto i tre percorsi più comuni per prototipi e piccoli lotti in modo da poter vedere dove si adatta ciascuno.
| Fattore | Stampa 3D | Lavorazione CNC | Replica di stampi in silicone |
|---|---|---|---|
| Quantità tipica | Da una a poche dozzine | Da uno a diverse centinaia | Da 10 a 50 copie circa, a seconda della durata dello stampo |
| Libertà di geometria | Molto alto, possibili canali interni e reticoli | Limitato dall'accesso allo strumento | Segue il modello principale |
| Scelta dei materiali | Resine, nylon, polveri metalliche, termoplastici | Ampia gamma di metalli solidi e plastiche | Resine poliuretaniche che imitano le comuni plastiche e gomme |
| Superficie as produced | Stratifica linee o venature fino al termine | Segni di utensili, facili da rifinire | Leviga, copia la superficie master |
| Tolleranza | Moderato, dipendente dal processo | Stretto sulle caratteristiche lavorate | Moderato, è necessario considerare il restringimento |
| Orario di avvio | Veloce, senza attrezzi | Veloce, fissaggio necessario | Prima sono necessari il maestro e lo stampo |
| Meglio per | Forme complesse, prime iterazioni | Tolleranza stretta, resistenza, parti metalliche | Piccoli lotti simili |
La precisione è il fattore su cui gli acquirenti chiedono di più, ed è anche quello più spesso frainteso. La tabella successiva mostra le tolleranze di lavorazione indicative per ciascun percorso di stampa. Si prega di leggerlo come aiuto per la pianificazione, poiché i risultati effettivi dipendono dalle dimensioni del pezzo, dalla geometria, dall'orientamento e dalla calibrazione della macchina.
La tabella mostra che i percorsi in resina sono stretti per le piccole caratteristiche, motivo per cui vengono scelti per connettori, alloggiamenti di pregio e modelli in cui la vestibilità è importante. Il metallo SLM rientra in una fascia simile per le parti di piccole dimensioni, ma i numeri si applicano alle caratteristiche stampate e i fori critici o le facce di accoppiamento vengono normalmente lavorati successivamente per raggiungere limiti più ristretti.
Il nylon SLS e FDM mostrano valori più ampi perché il ritiro della polvere, il comportamento termico e la deposizione dello strato aggiungono variazioni, soprattutto su parti lunghe o sottili. Per un fornitore che opera anche con lavorazione CNC, questa differenza è facile da gestire: il corpo stampato fornisce la geometria e una breve operazione di lavorazione completa le poche caratteristiche che necessitano di un controllo più rigoroso. Quando invii un disegno, indica quali dimensioni sono critiche e quali sono solo di riferimento, poiché ciò consente all'ingegnere di impegnarsi dove conta.
Nel complesso, la regola pratica è semplice. Utilizza la stampa quando la complessità della forma o la velocità sono il vincolo principale, la lavorazione meccanica quando lo sono la tolleranza o il materiale e la replica in silicone quando hai bisogno di diverse parti simili da un unico master approvato.
Stampa per la forma, macchina per la tolleranza, replica per piccoli lotti e combinali quando una parte necessita di più di un punto di forza.
Post-elaborazione e finitura superficiale: dove finisce davvero il lead time
I nuovi acquirenti sono spesso sorpresi dal fatto che una parte stampata durante la notte possa richiedere diversi giorni per essere consegnata. Il motivo è che la finitura, e non la stampa, tende a occupare la maggior parte del programma per le parti estetiche. Comprenderlo in anticipo ti consente di pianificare traguardi realistici ed evitare la pressione dell'ultimo minuto.
Percorsi tipici di finitura per processo
- Parti in resina: rimozione del supporto, levigatura, stuccatura dove necessario, primer, verniciatura a colori e vernice trasparente. Le parti che devono essere trasparenti vengono lucidate e rivestite anziché verniciate.
- Parti in nylon: sabbiatura per una consistenza opaca uniforme, tintura per un colore uniforme e levigatura a vapore o a tamburo quando è necessaria una superficie più uniforme.
- Parti metalliche: riduzione dello stress, rimozione dalla piastra di costruzione, rimozione del supporto, lavorazione di facce critiche, sabbiatura o lucidatura e anodizzazione o passivazione opzionale.
- Parti FDM: levigatura, stuccatura e verniciatura per l'aspetto, oppure metodi di levigatura senza acetone adatti al materiale.
Il grafico seguente mostra una suddivisione indicativa dei tempi di consegna per tre progetti tipici. Ciascuna barra rappresenta il 100% della pianificazione per quel tipo di progetto e le cifre illustrano modelli comuni anziché regole fisse.
Il prototipo visivo in resina dedica la maggior parte del suo tempo alla finitura, poiché la levigatura, il priming e la verniciatura devono essere eseguiti in più fasi intervallate da tempi di asciugatura. La stampa in sé rappresenta una porzione modesta, anche se molti acquirenti ritengono che prevalga.
La parte funzionale in nylon ribalta il quadro: stampa e depolverazione occupano una quota maggiore, mentre la finitura è più leggera perché una superficie sabbiata o tinta è spesso accettabile. Per la staffa metallica, la pulizia e la post-elaborazione, che comprende la distensione, la rimozione della placca e la rimozione del supporto, diventano il blocco più grande, seguito da una breve fase di finitura.
Ecco perché un fornitore con verniciatura e lavorazione sotto lo stesso tetto ha un vantaggio pratico per progetti misti. Un minor numero di passaggi riduce il tempo di attesa tra i passaggi e lo stesso team può vedere come una decisione finale influisce sulle dimensioni. Se il tuo programma è serrato, chiedi al fornitore quale fase sarà probabilmente la più lunga per la tua parte specifica, quindi decidi se una finitura più semplice potrebbe soddisfare le tue esigenze.
Pianificare le finiture del progetto
La verniciatura aggiunge uno strato di rivestimento, spesso pochi centesimi di millimetro per strato, che è importante per gli accoppiamenti a scatto e gli assemblaggi serrati. Comunicare tempestivamente al fornitore se la superficie di accoppiamento verrà verniciata, in modo che il modello possa essere adattato o che la superficie possa essere mascherata. Lo stesso vale per l'anodizzazione dell'alluminio, dove il rivestimento cresce leggermente su ciascuna faccia e può interessare piccoli fori e filettature.
La finitura, e non la stampa, spesso determina la data di consegna delle parti estetiche, quindi decidi i requisiti di superficie prima di effettuare l'ordine.
Come valutare un produttore o fornitore di servizi di stampa 3D in Cina
L'approvvigionamento da un produttore cinese di servizi di stampa 3D dà accesso a un'ampia scelta di materiali, competenze di finitura mature e tempi di consegna reattivi, ma la qualità e la comunicazione variano ancora tra i fornitori. I passaggi seguenti trasformano una vaga ricerca di fornitori di servizi di stampa 3D in un confronto strutturato.
Cosa inviare con una richiesta
- Un modello 3D in formato STEP o STL, con le unità dichiarate
- Un disegno 2D che contrassegna le dimensioni critiche, le filettature e le facce di accoppiamento
- Quantità adesso e quantità prevista in seguito
- Preferenza del materiale o prestazioni di cui hai bisogno, come temperatura e carico
- Requisiti di superficie, come grezza, sabbiata, verniciata o lucidata
- Data di consegna e destinazione previste
Cosa fa in cambio un fornitore capace
- Risposte con domande specifiche sulla funzione, non solo con una richiesta di file
- Evidenzia i rischi di progettazione, come pareti sottili o polvere intrappolata, prima della produzione
- Spiega cosa è realizzabile come stampato e cosa necessita di lavorazione
- Invia foto dei progressi e risultati delle ispezioni per le funzionalità critiche
- Imballa parti pregiate e verniciate con protezione adatta alle spedizioni internazionali
Un esempio di questo approccio unico è Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., un fornitore di servizi di stampa 3D OEM e ODM. Il suo team di progettazione trasforma le idee dei clienti in pratici progetti di prodotto e la fabbrica stampa in resina, nylon e metallo, supportata da lavorazioni avanzate. La replica dello stampo in silicone supporta la produzione precisa di piccoli lotti e i trattamenti superficiali come la verniciatura migliorano l'aspetto finale. Mantenere progettazione, stampa, replica e finitura su un'unica piattaforma significa che lo stesso team segue un progetto dall'ideazione alla parte consegnata, riducendo i passaggi di manodopera e risparmiando tempo.
Molti acquirenti utilizzano anche una semplice scheda di valutazione per confrontare i fornitori. Il grafico seguente mostra un esempio di ponderazione che gli acquirenti possono adattare, in base alle tipiche priorità di approvvigionamento per prototipi e lavori in piccoli lotti piuttosto che a qualsiasi statistica del settore. Tratta le percentuali come punto di partenza e spostale in base a ciò di cui il tuo progetto ha maggiormente bisogno.
L’idoneità dei processi e dei materiali riceve la quota maggiore perché un fornitore che non dispone della giusta tecnologia non può compensare con velocità o servizio. Il controllo di qualità e i tempi di consegna con la comunicazione seguono con uguale peso, poiché una consegna ritardata o incerta può essere dannosa per un programma di sviluppo tanto quanto un errore dimensionale.
La post-elaborazione ha un peso maggiore di quanto si aspettano molti acquirenti alle prime armi, il che si ricollega al grafico dei tempi di consegna: la capacità di finitura influisce sia sull'aspetto che sulla data di consegna. Il feedback tecnico ottiene una quota minore ma significativa e spesso è il miglior indicatore di quanto sarà fluido il progetto, perché un fornitore che pone buone domande all'inizio di solito evita rielaborazioni in seguito.
Puoi regolare questi pesi per il tuo caso. Un team che ordina una singola parte metallica potrebbe aumentare l'ispezione, mentre un team che prepara un campione per una fiera potrebbe aumentare la finitura e la comunicazione. Qualunque sia il peso, assegnare un punteggio a due o tre fornitori sulla stessa scheda rende il confronto più obiettivo e più facile da spiegare ai colleghi.
Inizia con un ordine campione
Se stai lavorando con un nuovo fornitore, un piccolo ordine di campione è il test più affidabile. Scegli un componente che includa le caratteristiche che ti interessano, come pareti sottili, foro stretto e superficie verniciata, e valuta il risultato in base alla precisione dimensionale, alla qualità della superficie, all'imballaggio e alla chiarezza con cui il fornitore ha comunicato. Un singolo campione ti insegna di più su un partner di qualsiasi brochure.
Giudica un fornitore dalle domande che pone e dalle finiture che controlla, quindi conferma con un piccolo ordine di campione.
Manutenzione e cura delle parti stampate in 3D
Le parti stampate necessitano di meno cure di quanto molti si aspettano, ma le giuste abitudini ne allungano la vita lavorativa, soprattutto per resina e nylon. La tabella riassume i punti principali per materiale.
| Material | Cura consigliata | Evitare |
|---|---|---|
| Resin | Pulisci con un panno morbido, conservalo lontano dalla luce solare diretta, mantieni le superfici verniciate prive di solventi | Lunga esposizione all'aperto, impatto improvviso in condizioni di freddo |
| Nylon | Pulire con acqua e sapone neutro, asciugare accuratamente, conservare in un luogo asciutto | Stoccaggio umido prolungato, che può modificare leggermente la rigidità e le dimensioni |
| Alluminio | Mantenere asciutto, rimuovere i residui, proteggere le facce lavorate con un sottile strato di olio se conservato a lungo | Contatto con sale o detergenti fortemente alcalini |
| Acciaio inossidabile | Sciacquare dopo l'esposizione a prodotti chimici, pulire con spugnette non abrasive | Lana d'acciaio, che può lasciare particelle che causano macchie di ruggine |
| Plastica FDM | Tenere lontano da fonti di calore, pulire con un panno umido | Carichi che separano gli strati e stoccaggio vicino a superfici calde |
Alcune abitudini extra aiutano. Ispezionare periodicamente gli accoppiamenti a scatto e gli inserti filettati, poiché assemblaggi ripetuti li usurano per primi. Se un dispositivo o una maschera vengono utilizzati quotidianamente, conservarne uno di riserva o una seconda revisione in modo che la produzione non si interrompa quando una parte si usura. Per le parti verniciate, ritoccare tempestivamente le scheggiature per evitare che l'umidità si insinui sotto il rivestimento. Infine, registra il materiale e la data di stampa nel tuo archivio disegni, in modo che un ordine ripetuto possa corrispondere esattamente all'originale.
Mantenere le parti stampate asciutte, pulite e lontane da fonti di calore e luce solare intensa e conservare una scorta per tutto ciò che viene utilizzato ogni giorno.
Domande frequenti sui servizi di stampa 3D
D1: Cosa sono i servizi di stampa 3D e chi li utilizza?Stampa 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2: Quale processo di stampa 3D è adatto ai prototipi funzionali?Nylon SLS is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Q3: Quanto sono accurati i servizi di stampa 3D industriale?La precisione dipende dal processo, dalle dimensioni della parte, dalla geometria e dall'orientamento. I processi di resina sono generalmente i più precisi per le piccole caratteristiche, mentre nylon e FDM mostrano variazioni più ampie. Per limiti stretti su fori, filettature o superfici di accoppiamento, i fornitori solitamente stampano con un piccolo margine e rifiniscono tali caratteristiche mediante lavorazione meccanica o alesatura. Contrassegnare le dimensioni critiche sul disegno aiuta l'ingegnere a pianificarlo correttamente. |
Q4: Un produttore di servizi di stampa 3D può gestire parti di grandi dimensioni?Sì, nella maggior parte dei casi. Le parti più grandi di un singolo volume di costruzione vengono solitamente divise in sezioni con caratteristiche di allineamento, stampate, incollate e rifinite in modo che le cuciture siano nascoste. Grandi quantità di parti medie possono essere annidate insieme in un'unica costruzione. Chiedi al fornitore foto di parti simili o di grandi dimensioni e conferma come controllano la planarità e la qualità della giuntura. |
Q5: Quanto tempo impiegano solitamente i servizi di stampa 3D?Semplici parti in resina o nylon possono spesso essere pronte in pochi giorni lavorativi, mentre le parti verniciate e le parti metalliche richiedono più tempo a causa della finitura e del trattamento termico. Il programma dipende dalle dimensioni della parte, dalla quantità, dal materiale e dai requisiti di superficie. Chiedi al tuo fornitore quale fase potrebbe richiedere più tempo per la tua parte e se una finitura più semplice potrebbe abbreviarla. |
Q6: Come posso scegliere tra stampa 3D, lavorazione CNC e replica di stampi in silicone?Scegli la stampa 3D quando la complessità della forma o la velocità sono più importanti, la lavorazione CNC quando è richiesta una tolleranza stretta o un materiale solido specifico e la replica di stampi in silicone quando hai bisogno di diverse parti simili e coerenti da un unico master approvato. Molti progetti utilizzano più di un percorso. Un fornitore che li offre tutti e tre, insieme alla verniciatura e alla finitura, può consigliare la combinazione adatta al tuo disegno e alla tua quantità. |
-
 Servizio di stampa 3D di materiale PLA ad alta temperatura HT-PLA
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
 Servizio di stampa 3D in acciaio per utensili H13 / S136
-
 Servizio di stampa 3D in lega di alluminio AlSi10Mg
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
-
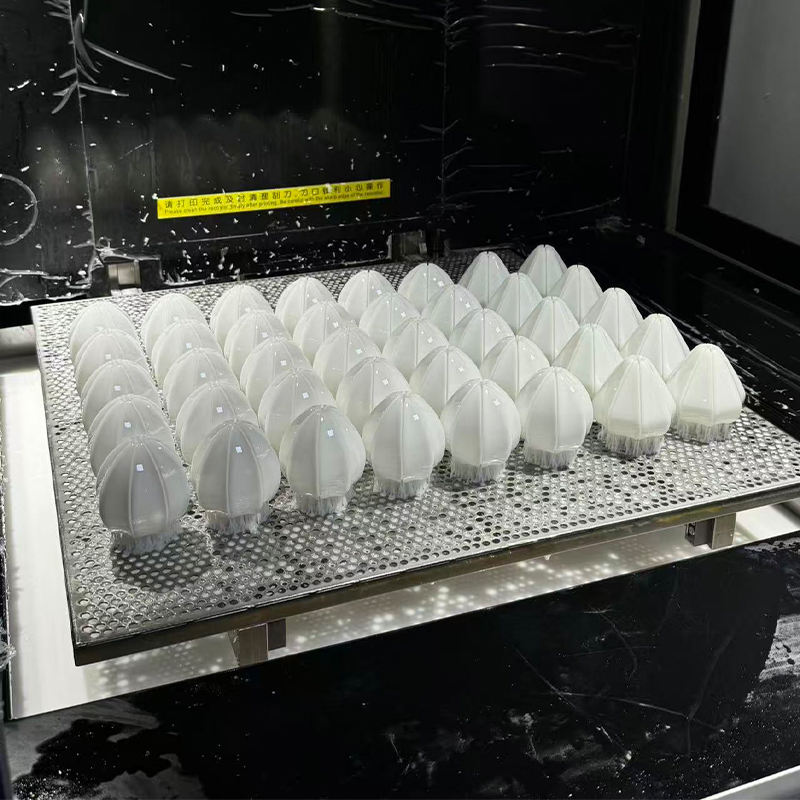 Servizio di stampa 3D in resina Off-White
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
