- Servizi di stampa 3D

- Servizi di lavorazione CNC

- Servizi di fusione sotto vuoto

- Servizi di finitura superficiale

Stampa 3D polietere etere chetone: controllo del processo, costi e guida per i fornitori
Una parte in Sbirciare può apparire impeccabile quando lascia la stampante e avere comunque prestazioni inferiori in servizio se il polimero non raggiunge mai il giusto stato semicristallino. La stampa 3D di polietere etere chetone riguarda meno il caricamento di un filamento ad alta temperatura e più il controllo del calore attraverso l’essiccazione, l’estrusione, il raffreddamento, la ricottura e l’ispezione. Il processo è fattibile per parti impegnative, ma solo quando il fornitore tratta la temperatura e la cristallinità come risultati di processo misurabili piuttosto che come impostazioni della stampante.
Questa distinzione è importante in fase di preventivo. Il Sbirciare è un materiale termoplastico tecnico costoso e l'estrusione del materiale ad alta temperatura è lenta. Un acquirente che confronta solo il prezzo per centimetro cubo non vedrà i maggiori fattori di costo: tempo della camera riscaldata, strategia di supporto, ricottura, sovrametallo di lavorazione, ispezione e rischio di scarto. Un acquirente che confronta solo la scheda tecnica non riuscirà a cogliere il divario di processo tra un tagliando di prova e una staffa, una guarnizione, un isolante o una parte soggetta a usura reale.
La risposta pratica è iniziare con la funzione della parte, non con il nome del polimero. Se la parte necessita di un'ampia resistenza chimica, elevato calore continuo, resistenza all'usura e rigidità a temperature elevate, il PEEK merita una valutazione seria. Se la parte necessita principalmente di resistenza al calore e rigidità in un ambiente asciutto, un composto in fibra di carbonio ad alta temperatura, un percorso di addizione metallica o un design lavorato a macchina possono fornire un programma più prevedibile. Il resto di questa guida spiega dove la stampa 3D di polietere etere chetone guadagna i suoi costi e dove diventa una costosa discrepanza.
Stampa 3D polietere etere chetone: cosa richiede realmente il processo
Il PEEK è un materiale termoplastico semicristallino con un elevato punto di fusione e un forte profilo di proprietà. Nella stampa per estrusione di materiale, il polimero viene riscaldato ben al di sopra del suo punto di fusione, depositato strato dopo strato e quindi raffreddato in condizioni controllate. Il profilo esatto dipende dal tipo di resina, dalla geometria dell'ugello, dalla geometria della parte e dalla stampante, ma la direzione generale è chiara: il PEEK ha bisogno di un ugello caldo, una camera di costruzione calda e una strategia di raffreddamento disciplinata. Una macchina che può raggiungere la temperatura dell'ugello ma non riesce a trattenere il calore della camera avrà difficoltà a produrre parti coerenti.
Questo è il motivo per cui la stampa 3D di polietere etere chetone rientra in una categoria diversa dalla stampa di PLA, PETG o persino del nylon standard. Potrebbe essere necessario asciugare il filamento prima dell'uso, la superficie di costruzione deve tollerare temperature elevate e l'atmosfera della camera deve essere stabile durante tutta la costruzione. Spifferi, porte aperte e brevi cicli di preriscaldamento possono creare gradienti termici che si manifestano successivamente come deformazione, scarsa adesione degli strati o cristallinità incoerente. Tali difetti potrebbero non essere visibili all'esterno della parte.
Un errore comune è concentrarsi esclusivamente sulla temperatura dell’ugello. L'ugello scioglie il polimero, ma la camera e il profilo di raffreddamento influenzano il modo in cui il polimero solidifica. Il raffreddamento lento e controllato generalmente supporta la cristallinità. Il raffreddamento rapido può lasciare il materiale in uno stato più amorfo, che può ridurre la resistenza chimica e la stabilità dimensionale. Alcuni fornitori stampano il PEEK a una temperatura della camera più bassa e si affidano alla ricottura post-stampa per ottenere la cristallinità. Può funzionare, ma sposta il rischio nella fase di ricottura e richiede un ciclo verificato per la geometria della parte.
Esiste anche una dimensione relativa al costo dell'hardware. Le stampanti ad alta temperatura utilizzano riscaldatori, isolamenti, motori e controlli termici più robusti rispetto alle macchine standard. Tale costo viene recuperato attraverso il tempo macchina, non solo attraverso il materiale. Per un acquirente, l'implicazione è semplice: chiedere la finestra effettiva del processo, non solo il nome del materiale. Chiedi come il fornitore verifica l'uniformità della camera, come gestisce l'espansione termica durante una lunga costruzione e come registra il ciclo di ricottura.
Perché la cristallinità decide se una parte in PEEK funziona o meno
Il PEEK può esistere in forme amorfe e semicristalline. In una parte stampata, il rapporto tra loro non è una curiosità di laboratorio. Influisce sulla rigidità, sulla stabilità dimensionale, sulla resistenza chimica e sul modo in cui la parte si comporta sotto carico sostenuto. Una struttura semicristallina è generalmente preferita per applicazioni impegnative perché le regioni ordinate contribuiscono alla robustezza e alla resistenza. Una parte amorfa o parzialmente cristallina può essere più facile da produrre, ma può non essere all'altezza nelle esatte condizioni in cui viene scelto il PEEK.
La velocità di raffreddamento è la leva principale. Se il polimero depositato si raffredda lentamente all’interno di una camera calda, le catene polimeriche hanno il tempo di organizzarsi. Se si raffredda rapidamente, la struttura viene congelata in uno stato meno ordinato. Anche la geometria della parte è importante. Pareti sottili, angoli acuti e ampie aree piatte perdono calore a velocità diverse, quindi una singola stampa può contenere zone con storie termiche diverse. Questo è uno dei motivi per cui le parti in PEEK spesso richiedono raggi generosi, transizioni di spessore graduali e un orientamento di costruzione ben pianificato.
La ricottura è la seconda leva. Un ciclo termico post-stampa può aumentare la cristallinità e alleviare lo stress residuo, ma può anche introdurre distorsioni se la parte viene riscaldata o raffreddata troppo rapidamente o se non è supportata adeguatamente. Il ciclo corretto dipende dallo spessore della sezione, dalla geometria e dai dati di convalida del fornitore. Una ricetta generica copiata da una scheda tecnica del materiale non è un piano di controllo del processo. I buoni fornitori vincolano il ciclo di ricottura al pezzo, registrano la rampa e la permanenza effettivi e ispezionano le dimensioni critiche dopo il ciclo.
Per gli acquirenti, la cristallinità dovrebbe apparire nella conversazione sulla qualità. Chiedi se il fornitore lo misura, con quale frequenza e su quale campione. La calorimetria a scansione differenziale può fornire un'indicazione della cristallinità, mentre i controlli della densità e i coupon meccanici possono supportare la stessa conclusione da un'angolazione diversa. Non tutti i lavori necessitano di un rapporto di laboratorio completo, ma una parte in PEEK per servizi chimici, temperature elevate o una funzione relativa alla sicurezza non dovrebbe basarsi solo sull'ispezione visiva.
Il processo di stampa 3D PEEK: essiccazione, estrusione, raffreddamento e ricottura
Un robusto flusso di lavoro di stampa 3D di polietere etere chetone è una catena di controlli. Ogni passo protegge quello successivo. I parametri esatti appartengono al fornitore del materiale e alla piattaforma della stampante, ma la sequenza è sufficientemente coerente da poter essere utilizzata come lista di controllo per gli acquisti.
- Confermare il grado e il lotto della resina. Il PEEK non è un singolo prodotto. I gradi differiscono per viscosità, contenuto di riempitivo, colore e lavorazione prevista. Registrare il batch e mantenerlo tracciabile fino alla build.
- Asciugare e proteggere il filamento. L'umidità e la contaminazione possono creare vuoti, difetti superficiali ed estrusione incoerente. Seguire il programma di asciugatura del fornitore della resina e mantenere il materiale asciutto durante la costruzione.
- Preriscaldare la camera e stabilizzare la macchina. Un ugello caldo non è sufficiente. La camera, la piastra di costruzione e l'hardware circostante necessitano di tempo per raggiungere una condizione stabile prima del primo strato.
- Stampa con un profilo convalidato. La temperatura dell'ugello, l'altezza dello strato, la larghezza di estrusione, il raffreddamento e la velocità dovrebbero provenire da un profilo qualificato per il materiale e la geometria, non da tentativi ed errori da parte dell'acquirente.
- Controllare il raffreddamento e il rischio di interruzione della costruzione. Le costruzioni lunghe necessitano di alimentazione stabile, controllo termico e un piano per le pause. Una corrente d'aria fredda o una pausa non pianificata possono creare uno strato debole difficile da rilevare in seguito.
- Ricottura e ispezione. Il ciclo post-stampa dovrebbe essere documentato. Le dimensioni critiche, la massa, le condizioni della superficie ed eventuali campioni di prova devono essere verificati rispetto al piano concordato.
Due scelte di processo meritano una discussione iniziale. Il primo è l'orientamento alla costruzione. Le parti in PEEK sono spesso anisotrope perché il legame tra gli strati non è identico alla resistenza all'interno di uno strato. Se il carico maggiore attraversa la direzione dello strato, il progetto potrebbe richiedere un orientamento diverso, una sezione più spessa o un'operazione secondaria. Il secondo è il sovrametallo di lavorazione. Molte parti in PEEK vengono stampate in prossimità della forma netta e poi lavorate su interfacce critiche perché la stampa da sola potrebbe non mantenere tutte le tolleranze a livello economico.
La rimozione del supporto è un altro rischio pratico. Il PEEK è resistente e le strutture di supporto possono essere difficili da rimuovere senza segnare la superficie. Il materiale di supporto, lo strato di interfaccia e il metodo di rimozione devono essere concordati prima della costruzione. Per le parti sigillate o esposte chimicamente, l'acquirente deve anche chiedere se i supporti lasciano percorsi aperti o danni alla superficie che potrebbero influire sulle prestazioni.
PEEK vs PPS-CF vs PAHT-CF: un confronto pratico dei materiali
La maggior parte dei progetti PEEK non richiedono realmente PEEK come nome. Chiedono una combinazione di calore, resistenza chimica, rigidità, comportamento all'usura e stabilità dimensionale. Ciò apre il confronto con altri percorsi ad alte prestazioni. La tabella seguente è un aiuto alla pianificazione, non una scheda tecnica del materiale; confronta il carico relativo del processo di tre percorsi che gli acquirenti spesso esaminano insieme.
I punteggi riflettono la quantità di controllo termico, disciplina di asciugatura e attenzione post-elaborazione che ciascun percorso tende a richiedere in un ambiente di produzione personalizzato. Dovrebbero essere utilizzati per inquadrare una conversazione con il fornitore, non per sostituire i test delle applicazioni.
Domanda di processo relativa per percorsi polimerici ad alta temperatura
Punteggi di pianificazione indicativi, proprietà dei materiali non misurate
Un punteggio più alto significa una maggiore richiesta di controllo termico e di processo in una tipica costruzione personalizzata. La geometria, la piattaforma della stampante e i requisiti di convalida possono cambiare il quadro.
Il grafico è utile perché separa la capacità materiale dall'onere di produzione. Il PEEK si trova in cima alla scala degli oneri, quindi dovrebbe essere riservato alle parti in cui la sua combinazione di proprietà sta facendo un lavoro reale. Il PPS-CF è spesso un percorso più pratico per staffe, dispositivi e componenti esposti chimicamente che necessitano di calore elevato e rigidità senza l'intera catena di processo PEEK. PAHT-CF è più facile da lavorare e può adattarsi ad alloggiamenti strutturali, maschere e staffe leggere dove la temperatura continua è inferiore.
Per i team che confrontano prototipi e produzione in volumi ridotti, la decisione dovrebbe includere la strategia di finitura e tolleranza. Una parte PPS-CF o PAHT-CF può essere stampata più velocemente e lavorata più facilmente, ma necessita comunque del giusto spessore della parete, dell'orientamento delle fibre e del piano di ispezione. Il PEEK può giustificare il suo costo in una guarnizione, una boccola, un dispositivo chimico o un isolante ad alta temperatura dove il guasto è costoso. Il confronto sbagliato è solo il prezzo per parte; il confronto corretto è il costo totale di una parte convalidata.
| Considerazione | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Resistenza al calore | Molto alto | Alto | Da moderato ad alto |
| Resistenza chimica | Molto alto | Alto | Moderato |
| Difficoltà del processo | Molto alto | Alto | Moderato |
| Ricottura dell'attenzione | Solitamente richiesto | Spesso consigliato | Spesso consigliato |
| Vestibilità tipica | Guarnizioni, boccole, dispositivi chimici, isolanti per alte temperature | Staffe, parti di pompe, dispositivi esposti chimicamente | Alloggiamenti, maschere, parti strutturali leggere |
| Costo materiale relativo | Altoest | Medio-alto | Metà |
Per staffe e impianti chimicamente esposti in cui il PEEK è eccessivamente specificato, il percorso PPS-CF è un'alternativa pratica alle alte temperature. Offre un utile equilibrio tra rigidità, resistenza al calore e maturità del processo per parti personalizzate che non necessitano dell'intero involucro di proprietà PEEK.
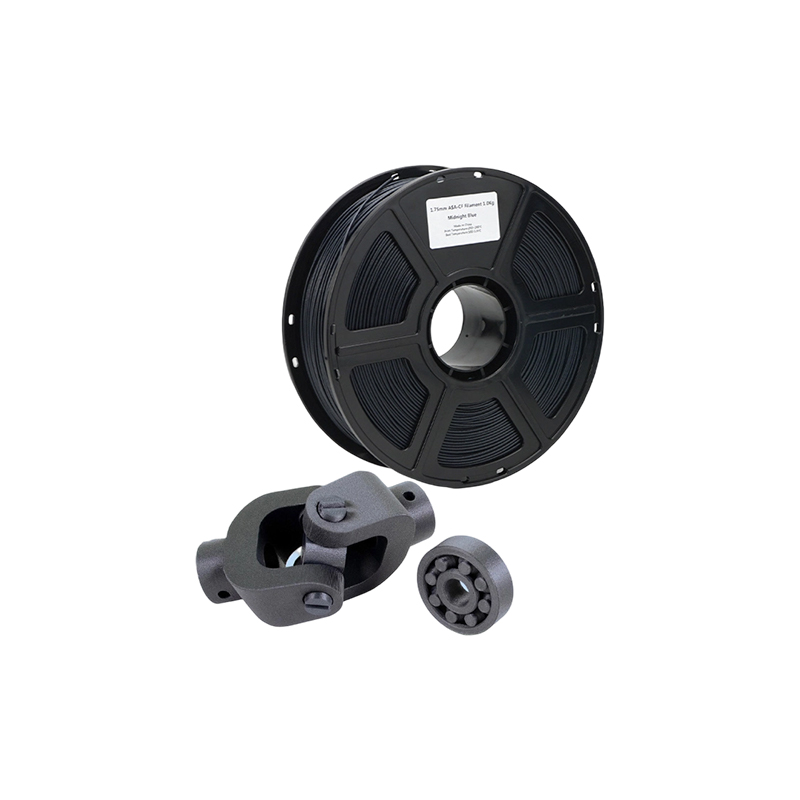 Stampa 3D in fibra di carbonio PPS CF per parti funzionali Un'opzione di materiale FDM ad alta temperatura per staffe e dispositivi esposti chimicamente che necessitano di rigidità, resistenza al calore e maturità del processo senza specifiche eccessive a livello PEEK. Visualizza il prodotto →
La scelta finale dovrebbe essere fatta con il disegno, l'ambiente di servizio e il piano di validazione in mano. Un materiale più facile da stampare può comunque fallire se il progetto ignora la direzione dello strato o l'esposizione chimica. Un materiale più difficile da stampare può comunque rappresentare la scelta a basso rischio se l’applicazione ne necessita davvero le proprietà. Ecco perché una tabella comparativa dei materiali è un punto di partenza e non un ordine d'acquisto.
Regole di progettazione che mantengono le parti in PEEK fuori dal contenitore degli scarti
Il PEEK è resistente, ma non perdona la scarsa geometria di stampa. Ampie aree piatte, bruschi cambiamenti di spessore e angoli interni acuti concentrano lo stress termico. La parte potrebbe sopravvivere alla stampa e quindi spostarsi durante la ricottura o la lavorazione. Progettare per la stabilità termica fin dall'inizio e il processo diventa più prevedibile.
Utilizzare raggi generosi negli angoli interni. Transizione graduale tra le sezioni spesse e sottili. Evitare campate lunghe e non supportate dove i primi strati devono trasportare il proprio calore. Se una faccia piana è fondamentale, prendere in considerazione un sovrametallo di lavorazione anziché stampare la superficie finale. Le nervature possono migliorare la rigidità, ma creano anche differenze di massa termica; un layout di nervature adatto allo stampaggio a iniezione potrebbe non essere il layout migliore per l'estrusione del materiale.
Pensa alla direzione del livello prima di finalizzare il disegno. Se una parte in PEEK subirà un carico di trazione tra gli strati, il progetto potrebbe richiedere uno spessore della sezione maggiore o un orientamento di costruzione diverso. Se la parte verrà lavorata dopo la stampa, lasciare materiale sufficiente per l'operazione di finitura e definire i riferimenti che sopravvivranno alla ricottura. Una bella superficie stampata non è utile se il foro critico si sposta dopo il trattamento termico.
Le tolleranze meritano un discorso a parte. La stampa può contenere una fascia di tolleranza pratica per molte caratteristiche, ma il comportamento di espansione termica e ritiro del PEEK rende più difficili tolleranze strette su dimensioni lunghe. Quando un disegno richiede accoppiamenti di cuscinetti, scanalature di tenuta o planarità su una faccia di grandi dimensioni, pianificare una finitura CNC di precisione. Questo è spesso il modo più economico per combinare le proprietà del materiale PEEK con il controllo dimensionale della lavorazione.
Quando le stampe in PEEK necessitano di tolleranze strette, la fresatura CNC di precisione è spesso la fase di finitura che rende pratico il progetto. Può stabilire riferimenti, pulire le interfacce critiche e inserire la parte nel piano di ispezione concordato senza costringere la stampante a mantenere ogni tolleranza in un'unica operazione.
 Fresatura CNC di precisione per PEEK e stampi a tolleranza stretta Un'opzione di lavorazione per stabilire riferimenti, pulire interfacce critiche e gestire stampi di grande formato quando le parti stampate in PEEK necessitano di tolleranze più strette. Visualizza il prodotto →
Considera anche il montaggio. Le parti in PEEK possono essere unite con inserti, elementi di fissaggio o adesivi e ciascun metodo ha un limite termico. Un design stabile a temperatura ambiente può allentarsi dopo ripetuti cicli di riscaldamento. Se la parte verrà sigillata, verificare che la superficie stampata e i segni di lavorazione non creino percorsi di perdita. Se scivola o ruota, controllare la direzione dell'usura rispetto all'orientamento dello strato.
Ciò che determina il costo della stampa 3D di polietere etere chetone
Il PEEK è costoso prima dell'avvio della stampante. Il costo del materiale è elevato, la macchina è specializzata e la costruzione viene eseguita lentamente. Questi sono solo i costi visibili. Un preventivo realistico tiene conto anche dell'essiccazione, del preriscaldamento della camera, del lungo utilizzo della macchina, della ricottura, dell'ispezione, della rimozione del supporto e del rischio di scarto. Gli acquirenti che confrontano solo il prezzo del filamento rimarranno sorpresi dalla differenza tra i fornitori.
- Materiale e dimensione del lotto. I piccoli ordini possono comportare un premio materiale perché il fornitore deve aprire, asciugare e qualificare un lotto per una breve tiratura.
- Tempo macchina. Le costruzioni ad alta temperatura sono lente e la camera riscaldata consuma energia prima che venga depositato il primo strato.
- Geometria e supporto. Parti alte, supporti densi e accesso difficile aumentano i tempi di costruzione e la manodopera post-elaborazione.
- Ricottura e fissaggi. Un ciclo termico controllato può richiedere dispositivi dedicati per evitare distorsioni.
- Sovrametallo di lavorazione. La stampa Near-Net più la finitura CNC possono essere più prevedibili rispetto alla stampa con tolleranza finale.
- Ispezione. Rapporti dimensionali, tracciabilità dei materiali e tagliandi di prova aggiungono costi, ma riducono il rischio di accettare una parte che non può essere convalidata.
- Scarto e rilavorazione. PEEK non tollera scorciatoie del processo. Un fornitore che fa un preventivo senza un margine di scarto può recuperare il costo altrove.
La conversazione sui costi dovrebbe quindi iniziare con la domanda e i criteri di accettazione. Se la parte è un dispositivo non critico, potrebbe essere sufficiente un piano di ispezione più semplice. Se la parte è un sigillo chimico o un isolante ad alta temperatura, il costo di convalida fa parte del prodotto. Un buon fornitore separerà l'ingegneria una tantum, i costi di costruzione, la finitura e l'ispezione in modo che l'acquirente possa vedere dove va a finire il denaro.
Il volume cambia l’equazione ma non elimina il peso del processo. Il PEEK non è un materiale per il quale un grosso ordine diventa automaticamente economico. Il fornitore potrebbe aver bisogno di attrezzature dedicate, tracciabilità dei lotti e un profilo di stampa stabile prima del ridimensionamento. Per i lavori personalizzati a basso volume, l'obiettivo pratico è innanzitutto la ripetibilità, quindi il miglioramento dei prezzi attraverso il nidificazione, il layout di costruzione e l'efficienza della finitura.
Quando un servizio di stampa 3D PEEK ha senso e quando no
Un servizio di stampa 3D PEEK ha più senso quando la parte è geometricamente complessa, il volume è da basso a moderato e l'applicazione richiede la combinazione del materiale di calore, resistenza chimica e prestazioni meccaniche. Prototipi funzionali, piccole serie di produzione, parti di ricambio e progetti con canali interni o assemblaggi consolidati sono candidati naturali. La stampa può anche abbreviare il percorso dall'iterazione del progetto a una parte testabile quando l'alternativa è uno stampo lungo o un programma di lavorazione.
Ha meno senso quando la parte è semplice, grande e geometricamente facile da lavorare. Un blocco, un anello o una piastra semplici possono essere più veloci ed economici nella forma grezza in PEEK, soprattutto quando sono richieste tolleranze strette. La stampa non è adatta anche quando il progetto necessita di una finitura superficiale che richiederebbe un intenso lavoro manuale o quando la parte sarà esposta a condizioni esterne all'idoneità del PEEK, come un'esposizione prolungata ai raggi ultravioletti senza protezione. Il PEEK è un materiale resistente, ma non è un materiale universale.
La questione del volume è importante. A volumi molto bassi, la stampa evita l'utilizzo di strumenti e può fornire rapidamente una forma complessa. A volumi più elevati, l’economia può spostarsi verso lo stampaggio a compressione, la lavorazione meccanica o un altro processo, a seconda della geometria e della tolleranza. La risposta giusta non è una regola basata su un’unica quantità. Si tratta di un confronto tra costo totale, tempi di consegna, rischio e valore della libertà di progettazione.
Per infissi, alloggiamenti e parti strutturali leggere in cui la temperatura continua è inferiore alla gamma del PEEK, PAHT-CF può essere un percorso più pratico in fibra di nylon di carbonio ad alta temperatura. Può ridurre il carico del processo garantendo allo stesso tempo rigidità e prestazioni termiche utili per molte parti industriali.
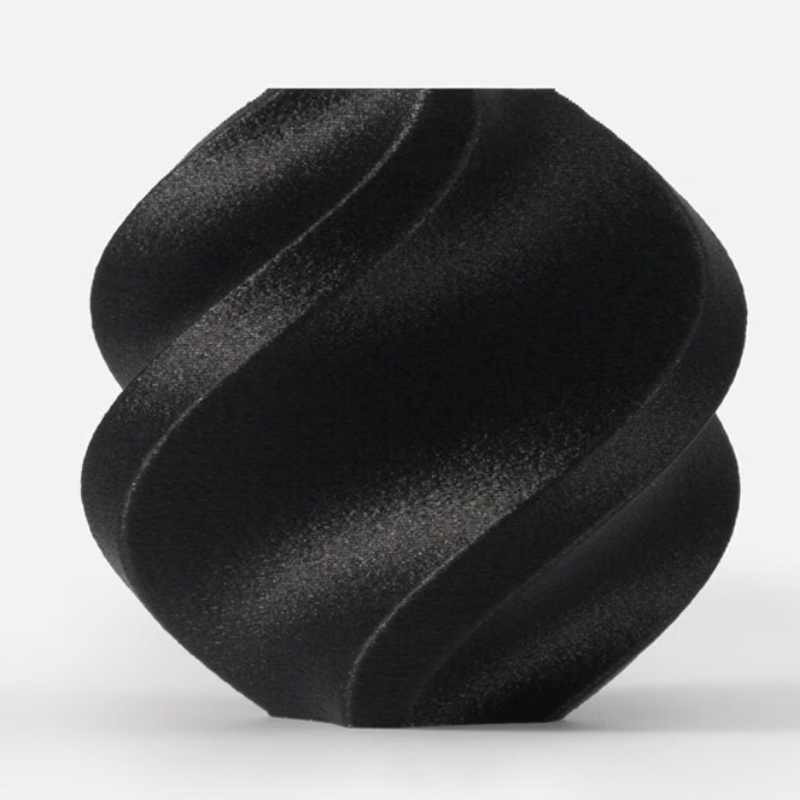 Stampa 3D in fibra di carbonio in nylon ad alta temperatura PAHT CF Un pratico percorso FDM per dispositivi strutturali leggeri e alloggiamenti che necessitano di rigidità e prestazioni termiche inferiori alla gamma del PEEK, con un ottimo rapporto resistenza/peso. Visualizza il prodotto →
Un buon fornitore di servizi ti dirà quando il PEEK non è il miglior utilizzo del budget. Questo non è un fallimento nelle vendite; è segno che il fornitore sta valutando la richiesta. Richiedi una vista affiancata del PEEK, un composto ad alta temperatura e di un percorso lavorato o metallico, se tali opzioni sono rilevanti. Il percorso migliore è quello che soddisfa la funzione con il minor numero di rischi incontrollati.
Controlli di qualità da richiedere a un produttore di stampa 3D PEEK
Il controllo di qualità per il PEEK dovrebbe essere proporzionale al rischio. Un controllo visivo non è sufficiente per un sigillo chimico, un isolante per alte temperature o una staffa portante. L'acquirente dovrebbe richiedere la prova che il materiale, la macchina e il ciclo termico siano stati controllati. Il pacchetto esatto può variare, ma le categorie sono coerenti.
- Tracciabilità dei materiali. Dovrebbero essere disponibili qualità, lotto, certificato del fornitore e cronologia di archiviazione. Se il fornitore non riesce a identificare il lotto, le rivendicazioni sulla proprietà sono difficili da difendere.
- Registro di essiccazione e conservazione. Un semplice registro può mostrare che il filamento è stato asciugato e protetto prima della costruzione.
- Costruisci un record. È necessario documentare la stampante, l'ugello, l'altezza dello strato, la temperatura della camera, l'orientamento della stampa e qualsiasi interruzione.
- Record di ricottura. La velocità di rampa, la temperatura di immersione, il tempo di attesa, la velocità di raffreddamento e l'attrezzatura utilizzata devono essere riconducibili alla parte o al lotto.
- Rapporto dimensionale. Le caratteristiche critiche dovrebbero essere misurate dopo la ricottura e la finitura, non prima.
- Convalida del materiale. I dati relativi a densità, cristallinità o coupon meccanici possono supportare l'affermazione del processo, in particolare per un nuovo materiale o un'applicazione critica.
- Revisione non distruttiva. L'ispezione visiva, il controllo della massa e, ove giustificato, l'ispezione TC o ultrasonica possono rivelare vuoti interni o difetti dello strato.
Chiedi come il fornitore gestisce una costruzione fallita o un'ispezione fallita. Una parte in PEEK che risulta fuori tolleranza dopo la ricottura non dovrebbe essere rielaborata senza un nuovo piano di ispezione. L'acquirente dovrebbe sapere se la parte è stata scartata, rielaborata o accettata con una deviazione. Questo livello di disciplina è più prezioso di una brochure patinata.
Anche la riservatezza fa parte della conversazione di qualità. Le parti in PEEK compaiono spesso nello sviluppo di nuovi prodotti e i disegni possono rivelare la funzione dell'assieme. Un fornitore che gestisce il lavoro OEM globale dovrebbe avere un approccio chiaro al controllo dei file, all'accesso e alla comunicazione del progetto. L’acquirente non dovrebbe essere costretto a scegliere tra la trasparenza dei processi e la tutela della proprietà intellettuale.
Dove Jiaheng si inserisce in un programma di costruzione ad alte prestazioni
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. opera come partner unico per la produzione di precisione piuttosto che come tipografia a processo singolo. La gamma di servizi pubblicata copre la stampa 3D, la lavorazione CNC, la fusione e replicazione sotto vuoto e la finitura superficiale. Questa combinazione è utile quando una valutazione PEEK si trasforma in un programma più ampio con prototipi polimerici, staffe metalliche, copie di stampi in silicone e finiture cosmetiche.
La linea di stampa 3D pubblicata comprende resina SLA, resina DLP, nylon SLS, metallo SLM e plastica FDM. All'interno di FDM, le pagine dei materiali includono PLA standard, PETG e ABS, oltre a opzioni ad alta temperatura come HT-PLA, PAHT-CF e PPS-CF. La gamma SLS comprende nylon nero, nylon bianco e nylon con fibra di vetro. La gamma SLM comprende leghe di alluminio, acciaio inossidabile, leghe di titanio e acciaio per utensili. Tali percorsi non sostituiscono un processo PEEK convalidato, ma offrono all’acquirente alternative pratiche quando la domanda non necessita dell’intera busta PEEK.
Per un programma che inizia con un requisito simile al PEEK, il primo passo è separare le proprietà indispensabili dal materiale preferito. Se la resistenza chimica e il calore continuo sono essenziali, il PEEK può rimanere il riferimento. Se la parte necessita principalmente di rigidità, resistenza al calore e struttura leggera, PPS-CF o PAHT-CF potrebbero essere sufficienti. Se la parte necessita di resistenza a livello di metallo o conduttività termica, il titanio SLM o l'acciaio inossidabile potrebbero essere la strada migliore. Se il progetto necessita di una superficie esteticamente liscia o di un alloggiamento in tinta, le opzioni di finitura superficiale diventano parte del piano.
Jiaheng supporta anche la fresatura CNC, la tornitura CNC e la fresatura CNC di precisione, che è importante per le parti in PEEK che necessitano di interfacce strette dopo la stampa. La fusione sotto vuoto e la replicazione di stampi in silicone possono supportare la produzione di ponti o copie a basso volume quando il materiale e la geometria lo consentono. Verniciatura, rivestimento, incisione laser, lucidatura, sabbiatura, galvanica, anodizzazione e trattamento delle parti trasparenti completano il lato della post-elaborazione. Il valore non è che ogni progetto utilizza ogni servizio; il fatto è che i passaggi tra stampa, lavorazione, finitura e ispezione possono essere gestiti in un unico posto.
Poiché il PEEK non è elencato tra le pagine dei materiali pubblicati, un acquirente con un requisito PEEK obbligatorio dovrebbe aumentarlo presto. Il team può esaminare il disegno, la temperatura, l'esposizione chimica, la tolleranza e il volume, quindi confermare se il PEEK è la soluzione giusta o se un percorso comparabile è più pratico. Questa conversazione è più utile che forzare ogni parte ad alte prestazioni in un unico nome di materiale.
Approvvigionamento di parti stampate in PEEK 3D: produttore, fornitore o grossista?
Le parole produttore, fornitore e grossista sono spesso usate in modo intercambiabile nell'approvvigionamento, ma significano cose diverse per una parte in PEEK personalizzata. Un produttore controlla il processo di stampa, ciclo termico, lavorazione e ispezione. Un fornitore può coordinare il lavoro ma non possedere il processo. Un grossista è più rilevante per forme standard, filamenti o componenti di catalogo che per una parte stampata personalizzata con un record di convalida. Per un componente PEEK critico, l’acquirente dovrebbe sapere chi controlla effettivamente il processo.
Ciò non significa che un fornitore non possa essere utile. Un fornitore capace può gestire la comunicazione, la documentazione di qualità, la logistica e molteplici processi. Il rischio si manifesta quando l'acquirente presuppone che il fornitore sia il produttore e poi scopre che la documentazione del processo è controllata da terzi. Chiedi direttamente: chi stampa il pezzo, chi lo ricottura, chi lo lavora e chi firma il rapporto di ispezione? Se la risposta cambia ad ogni passaggio, la responsabilità della qualità deve essere chiara.
Una buona richiesta di preventivo per la stampa 3D PEEK dovrebbe includere il disegno, la funzione della parte, la temperatura di servizio, l'esposizione chimica, la vita prevista, le dimensioni critiche, i requisiti di superficie, il livello di ispezione e la quantità target. Dovrebbe inoltre indicare se il PEEK è obbligatorio o se il fornitore può proporre un'alternativa. Quest’ultimo punto può far risparmiare tempo e costi significativi.
Per i programmi OEM globali, aggiungi subito i requisiti commerciali: Incoterms, imballaggio, etichettatura, riservatezza e controllo delle modifiche. Un prezzo pezzo basso può essere cancellato da una spedizione che arriva senza la giusta documentazione o da una parte di cui non è possibile risalire al lotto di materiale. La decisione di approvvigionamento dovrebbe basarsi sul pacchetto totale consegnato, non solo sulla riga del preventivo.
Applicazioni in cui la stampa 3D PEEK guadagna il suo posto
Il PEEK viene spesso valutato nei settori automobilistico, aerospaziale, del petrolio e del gas, dei semiconduttori, delle apparecchiature mediche, della robotica e dei macchinari industriali. Il filo conduttore non è un singolo settore; è una combinazione di calore, prodotti chimici, usura e peso. Una parte che vede solo aria a temperatura ambiente potrebbe non aver bisogno del PEEK. Una parte che vede fluido caldo, pulizia ripetuta o carico sostenuto a temperatura elevata ha un caso più forte.
Nelle apparecchiature automobilistiche e industriali, il PEEK può essere preso in considerazione per componenti del sottocofano, guarnizioni, boccole, cuscinetti antiusura e dispositivi esposti al calore o agli agenti chimici. Nel settore del petrolio e del gas, la resistenza chimica e la stabilità dimensionale possono essere importanti per guarnizioni, isolanti e componenti di fondo pozzo, sebbene i requisiti di convalida siano severi. Nella produzione di semiconduttori ed elettronica, il PEEK può essere presente nella manipolazione dei wafer, nei dispositivi di prova e nelle parti isolanti in cui la generazione di particelle e l'esposizione chimica sono importanti. Nelle apparecchiature mediche, il PEEK viene utilizzato negli strumenti e nei componenti dei dispositivi, ma le applicazioni a contatto con il paziente o impiantabili richiedono un percorso normativo separato dal processo di stampa.
I programmi di robotica e droni o eVTOL spesso iniziano con la riduzione del peso. Il PEEK può essere utile laddove una parte polimerica ad alta temperatura deve essere anche forte e resistente agli agenti chimici, ma non è automaticamente la scelta più leggera o economica. Un composto ad alta temperatura in fibra di carbonio, una parte additiva in metallo o un design in alluminio lavorato possono essere migliori per una determinata staffa o alloggiamento. La risposta giusta dipende dal percorso del carico, dall'esposizione termica e dal volume di produzione.
L’elettronica di consumo è un’altra area in cui la scelta dei materiali dovrebbe essere messa in discussione. Il PEEK può fornire resistenza al calore e stabilità dimensionale nei dispositivi interni, ma gli alloggiamenti cosmetici spesso richiedono una finitura superficiale e un controllo del colore che potrebbero essere più facili con altri polimeri. Se la parte è un componente interno funzionale, il PEEK può essere giustificato. Se si tratta di un guscio visibile, il costo di finitura e il rischio di difetti superficiali potrebbero superare il vantaggio del materiale.
La modalità di errore comune consiste nel specificare PEEK per ogni applicazione ad alte prestazioni senza verificare le effettive condizioni del servizio. Un approccio migliore consiste nell'elencare i requisiti, classificarli e testare i primi due percorsi materiali. Ciò comporta più lavoro da parte del front-end, ma riduce la possibilità che un componente costoso risolva il problema sbagliato.
Domande frequenti: stampa 3D di polietere etere chetone
La stampa 3D di polietere etere chetone è possibile su una normale stampante desktop?
Di solito no. Il PEEK necessita di un hotend ad alta temperatura, una camera riscaldata, una superficie di costruzione che tolleri il calore e una strategia di raffreddamento controllata. Una stampante desktop standard può raggiungere una temperatura elevata degli ugelli sulla carta, ma spesso non è in grado di mantenere la temperatura della camera o di gestire il carico termico per una costruzione affidabile. Anche su una macchina capace, il processo richiede un profilo convalidato e una ricottura post-stampa.
Di quali temperature dell'ugello e della camera ha bisogno il PEEK?
I valori esatti dipendono dal tipo e dalla stampante, ma il PEEK viene lavorato ben al di sopra dei tecnopolimeri standard. Le temperature degli ugelli sono comunemente superiori a 350 C e le temperature della camera sono spesso comprese tra 150 C e 200 C. Alcuni processi utilizzano una temperatura della camera inferiore e si basano sulla ricottura. Gli acquirenti dovrebbero richiedere la finestra convalidata del fornitore anziché un singolo numero copiato da una scheda tecnica.
Perché il PEEK necessita di ricottura dopo la stampa?
La ricottura può aumentare la cristallinità e alleviare lo stress residuo dalla costruzione strato per strato. Ciò può migliorare la stabilità dimensionale e supportare il profilo delle proprietà previsto dall'applicazione. Il rischio è che una ricottura poco controllata possa distorcere il pezzo. Il ciclo dovrebbe essere adattato alla geometria e allo spessore della parete, con controlli dimensionali dopo il ciclo.
Il PEEK stampato in 3D è resistente quanto il PEEK lavorato a macchina?
Non automaticamente. L'estrusione del materiale crea limiti di livello, quindi la parte può essere anisotropa. Una parte in PEEK stampata e ricotta può funzionare bene in compressione o in direzioni allineate con gli strati, ma potrebbe non corrispondere a una parte lavorata in tutte le direzioni. Per le parti altamente caricate, il progetto dovrebbe tenere conto dell'orientamento degli strati e potrebbe richiedere lavorazioni meccaniche, sezioni più spesse o un processo diverso.
È possibile lavorare le parti in PEEK dopo la stampa 3D?
SÌ. Molte parti ad alte prestazioni vengono stampate in una forma quasi perfetta e quindi lavorate su interfacce critiche. Ciò può migliorare la tolleranza, la planarità e la finitura superficiale. Il piano di lavorazione dovrebbe tenere conto dello stato di sollecitazione del materiale stampato e del ciclo di ricottura, e l'ispezione finale dovrebbe avvenire dopo tutte le fasi termiche e di lavorazione.
Quanto costa la stampa 3D PEEK?
Non esiste un prezzo unico utile senza la geometria e il livello di convalida. Il materiale, il tempo macchina, la rimozione del supporto, la ricottura, la lavorazione, l'ispezione e il rischio di scarto sono tutti fattori che contribuiscono. Una parte piccola e semplice e una parte grande e critica possono differire notevolmente. L'approccio migliore è quotare la parte con un piano di ispezione chiaro e un'indennità separata per ingegneria e finitura.
Il PEEK alimentare è sicuro o biocompatibile?
Non trattare il "PEEK" come un'approvazione generale. Le applicazioni mediche e a contatto con gli alimenti dipendono dalla qualità specifica, dagli additivi, dalla lavorazione, dalla pulizia e dal percorso normativo. Una parte stampata può avere anche caratteristiche superficiali e di porosità diverse da una parte lavorata o stampata. Tali applicazioni richiedono una revisione di conformità dedicata, non solo il nome del materiale.
Qual è la differenza tra PEEK e PPS-CF per la stampa 3D?
Il PEEK offre generalmente proprietà massime più elevate, soprattutto in termini di resistenza al calore e agli agenti chimici, ma richiede anche un maggiore controllo del processo e dei costi. PPS-CF è un composto in fibra di carbonio ad alta temperatura che può rappresentare una scelta pratica per dispositivi, staffe e parti esposte chimicamente che non necessitano dell'involucro completo di PEEK. La scelta giusta dipende dalle condizioni del servizio e dal piano di validazione.
Come dovrei richiedere un preventivo a un produttore di stampa 3D PEEK?
Invia il disegno, la funzione, la temperatura di servizio, l'esposizione chimica, le dimensioni critiche, il requisito di superficie, il livello di ispezione e la quantità target. Indicare se il PEEK è obbligatorio o se possono essere proposte alternative. Chiedi chi controlla la stampa, la ricottura, la lavorazione e l'ispezione. Tali informazioni produrranno una citazione più utile di un semplice disegno.
Jiaheng fornisce la stampa 3D PEEK?
PEEK non è elencato tra le pagine dei materiali pubblicati. I percorsi disponibili includono nylon SLS, PPS-CF, PAHT-CF, altre plastiche FDM, resine SLA e DLP, metalli SLM, lavorazione CNC, fusione sotto vuoto e finitura superficiale. Se il PEEK è obbligatorio, condividi i requisiti della domanda in modo che il team possa confermare se è la soluzione giusta o se un percorso comparabile è più pratico.
Continua a esplorare il percorso di produzione
Se si confronta un requisito di PEEK con altri percorsi ad alte prestazioni, è utile vedere l'intera gamma del processo prima che la decisione sul materiale venga presa. Una piattaforma di produzione unica può confrontare la stampa di polimeri, la stampa di metalli, la finitura CNC e il trattamento superficiale in un'unica conversazione sulla qualità.
Il passaggio successivo più utile è affiancare il disegno e le condizioni di servizio. Ciò fornisce al fornitore informazioni sufficienti per consigliare il PEEK, un composto ad alta temperatura, un percorso metallico o un design lavorato a macchina senza tirare a indovinare. Fornisce inoltre all'acquirente una base chiara per confrontare prezzo, tempi di consegna e rischio.
La stampa 3D di polietere etere chetone è un’ottima opzione per la parte giusta, ma non è una scorciatoia per l’ingegneria. Il materiale premia l'essiccazione controllata, il calore della camera stabile, l'orientamento accurato, la ricottura documentata e l'ispezione dopo il trattamento termico. Punisce le supposizioni. Un fornitore in grado di spiegare tali controlli è più prezioso di uno che elenca semplicemente il PEEK su una pagina del materiale.
Per gli acquirenti, il percorso pratico consiste nel definire la funzione, classificare i requisiti e confrontare almeno due percorsi. Il PEEK può essere la risposta corretta per un sigillo chimico, un isolante ad alta temperatura o una parte soggetta ad usura. PPS-CF, PAHT-CF, nylon SLS, metallo SLM, CNC di precisione o una combinazione possono essere la risposta migliore per una staffa, un alloggiamento, un dispositivo o un prototipo. L’obiettivo non è evitare il PEEK. L'obiettivo è usarlo dove le sue proprietà risolvono un problema reale e dove il processo può essere validato.
-
 Servizio di stampa 3D di materiale PLA ad alta temperatura HT-PLA
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio in nylon ad alta temperatura PAHT+CF
-
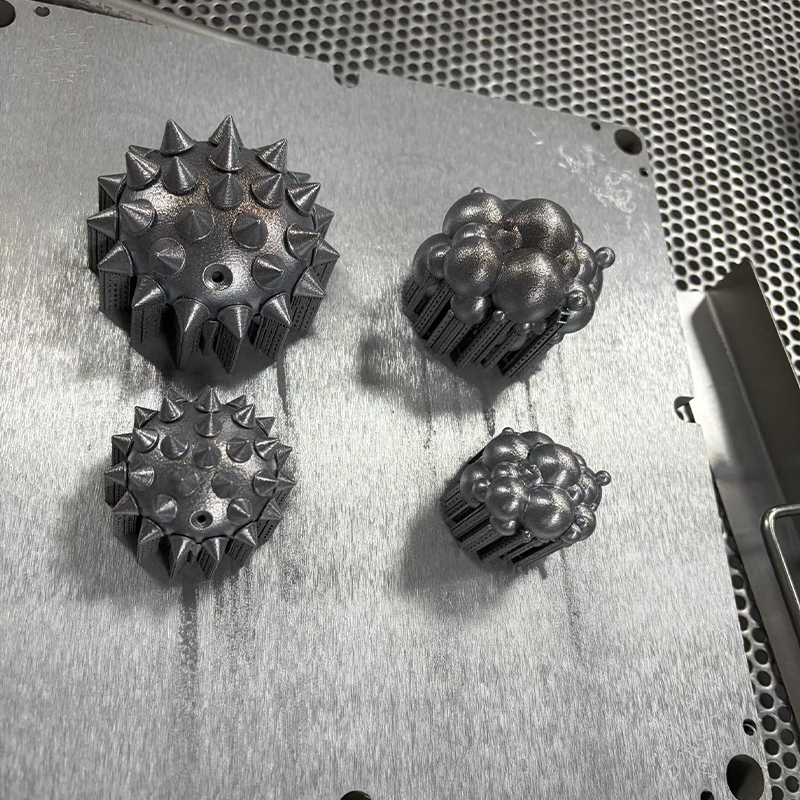 Servizio di stampa 3D in acciaio per utensili H13 / S136
-
 Servizio di stampa 3D in lega di alluminio AlSi10Mg
-
 Decalcomania e serigrafia
-
 Servizio di stampa 3D in materiale rinforzato con fibra di carbonio PPS+CF
Informazioni di contatto
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AGGIUNGI
-

Edificio 7, n. 188, sezione Hongni di Zha Wang Road, sottodistretto di Danghu, città di Pinghu, città di Jiaxing, provincia di Zhejiang, Cina
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Produttori di piattaforme di produzione intelligente integrate OEM/ODM
